

Литье под давлением магния и алюминия: практическое руководство для проектных групп
 2026.11.16
 Новости отрасли
Спросите десять инженеров, что отличает магний от алюминия, и вы обычно получите десять вариантов одних и тех же трех слов: вес, стоимость, коррозия. Все три имеют значение, но ни один из них не решает проект самостоятельно. В нашем инструментальном цехе в Бэйлуне, Нинбо, мы вырезаем штампы для обоих металлов с 1991 года, и разговор, который фактически решает вопрос, почти никогда не касается абстрактного металла. Речь идет о детали: насколько тонкими должны быть стенки, насколько жестким должен оставаться кронштейн, как выглядит комплект крепежа и как компонент проведет следующие десять лет своей жизни.
Это руководство представляет собой версию того разговора, который мы обычно ведем с командами разработчиков и поставщиков перед выставлением ценового предложения. Это не лекция по металлургии. Это практическое сравнение двух легких сплавов по их поведению в камере литья под давлением, в приспособлении для механической обработки и в полевых условиях.
Короткий ответ, прежде чем мы углубимся в детали
Если бы нам пришлось сжать двадцать лет цитат в два предложения, они бы звучали так:
Алюминий – более безопасный вариант по умолчанию когда жесткость, плоскостность, теплопроводность, устойчивость к коррозии и развитая цепочка поставок имеют больший вес, чем последние несколько граммов. Его легко проектировать, его легко анодировать, и на его основе построены почти все вторичные процессы в отрасли.
Магний становится серьезным когда масса является ограничением, от которого невозможно избавиться, деталь тонкостенная и хорошо защищенная, а годовой объем достаточно высок, чтобы оправдать специальный процесс. Это не замена; это другая философия дизайна.
Оставшаяся часть статьи объясняет, откуда взялись эти два утверждения и где они начинают противоречить.
Магний против алюминия: краткий обзор
В таблице ниже собраны цифры, которые чаще всего встречаются в обзорах проектов. Рассматривайте их как ориентировочные значения для наиболее распространенных марок литья под давлением, а не как гарантированные свойства для конкретного сплава или термообработки.
| Недвижимость | Алюминий (тип А380) | Магний (тип AZ91) |
|---|---|---|
| Плотность | ок. 2,7 г/см³ | ок. 1,81 г/см³ |
| Обычный маршрут кастинга | Холодная камера | Горячая камера является общей |
| Предел прочности | ок. 320 МПа | ок. 230 МПа |
| Предел текучести | ок. 160 МПа | ок. 150 МПа |
| Удлинение | ок. 3% | ок. 3% |
| Модуль упругости | ок. 70 ГПа | ок. 45 ГПа |
| Теплопроводность | ок. 96 Вт/м·К | ок. 51 Вт/м·К |
| Типичная минимальная стена | 1,0 – 1,5 мм | 0,6 – 1,0 мм |
| Умереть жизнь | Базовый уровень | Часто дольше, меньше пайки |
| Коррозионное поведение | Самопассивирующийся оксид | Требуется покрытие и изоляция. |
| Общая отделка | Анодирование, хроматирование, порошковая покраска. | Хромирование, электронное покрытие, порошковое покрытие |
| Обработка | Хорошо | Очень хорошо, риск возгорания стружки |
| Цена металла | Базовый уровень per kg | Выше на кг, часто ниже на литр металла |
Быстро прочитайте эту таблицу, и вы увидите, что магний выигрывает по массе и проигрывает во всем остальном. Это примерно правильно, и именно поэтому так много проектов «мы просто перейдем на магний» останавливаются. Самое интересное находится на полях.
Вес и жесткость: почему легче на 33% редко становится на 33% легче
Магний примерно на треть легче алюминия при том же объеме. Это реальное и повторяемое преимущество, и именно по этой причине магний сохранился в портативных устройствах, приборных панелях и тонкостенных корпусах, где толщина стенок определяется пределами литья, а не нагрузкой.
Ловушка появляется в тот момент, когда деталь должна сохранять форму. Модуль упругости магния составляет около 45 ГПа против примерно 70 у алюминия, поэтому магниевая балка идентичной геометрии отклоняется примерно в два раза больше при той же нагрузке. Чтобы восстановить жесткость, дизайнер утолщает стенки или добавляет ребра, и каждый добавленный грамм съедает экономию.
Масса того же объема
100
Магниевая масса
67
Жесткость, та же геометрия
64
Теплопроводность
53
Алюминий = 100 в каждом ряду. Только ориентировочные соотношения, основанные на типичных марках A380 и AZ91.
На практике хорошо выполненная конверсия магния обычно дает снижение массы примерно на 20–30 процентов, а не на заявленную треть. На 400-граммовом корпусе это по-прежнему от 80 до 120 грамм, что стоит иметь в автомобиле. Для 40-граммового кронштейна это ошибка округления, и дополнительные затраты на проектирование трудно оправдать.
Поведение внутри камеры литья под давлением
Это та часть сравнения, которая редко появляется в таблицах данных материалов, и именно здесь фактически принимаются решения по выбору инструмента.
Текучесть и минимальная толщина стенки
Расплавленный магний хорошо течет и быстро выделяет тепло, что позволяет получать заметно более тонкие срезы, чем алюминий, при той же геометрии. Стенка, которая стабилизируется на уровне 1,2 мм в алюминии, может убедительно работать на толщине 0,8 мм в магнии. Для команды дизайнеров, стремящейся к тонкой косметической оболочке, эта разница может иметь большее значение, чем сам показатель плотности.
Срок службы матрицы и тепловая нагрузка
Алюминий химически агрессивен по отношению к штамповой стали. Расплавленный алюминий растворяет железо, способствует пайке и постепенно разъедает полости, особенно при высокой температуре в тяжелых сечениях. Магний в этом отношении мягче, а срок службы штампов при производстве магния зачастую дольше, что повышает амортизированную стоимость оснастки на деталь. Предостережение заключается в термической усталости: более низкая температура литья магния полезна, но тонкостенные магниевые штампы по-прежнему нуждаются в надежном охлаждении и управлении напряжениями.
Плавление, защита и безопасность
Для магния необходима защитная атмосфера над расплавом, обычно фторсодержащая газовая смесь или альтернативная газовая система, а также дисциплинированное обращение со стружкой и пылью. Это добавляет оборудование и обучение, которых нет в цехах, торгующих только алюминием. Любой поставщик, которого вы оцениваете по работе с магнием, должен быть в состоянии без колебаний рассказать вам об обращении со стружкой, ведении домашнего хозяйства и ликвидации пожара.
Время цикла и доходность
Более быстрое затвердевание обычно означает более короткие циклы, а в машинах с горячей камерой - хорошую повторяемость при больших объемах. Противовесом является то, что обращение с магниевым ломом и бегуном требует большей осторожности, а цех, где смешивают оба металла, должен держать их строго раздельно, чтобы избежать загрязнения расплава.
Коррозия, отделка и проблема стального крепежа
Алюминий защищает себя. Тонкий самовосстанавливающийся оксидный слой образуется в течение нескольких минут после воздействия и сохраняет поверхность стабильной в широком диапазоне сред. Он все еще может корродировать в присутствии хлоридов или при соединении со сталью, но характер разрушения происходит медленнее и более предсказуем.
Магний является наименее благородным из конструкционных металлов, а это означает, что, когда его помещают рядом со сталью в присутствии электролита, магний становится жертвенным анодом. Магниевый корпус, прикрепленный болтами к стальному кронштейну и подвергающийся воздействию дорожной соли, будет подвергаться коррозии в месте крепления, а не в середине детали. Это решаемая проблема, но ее нужно спроектировать, а не тестировать потом:
- Изолируйте разнородные металлические поверхности с помощью шайб с покрытием, пластиковых вставок или герметичных соединений.
- Укажите подходящую систему покрытия: хроматирование плюс электронное покрытие, порошковое покрытие или цикл влажной окраски с полным покрытием кромки.
- Избегайте карманов и щелей, в которых задерживается вода; дренаж имеет большее значение, чем общая обработка поверхности.
- По возможности не допускайте попадания гальванических пар в конструкцию, вместо того чтобы навсегда полагаться на целостность покрытия.
- Ожидайте, что испытания в солевом тумане станут этапом проверки конструкции, а не формальностью.
Для внутренних, сухих или хорошо герметизированных применений все это не является драматичным. Для части, прилегающей к шасси, подвергающейся зимней обработке дорог, это единственная главная причина, по которой проекты по производству магния терпят неудачу в полевых условиях.
Стоимость: за килограмм неправильный объектив
Покупатели часто сравнивают два металла по цене металла за килограмм, и магний обычно проигрывает в этом сравнении. Инженеры сравнивают их по стоимости детали, и картина гораздо менее однобокая, поскольку магний позволяет купить больше объема за килограмм, а в тонкостенных деталях - меньше материала в целом.
| Драйвер затрат | Алюминий | Магний | Практический эффект |
|---|---|---|---|
| Цена металла per kg | 1.00 | 1.30 – 1.45 | Предпочитает алюминий |
| Цена металла per unit volume | 1.00 | 0,85 – 0,95 | В целом нейтрально или слегка благоприятно |
| Масса детали для эквивалентной функции | 1.00 | 0,70 – 0,80 | Благоприятствует магнию |
| Амортизация оснастки | 1.00 | 0,85 – 1,00 | Слегка отдает предпочтение магнию |
| Покрытие и изоляция | 1.00 | 1.15 – 1.40 | Предпочитает алюминий |
| Обработка time | 1.00 | 0,75 – 0,95 | Слегка отдает предпочтение магнию |
| Накладные расходы на процессы и безопасность | 1.00 | 1.10 – 1.30 | Предпочитает алюминий |
Честный вывод заключается в том, что для многих деталей эти два металла находятся в одинаковом ценовом диапазоне, и победитель определяется объемом, тем, сколько требуется доводки детали, и тем, включена ли в вашу программу цена за массовую экономию.
Где алюминий занимает свое место
Большинство отливок, покидающих наш завод, — алюминиевые, и это не случайность истории. Это просто материал, который одновременно удовлетворяет наибольшему количеству требований.
Управление температурным режимом является наиболее ярким примером. Радиаторы освещения живут или умирают в зависимости от теплопроводности, а показатель теплопроводности алюминия примерно 96 Вт/м·К против примерно 51 Вт/м·К у магния делает выбор простым в выборе любого светодиодного модуля с реальным тепловыделением.
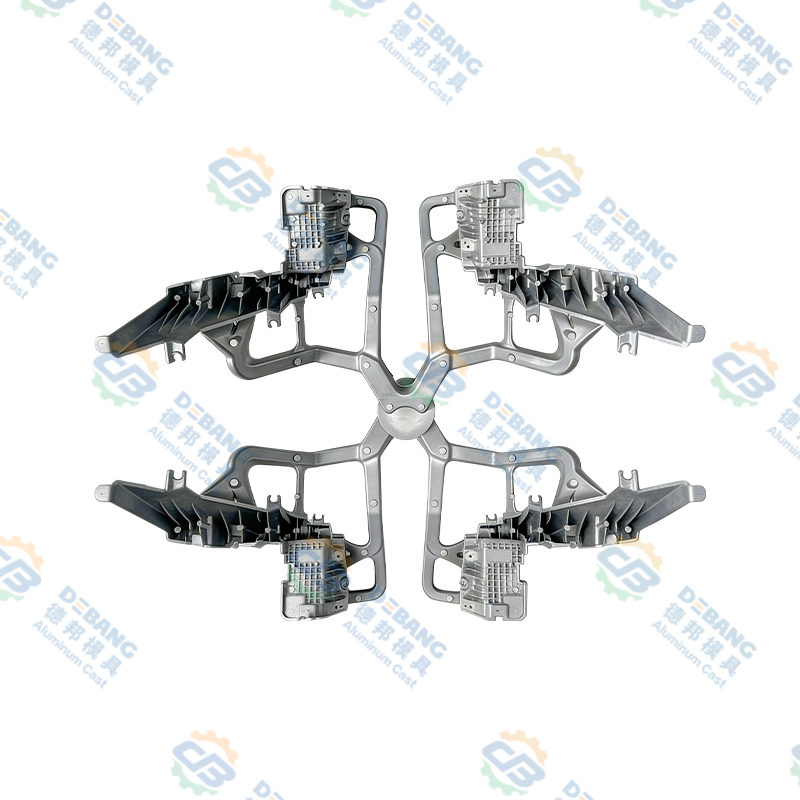
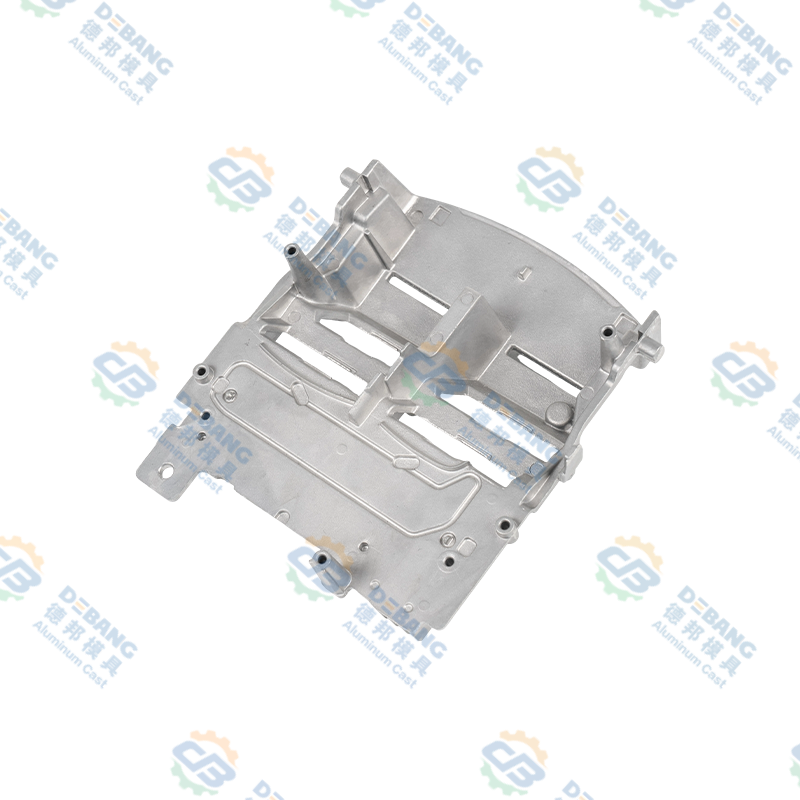 Радиатор автомобильного освещения из алюминиевого сплава для светодиодных модулей Радиатор из литого под давлением алюминия для автомобильного светодиодного освещения с плотными ребрами, каналами для воздушного потока и ребрами жесткости для эффективного рассеивания тепла. Посмотреть продукт →
Структурные крышки и детали, удерживающие жидкость, рассказывают аналогичную историю. Поддонам трансмиссии необходимы плоскостность, жесткость и надежные уплотнительные поверхности, а алюминий дает конструкторам больше возможностей по всем трем параметрам без добавления материала.
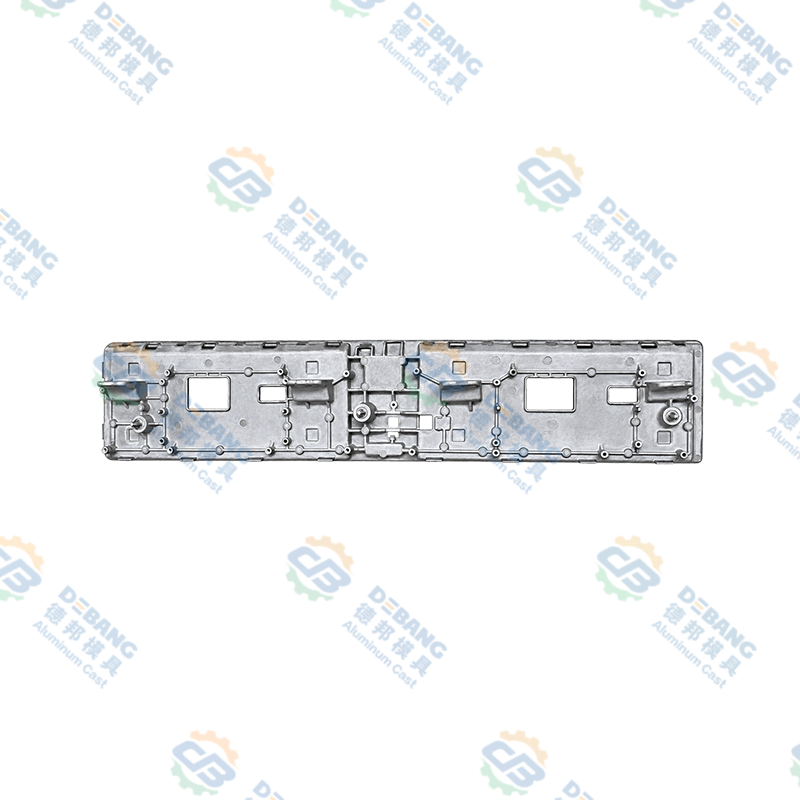
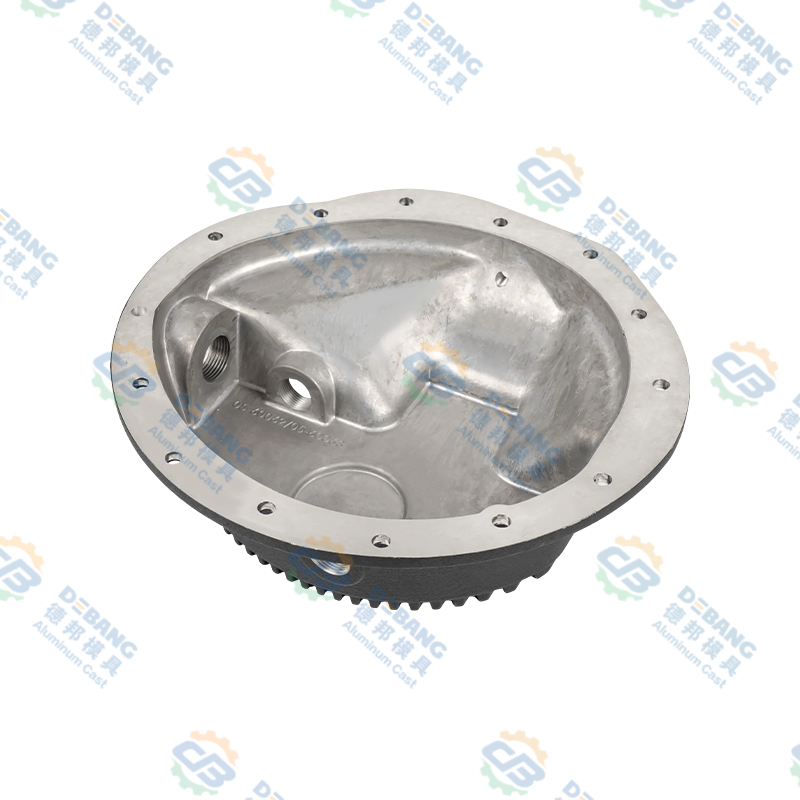 Алюминиевые поддоны трансмиссии для автомобильной промышленности Высокопрочный алюминиевый литой поддон трансмиссии с прецизионно обработанной резьбой, устойчивый к коррозии и устойчивый к царапинам матовый корпус для использования в автомобилях. Посмотреть продукт →
Помимо этого, повседневные причины доминирования алюминия непривлекательны, но имеют решающее значение:
- Анодирование дает твердую, декоративную и электроизоляционную поверхность, которую магний не может получить без специальных процессов.
- Плоскостность и стабильность размеров после механической обработки легче поддерживать на больших и тонких панелях.
- Крепление к стали гораздо проще, если изоляция несовершенна.
- Каждый поставщик механической обработки, сварки и сборки в цепочке настроен на это.
Если ваша программа находится на ранней стадии и требования обширны, алюминий обычно является маршрутом с меньшим риском. Мы собрали более широкую картину процесса в отдельном техническом обзоре литые под давлением алюминиевые компоненты , что является разумным следующим чтением, если вы все еще формируете деталь.
Где магний занимает свое место
Магний выигрывает в более узком, но растущем наборе корпусов: тонкостенные корпуса, задние панели дисплеев, корпуса портативных устройств и детали, где вся конструкция построена вокруг уменьшения массы из уже оптимизированной конструкции. Его демпфирующие свойства также действительно полезны в кронштейнах и крышках, которые в противном случае будут звонить или передавать вибрацию.
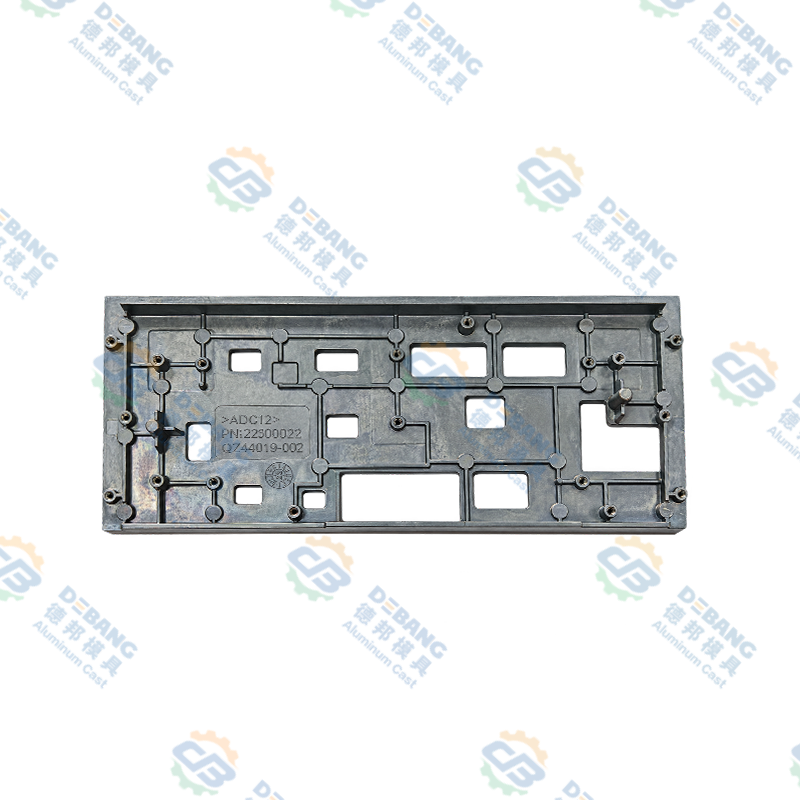
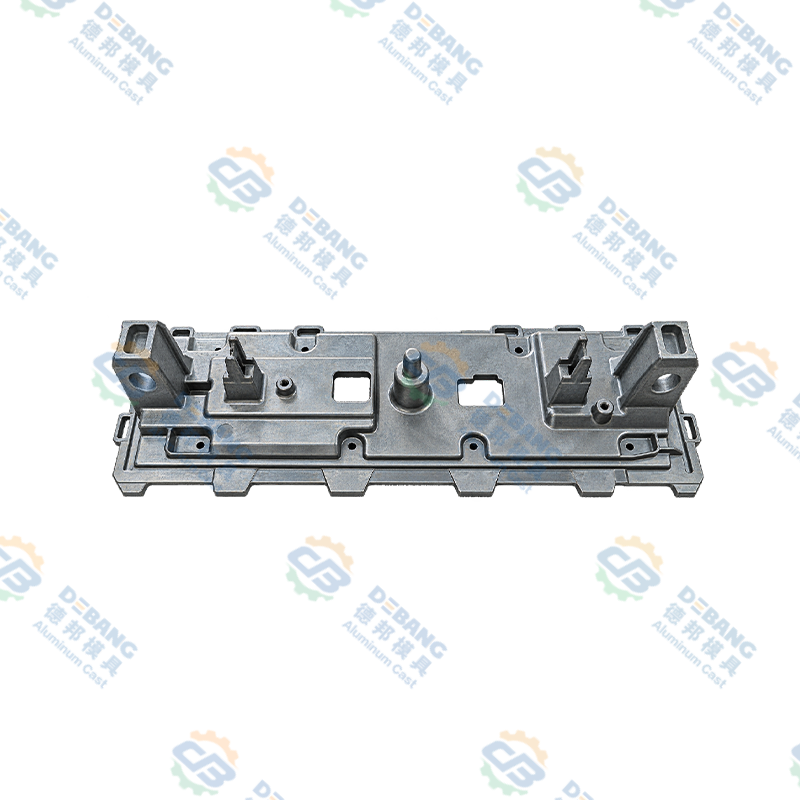
Наша собственная линия магния находится рядом с семействами алюминия и цинка, а не заменяет их, что отражает то, как клиенты на самом деле покупают. В одной программе может использоваться алюминий для радиатора, магний для корпуса и цинк для небольшой прецизионной защелки — все от одного и того же поставщика инструментов.
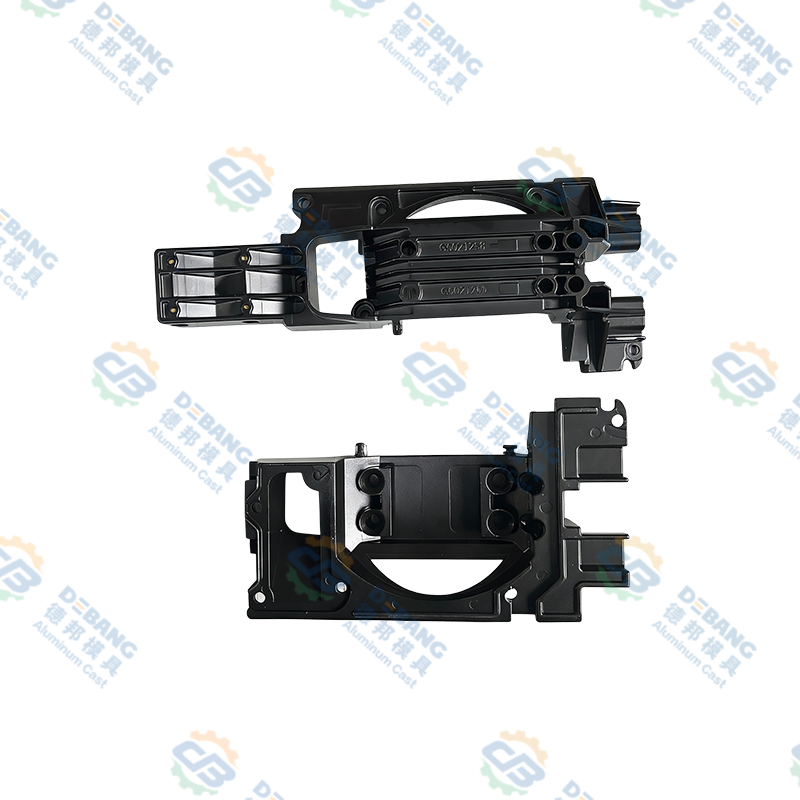
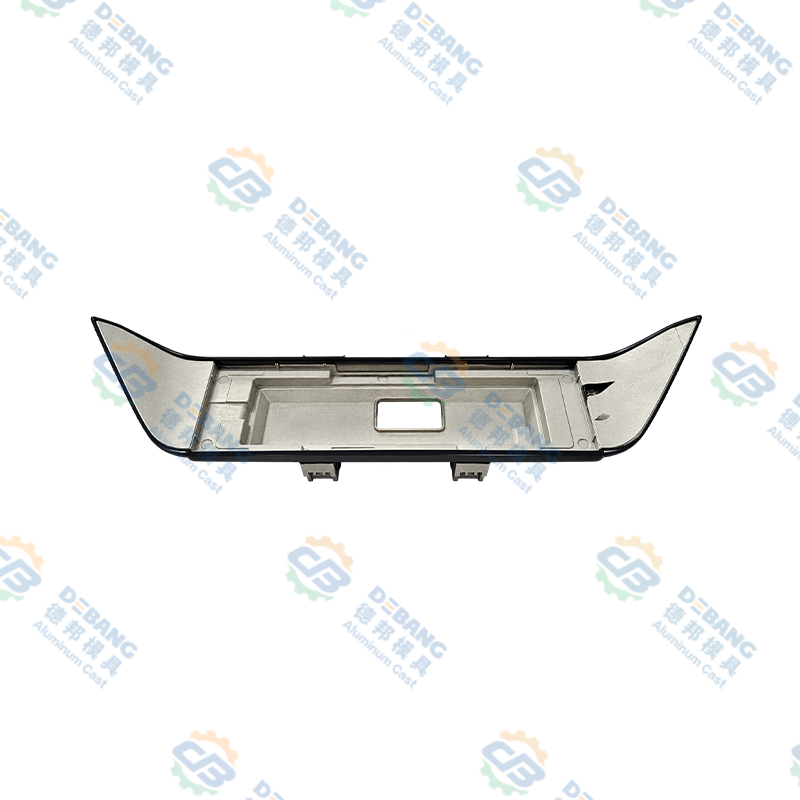
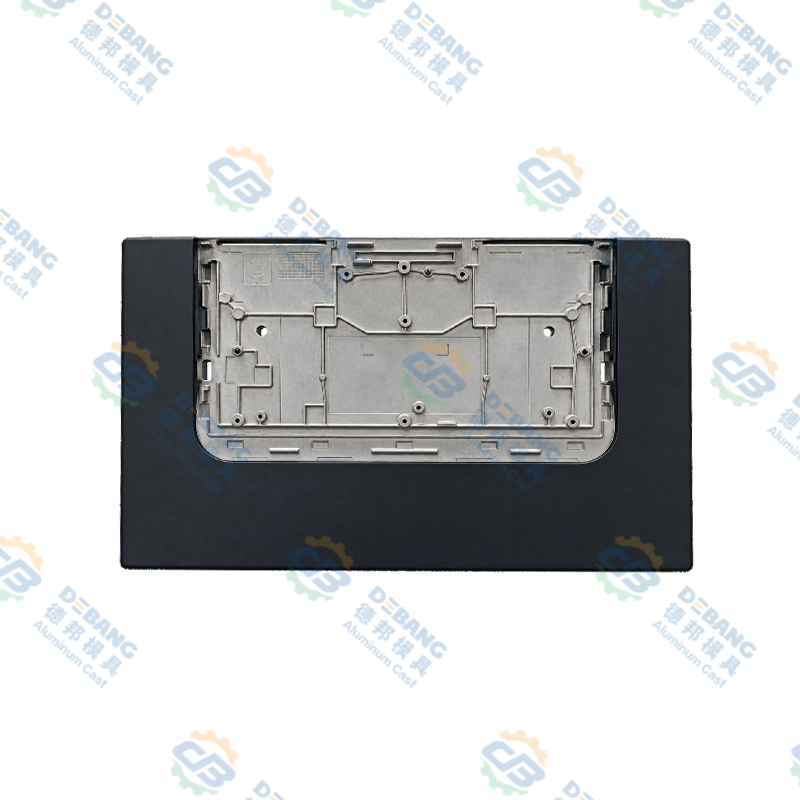 Литые конструкционные элементы из магниевого сплава на заказ Ассортимент изготовленных на заказ кронштейнов, держателей, рамок и подставок из магниевого литья под давлением для модулей подсветки дисплея, сборок с двумя экранами и комбинаций приборов автомобилей. Посмотреть продукт →
Условия, на которые мы обращаем внимание, прежде чем рекомендовать магний, являются последовательными: целевая масса, которая не может быть достигнута иначе, стенки, достаточно тонкие, чтобы использовать текучесть, сухая или хорошо герметизированная среда, заранее написанная спецификация покрытия и годовой объем, который несет в себе накладные расходы на процесс.
Путь принятия решения, который вы можете использовать в реальной детали
Когда клиент приносит нам деталь и спрашивает, какой металл использовать, примерно такую последовательность действий мы проходим вместе.
- Определите ограничение, которое на самом деле является обязательным: масса, жесткость, тепловые характеристики, герметичность или стоимость. Обычно один из них доминирует, а остальные являются предметом переговоров.
- Проверьте толщину стены, необходимую для конструкции. Если он ниже примерно 1 мм на больших площадях, магний становится привлекательным; если он толстый и структурный, модуль алюминия имеет большее значение.
- Составьте карту окружающей среды. Солевой туман, влажность, дорожные химикаты и гальванические пары решают, реален ли магний вообще.
- Честно оцените экономию массы, включая добавление ребер и толщины для восстановления жесткости. Число ниже примерно 15 процентов редко оправдывает изменение.
- Напишите спецификацию чистовой обработки до того, как проектирование инструмента будет заморожено. Покрытия, нанесенные позже на геометрию, задерживающую воду, являются ложной экономией.
- Прежде чем переходить к производству оснастки, запустите небольшой инструмент или обработанный прототип и включите в это испытание сборочный комплект, а не только отливку.
Как мы проверяем материал, прежде чем переходить к оснастке
Материальные решения дешевы на бумаге и дороги в стали. У нас есть привычка сначала создавать прототипы сложных элементов: тонкая стенка, которая всех беспокоит, бобышка, которая должна нарезать резьбу, уплотняющая поверхность, которая должна оставаться плоской после обработки. Мы предпочли бы потратить две недели на доказательство надежности заполнения стенки толщиной 0,8 мм, чем обнаружить это после того, как штамп будет вырезан.
На протяжении всего этого процесса к обоим металлам применяются одни и те же правила: документированные параметры процесса, отчеты о размерах по чертежам и четкий план проверки, согласованный перед первым выстрелом. То, как мы выполняем эту часть работы, описано на нашем сайте. страница качества И это одно и то же, независимо от того, является ли сплав алюминием, магнием или цинком.
Мы бы мягко отвергли идею о том, что выбор материала — это чисто технический вопрос. Это тоже коммерческий вариант. Деталь из магния, которая экономит 90 граммов, но добавляет этап нанесения покрытия, новый комплект крепежа и вторую квалификацию поставщика, по-прежнему может быть правильным ответом, но только если цель по массе действительно стоит такой цепочки последствий.
Часто задаваемые вопросы
Магний прочнее алюминия?
Не в абсолютном выражении. Типичные марки магния, литого под давлением, имеют более низкую прочность на разрыв, чем обычные алюминиевые сплавы, литые под давлением, хотя их соотношение прочности к весу является конкурентоспособным, поскольку они намного легче. Магний также менее жесткий, поэтому при проектировании обычно учитывается жесткость, а не прочность.
Какой из них дешевле за готовую деталь?
Это зависит от партии, но часто они попадают в одну и ту же полосу. Магний стоит дороже за килограмм, обеспечивая при этом больший объем на килограмм, и он может сократить время обработки и продлить срок службы матрицы. При этом покрытие, изоляция и технологические накладные расходы увеличивают стоимость. Проведите сравнение с реальным дизайном, а не с ценами на металл.
Можно ли просто заменить существующую алюминиевую деталь на магниевую?
Редко без редизайна. Толщина стенки, расположение ребер, осадка, положение ворот и комплект крепежа — все это требует проверки. Защита от коррозии обычно должна определяться с нуля. Прямая замена материала — наиболее распространенный способ разочаровывания при преобразовании магния.
Всегда ли магнию требуется специальное покрытие?
Да, для любой детали, подвергающейся воздействию влаги, соли или разнородных металлов, запланируйте систему покрытия плюс гальваническую изоляцию. Для герметичных внутренних компонентов требования менее строгие, но мы все равно никогда не оставляем магний без покрытия там, где возможна конденсация.
Какой металл выбрать для радиатора или термокорпуса?
Почти во всех случаях алюминий. Его теплопроводность примерно вдвое выше, чем у обычных марок магния, литых под давлением, а в большинстве тепловых конструкций распространение тепла имеет значение, превышающее несколько граммов массы.
Безопасно ли указывать литье под давлением магния?
Да, с поставщиком, который к этому относится должным образом. Расплавленный магний и мелкая магниевая пыль требуют особых методов обращения, защитной атмосферы и дисциплины в хозяйстве. Это вопрос квалификации поставщика, и его будет справедливо задать непосредственно во время посещения завода.
Последние новости
Узнайте больше о новостях отрасли
-
08
May
 Цифровая трансформацияВ отрасли производства пресс-форм происходит цифровая трансформация с целью повышения производительности и контроля качества за счет внедрения интеллектуального производства и технологий Индустрии ...
-
21
Sep
Цинковый сплав против алюминия: применение, критерии выбора и практическое руководствоДля OEM-покупателей, сравнивающих цинковый сплав и алюминий по цене литье под давлением Выбор материала обычно определяется четырьмя переменными: размером детали, целевым весом, рабоч... -
02
Nov
Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлениемЛитье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, ... -
26
Oct
Литье двигателя: объяснение материалов, процессов и литья под давлением для OEM-производителейСпросите десять человек, что означает заливка двигателя, и вы получите десять разных картинок. Видно, как ковш с расплавленным железом опрокидывается в песчаную форму. На другом изображена рука ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением