

Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлением
 2026.11.02
 Новости отрасли
Литье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, почти все качественные характеристики отливки, от рисунка заполнения и пористости до плоскостности и стойкости инструмента, фиксируются на этапе проектирования. Проектирование HPDC — это дисциплина, позволяющая сознательно принимать такие решения: какой должна быть геометрия детали, как металл будет проходить через полость, куда будет уходить тепло и как инструмент откроется, вытолкнется и выдержит несколько сотен тысяч циклов.
В этом руководстве рассказывается о том, как мы подходим к этой работе в компании Debang Mold, изготовителе форм для литья под давлением и OEM-производителе литейных машин, базирующемся в Нинбо, Китай, который реализует проекты HPDC с 1991 года. Оно написано для инженеров и покупателей, которые хотят понять, как выглядит хорошая конструкция для литья под давлением, и почему некоторые инструменты работают бесшумно в течение многих лет, в то время как другие сражаются со своими операторами с самого первого выстрела.
Что описано в этом руководстве
- Как дизайн детали и дизайн штампа сочетаются в одном проекте
- Пошаговая последовательность от печати детали до выпуска оснастки
- Правила геометрии стенок, уклонов, ребер и выступов
- Решения по вентилированию, переливу и вентиляции
- Схема охлаждения и тепловой баланс
- Как выбор сплава меняет форму инструмента, а не только детали
- Ошибки дизайна, которые встречаются почти в каждом обзоре
Что на самом деле охватывает конструкция HPDC
Люди используют фразу «дизайн HPDC» для обозначения двух связанных, но разных вещей: конструкции самой отливки и конструкции матрицы, которая ее производит. Оба имеют значение, и ни одно из них не может быть завершено без другого.
Проектирование отливки, часто называемое проектированием деталей или проектированием для производства, работает с геометрией, необходимой заказчику. Это означает, что секции стенок достаточно толстые для заполнения, но достаточно тонкие для охлаждения, углы уклона, позволяющие детали освободиться, скругления, распределяющие напряжение, и элементы, которые можно обрабатывать без открытия подповерхностной пористости.
Конструкция штампа превращает эту геометрию в аппаратное обеспечение: расположение линий разъема и полостей, систему литников и направляющих, стратегию перелива и вентиляции, контуры охлаждения, компоновку эжекторов, направляющие и стержни, а также допуски, которые должен соблюдать инструментальный цех. Это также экономическое упражнение. Инструмент с двумя полостями, четырьмя направляющими и вакуумным блоком стоит заметно дороже, чем инструмент с одной полостью и простым прямым натяжением, и цена детали должна оправдывать эту разницу в течение срока службы программы.
В большинстве проектов эти два понятия постоянно пересекаются. Изменение уклона модели детали на один градус может привести к удалению салазок из матрицы. Для установки небольшого выступа может потребоваться дополнительный выталкиватель. Именно в этом движении назад и вперед, сделанном раньше и на экране, а не позже и в стали, и заключается ценность конструкции HPDC.
Последовательность проектирования, шаг за шагом
У каждого проекта есть свои особенности, но основная последовательность одинакова. В нашем магазине это обычно выглядит так.
- Функциональный обзор печати детали. Что делает компонент, какие поверхности являются критическими, какие нагрузки, требования к герметизации или температурным режимам применяются?
- Выбор сплава и станка. Сплав задает температуру заливки, текучесть и усадку; машина устанавливает силу фиксации, мощность впрыска и размер валика.
- Линия разъема и уклон. Линия разъема располагается таким образом, чтобы деталь оставалась наполовину, избегались подрезы и видимые выносные линии располагались где-нибудь в приемлемом месте.
- Толщина стенок и переходы. Однородные стены и постепенные переходы устанавливаются до начала любых работ по воротам.
- Схема ворот и бегунков. Местоположение литников, площадь литников и целевое время заполнения рассчитываются исходя из объема полости и толщины стенки.
- Конструкция перелива и вентиляции. Воздух должен выходить так же быстро, как поступает металл, поэтому вместе с воротами планируются переливы, вентиляционные отверстия и, при необходимости, вакуумная помощь.
- Схема контура охлаждения. Каналы, перегородки и барботеры размещаются для отвода тепла в первую очередь из толстых секций.
- Выброс, слайды и ядра. Положения эжектора, направления слайдов и тяга сердечника определяются тягами, которые обеспечивают чистый выпуск.
- Обзор моделирования и инструментов. Проверяются заливка, затвердевание и термическое поведение, после чего чертеж инструмента передается в производство.
- Проба, выборка и итерация. Первые снимки подтверждают или корректируют предположения, а данные проектирования обновляются для производства.
Шаги с третьего по восьмой — это этапы, на которых незаметно определяется большая часть производственных затрат. Инструмент, который легко использовать, почти всегда тщательно специфицируется на этих этапах.
Правила геометрии, определяющие, будет ли инструмент работать хорошо
Некоторые правила дизайна устарели, проверены и их стоит соблюдать, если нет особых причин не делать этого. В таблице ниже приведены рекомендации, к которым мы чаще всего обращаемся при работе с алюминиевыми и цинковыми отливками для автомобильного и промышленного применения.
| Особенность | Типичное руководство | Почему это важно |
|---|---|---|
| Минимальная стенка, алюминий | от 1,2 до 2,5 мм | Более тонкие стенки заполняются быстро, но рано замерзают и могут не заполниться. |
| Минимальная стенка, цинк | от 0,6 до 1,5 мм | Цинк течет дальше при более низкой температуре, что позволяет получить мелкие детали. |
| Переход к стене | Постепенное, сужающееся по крайней мере в три раза изменение | Резкие изменения создают горячие точки, усадочную пористость и коробление. |
| Осадка, наружные поверхности | минимум 1-2 градуса | Уменьшает силу выталкивания, истирание и износ матрицы. |
| Осадка, сверлильные отверстия и глубокие ребра | от 2 до 5 градусов | Металл сжимается на сердечниках, поэтому более глубокие детали требуют большей вытяжки. |
| Внутренний угловой радиус | Минимум в 0,5 раза больше прилегающей стены. | Улучшает текучесть металла и снижает концентрацию напряжений. |
| Толщина ребра | От 0,6 до 0,8 номинальной стены | Предотвращает появление вмятин на противоположной поверхности. |
| Толщина стенки босса | Примерно в 0,75 раза больше главной стены. | Изолированные толстые участки охлаждаются в последнюю очередь и вытягивают пористость. |
| Обрабатывающий запас | 0,3–0,8 мм на поверхность | Дополнительные запасы требуют затрат времени на цикл и могут обнажить подземные пустоты. |
Закругленные углы имеют большее значение, чем ожидают многие дизайнеры. Острые внутренние углы являются источниками напряжения в готовой детали и тепловыми ловушками в штампе, в то время как радиуса примерно в половину толщины стенки обычно достаточно, чтобы обеспечить хорошее поведение обоих.
Затвор, перелив и вентиляция
Система литников — это часть конструкции HPDC, которой уделяется наибольшее внимание после появления дефекта, и именно поэтому стоит сделать все правильно с первого раза. Цель проста: быстро и плавно заполнить полость, заставить фронт металла двигаться в одном направлении и позволить последнему прибывшему металлу завершить свой путь через перелив, а не внутри несущей стены.
На практике это означает выбор площади литника в зависимости от предполагаемого времени заполнения и объема полости, стремление к скорости литника, при которой металл распыляется без разрушения стенки полости, и направление потока из толстых секций в тонкие, а не наоборот. Там, где деталь имеет несколько толстых узлов, часто необходимы отдельные затворы и переливы, чтобы каждый узел имел свой подвод металла и свой путь для выхода воздуха.
Вентиляция заслуживает не меньшего внимания. Воздух, попавший в полость, приводит к пористости, вздутиям и неполному заполнению, а воздух, который не может выйти через вентиляционные отверстия, часто удаляется с помощью вакуума. Хорошо вентилируемый инструмент также работает при более низком давлении впрыска, что продлевает срок службы штампа. Для деталей со строгими требованиями к внутренней прочности вакуум в сочетании со сбалансированной компоновкой перелива обычно превосходит более толстый затвор сам по себе.
Тепловой баланс и схема охлаждения
Охлаждение — самая медленная часть цикла и одно из самых сильных влияний на срок службы кристалла. Если инструмент охлаждается неравномерно, одна область полости остается горячей, деталь деформируется в эту сторону, и операторы компенсируют это дополнительным распылением штампа, что еще больше нарушает тепловой баланс.
Хорошая схема охлаждения начинается с детали. Подводимое тепло соответствует толщине секции, поэтому самые толстые узлы нуждаются в наибольшем охлаждении и расположены ближе всего к полости. Каналы обычно располагаются на расстоянии от поверхности полости, равном примерно двум-трем диаметрам канала, и проходят параллельно поверхности полости, а не поперек нее. Глубокие сердечники и тонкие штифты охлаждаются с помощью перегородок или барботеров, а слайды охлаждаются отдельно, чтобы они не заклинивали.
Цинковые сплавы около 390 °С
Алюминиевые сплавы около 600 °С
Магниевые сплавы около 630 °С
На приведенной выше диаграмме сравниваются типичные температуры заливки трех семейств сплавов. Чем выше температура, тем больше термических напряжений поглощает сталь штампа в каждом цикле, что является одной из причин, по которой цинковые инструменты часто служат дольше, чем алюминиевые инструменты аналогичной сложности.
Термическая усталость, а не износ, обычно заканчивает срок службы штампа. Трещины начинаются в острых внутренних углах и по краям каналов охлаждения, затем растут, пока не проявляются на поверхности отливки. Плавные радиусы, разумное расстояние между каналами и постоянный предварительный нагрев — все это отсрочивает этот момент.
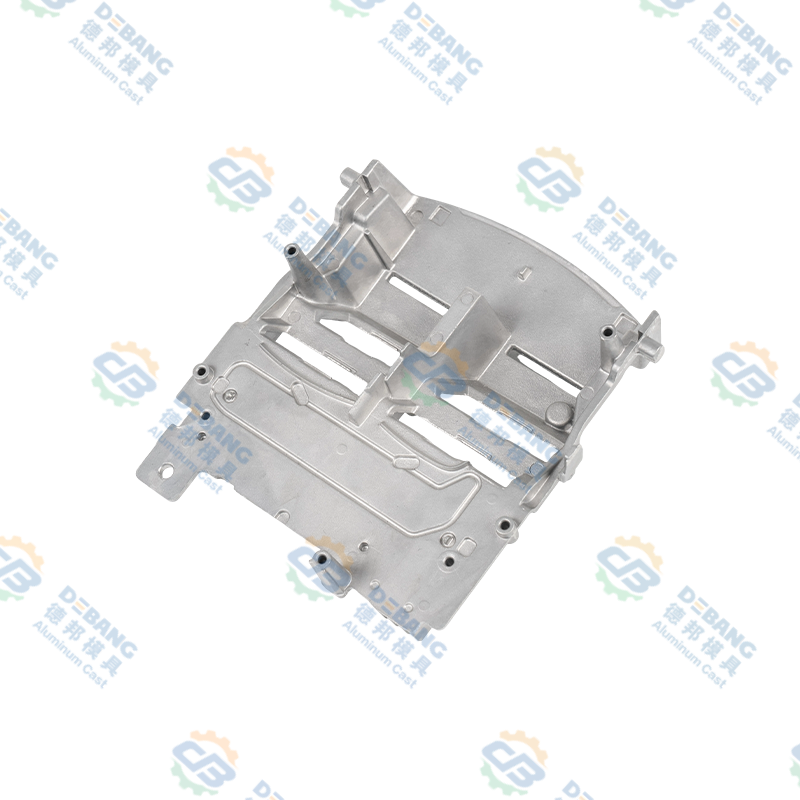 Литой алюминиевый радиатор для автомобильного освещения Литой алюминиевый радиатор автомобильного освещения с ребрами высокой плотности, вентиляционными каналами и ребрами для управления температурой светодиодов и стабильного рассеивания тепла. Посмотреть продукт →
Как выбор сплава меняет инструмент
Сплав выбирается для детали, но он меняет и инструмент. Алюминий, цинк и магний занимают совершенно разные позиции, когда речь идет о температуре заливки, текучести, прочности стенок и износе матрицы, и конструкция, которая прекрасно работает в одном семействе, может быть неэкономична в другом.
| Семейство сплавов | Температура заливки | Настенный диапазон | Значение инструментов |
|---|---|---|---|
| Алюминий (ADC12, A380, A360) | от 580 до 620 °С | от 1,2 до 4 мм | Высокая термическая нагрузка, инструментальная сталь H13, надежное охлаждение, хорошая прочность по весу. |
| Цинк (Замак 3, Замак 5) | от 385 до 420 °С | от 0,6 до 3 мм | Увеличенный срок службы матрицы, отличная детализация и тонкие стенки, подходят для деталей с металлическим покрытием. |
| Магний (AZ91D, AM60) | от 600 до 650 °С | от 1,0 до 3 мм | Тщательная защита расплава и литниковая система, самая низкая плотность, строгий контроль процесса. |
Алюминий используется по умолчанию для конструктивных и термических деталей, таких как корпуса, радиаторы, кронштейны и компоненты трансмиссии. техническое руководство по литым под давлением алюминиевым компонентам углубляется в то, где семья работает лучше всего. Цинк часто выбирают для небольших, точных или декоративных деталей, где тонкие стенки и качество поверхности имеют большее значение, чем вес. Магний является самым легким вариантом, и его обычно используют для корпусов, чувствительных к весу, с более строгим контролем обращения с расплавом и литников.
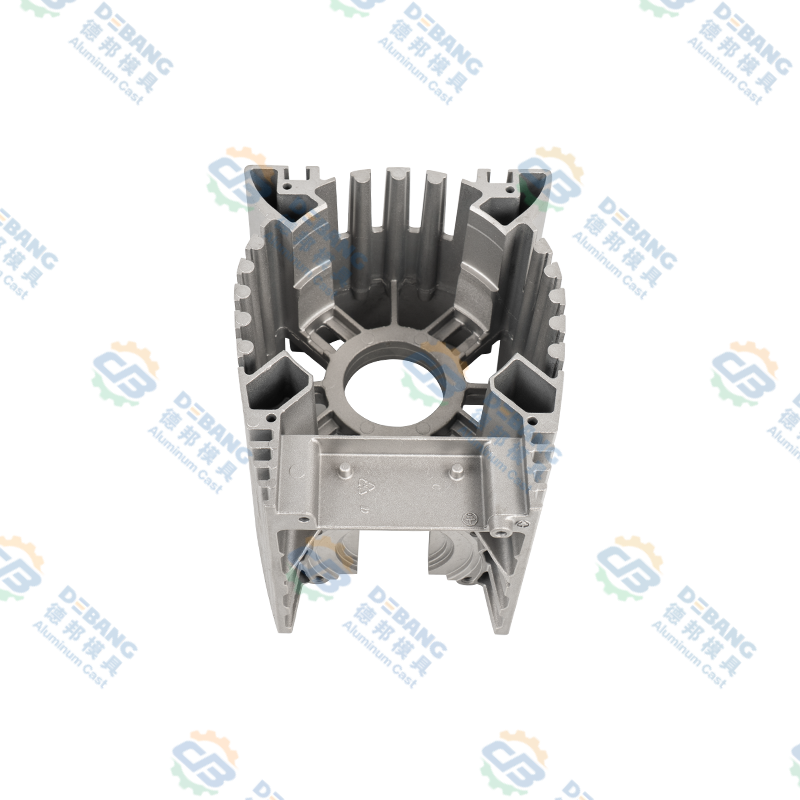 Литой под давлением алюминиевый корпус двигателя и контроллера Встроенный литой под давлением алюминиевый корпус двигателя или контроллера с теплоотводящими ребрами, точками крепления и жесткостью для защиты компонентов при вибрации. Посмотреть продукт →
Выброс, слайды и вытягивание ядра
Дизайн выброса неброский и решительный. Выталкивающие штифты размещаются там, где отливка жесткая, в углах и вдоль ребер, и имеют такой размер, чтобы местное давление оставалось достаточно низким и не оставляло следов на косметической поверхности. Пластина выталкивателя сбалансирована таким образом, что деталь покидает сердечник прямо, а не наклоняется и тянется в одну сторону.
Слайды и сердечники одновременно увеличивают возможности и стоимость. Каждому ползунку нужна собственная тяга, собственное охлаждение и собственные поверхности износа, а каждому стержню требуется достаточная конусность, чтобы термоусадочная отливка могла аккуратно освободить его. Гидравлические салазки используются там, где ход длинный или когда салазки должны перемещаться независимо от отверстия матрицы, тогда как механические салазки дешевле и очень надежны, когда движение простое.
Моделирование и проверка перед резкой стали
В настоящее время моделирование является стандартной практикой перед резкой стали на любой тонкостенной, геометрически сложной или связанной с безопасностью детали. Моделирование заполнения показывает, разрушается ли фронт металла, встречаются ли два фронта при холодном сварном шве и где может задерживаться воздух. Затвердевание и термический анализ выявляют горячие точки и прогнозируют, где появится усадочная пористость. Анализ коробления позволяет оценить, насколько деталь деформируется после извлечения и охлаждения.
Выходные данные не являются идеальным прогнозом, но это очень полезный фильтр. Гораздо дешевле добавить перелив или переместить затвор в моделировании, чем сваривать и повторно обрабатывать вставку штампа. Когда моделирование и опыт не совпадают, мы склонны доверять опыту в отношении положения затвора и моделированию теплового баланса, а затем проверять оба варианта на опробовании.
Распространенные ошибки проектирования HPDC, на которые мы обращаем внимание в первую очередь
После достаточного количества обзоров дизайна снова возникают те же проблемы. Это те, которые мы проверяем в первую очередь.
- Неоднородные участки стены, особенно толстый узел, расположенный рядом с тонкой стеной.
- Нет уклона на глубоких ребрах или отверстиях, или уклон приложен в неправильном направлении.
- Ворота, расположенные на видимой косметической поверхности или направленные прямо на тонкую стену.
- Охлаждение предназначено только для половины крышки, в результате чего половина выбрасывателя остается горячей.
- Острые внутренние углы как в отливке, так и в матрице.
- Нереалистичные допуски в литом состоянии, особенно плоскостность и соосность.
- Излишек обрабатывающего материала, который увеличивает стоимость и обнажает пористость.
- Выталкивающие штифты размещаются на уплотнительной поверхности или на поверхности, которая будет окрашена.
- Проектирование инструмента завершено без плана испытаний или определенного маршрута доработок.
Как мы подходим к проектированию HPDC в Debang Mold
Мы производим инструменты для литья под давлением в Нинбо с 1991 года, и метод работы не сильно изменился за это время: понять функцию, спроектировать инструмент вокруг металла и держать одну и ту же команду ответственной от первого чертежа до производственной части.
Эта преемственность имеет значение, поскольку проектирование и производство находятся в одном здании. Проектирование и изготовление пресс-форм, литье под давлением, вторичные операции, прецизионная механическая обработка, обработка поверхности и окончательная сборка выполняются как одна цепочка, а не от отдельных поставщиков, что сокращает цикл между проектным решением и его последствиями. Наш контроль качества Процесс выполняется параллельно с проектом инструмента, а не после него, при этом объемные отчеты о первых образцах и записи процессов сохраняются на протяжении всего срока службы программы.
Детали, которые мы производим, чаще всего следуют за автомобильной цепочкой поставок: компоненты освещения и терморегуляции, детали системы стеклоочистителей, детали системы охлаждения, компоненты сцепления и кузовные детали из алюминия, цинка и магния. Каждая из этих категорий имеет свои собственные дизайнерские привычки. Радиатор освещения с длинными тонкими ребрами ведет себя совсем иначе, чем корпус двигателя стеклоочистителя с двумя коаксиальными отверстиями для подшипников, и инструменты должны отражать это отличие от первого эскиза.
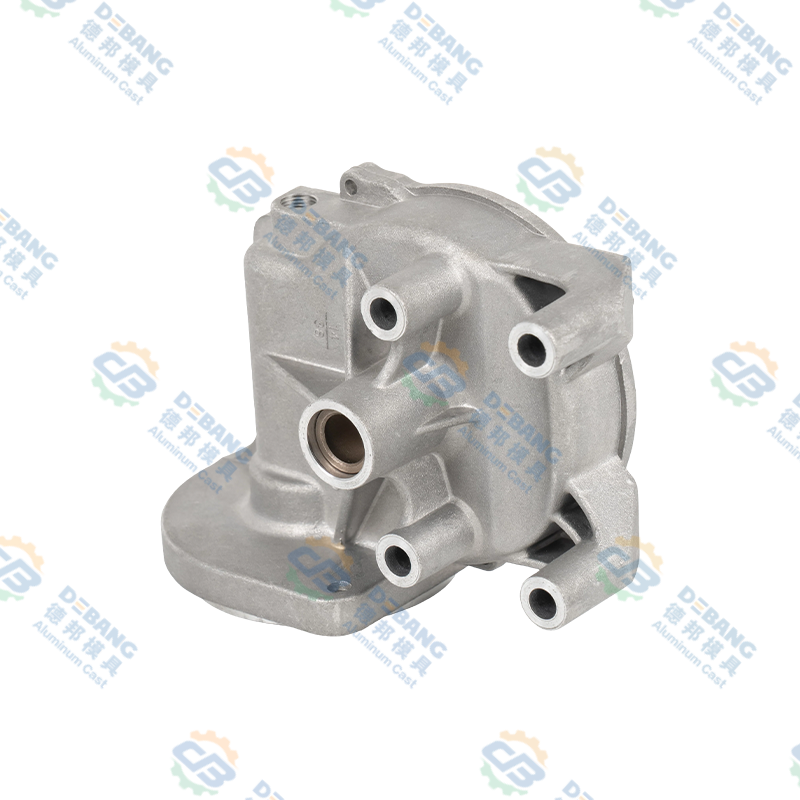 Литой алюминиевый корпус двигателя стеклоочистителя автомобиля Корпус электродвигателя стеклоочистителей из прецизионного алюминиевого литья с однородными стенками, жесткими допусками, устойчивостью к коррозии и отводом тепла для автомобильных систем стеклоочистителей. Посмотреть продукт →
Часто задаваемые вопросы о проектировании HPDC
Что такое конструкция HPDC?
Проектирование HPDC охватывает две взаимосвязанные вещи: проектирование самой отливки, включая стенки, вытяжку, радиусы и допуски, и конструкцию матрицы, в которой ее производят, включая линию разъема, литник, перелив, охлаждение, выброс и направляющие. Они разрабатываются вместе, поскольку большинство решений по геометрии деталей имеют прямое влияние на инструмент.
Какова минимальная толщина стенки при литье под высоким давлением?
Для алюминия практический минимум обычно составляет около 1,2 мм, при этом для большинства производственных деталей толщина составляет от 1,5 до 3 мм. Цинк может стать тоньше, примерно до 0,6 мм на мелких деталях, поскольку он течет дальше при более низкой температуре. Выход за пределы этих диапазонов возможен, но это сужает технологическое окно и увеличивает риск брака.
Какая тяга необходима детали HPDC?
Один-два градуса являются нормой для наружных стен. Пуансонные отверстия, глубокие ребра и любые элементы, на которые усаживается отливка, требуют большего количества, обычно от двух до пяти градусов в зависимости от требований к глубине и чистоте поверхности.
Сколько времени занимает проектирование штампа?
Для простой автомобильной детали с одной полостью этап проектирования обычно занимает от двух до четырех недель, включая этапы моделирования и проверки заказчиком. Сложные многоползуновые инструменты с плотным уплотнением или оптическими требованиями требуют больше времени, отчасти потому, что перед выпуском чертежа требуется больше итераций моделирования.
Можно ли подвергать отливки термической обработке?
Алюминиевые отливки, как правило, не подвергаются обработке при высокой температуре, поскольку захваченный газ расширяется и образует пузыри на поверхности. Снятие напряжения при более низких температурах и стабилизирующая обработка являются обычным явлением, а литье под вакуумом улучшает внутреннюю прочность, которую впоследствии не может исправить термообработка.
Когда моделирование стоит затрат?
Моделирование окупается, когда деталь тонкостенна, имеет несколько толстых узлов, предъявляет строгие требования к утечкам или усталости или когда инструмент достаточно дорог, и вторая итерация может оказаться неэффективной. Для простых толстостенных деталей с большой вытяжкой может быть достаточно тщательного анализа конструкции.
Предоставляете ли вы как форму, так и отливки?
Да. Мы проектируем и изготавливаем инструмент, сначала тестируем образцы, а затем поставляем производственные отливки для вторичной обработки, обработки поверхности и сборки, если это необходимо, поэтому за готовый компонент отвечает одна и та же команда.
Проектирование HPDC — это дисциплина небольших решений, принимаемых заранее: степень тяги здесь, еще один перелив там, линия охлаждения переместилась на десять миллиметров ближе к полости. Ни один из них не выглядит драматично на чертеже, но вместе они решают, будет ли инструмент работать тихо и с максимальной скоростью в течение многих лет или проведет свой срок службы в отсеке для технического обслуживания. Если вы все еще находитесь на этапе, когда печать детали может быть изменена, это лучший момент, чтобы привлечь к разговору изготовителя инструментов, и это разговор, который мы чаще всего ведем с клиентами.
Последние новости
Узнайте больше о новостях отрасли
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением