

Литье двигателя: объяснение материалов, процессов и литья под давлением для OEM-производителей
 2026.10.26
 Новости отрасли
Спросите десять человек, что означает заливка двигателя, и вы получите десять разных картинок. Видно, как ковш с расплавленным железом опрокидывается в песчаную форму. На другом изображена рука робота, распыляющая разделительный состав на полированную стальную матрицу. Третий думает только о готовом блоке двигателя, лежащем на поддоне, обработанном и готовом к сборке.
Все три картинки верны, ведь заливка двигателя – это и одна операция, и длинная цепочка решений. Какой процесс? Какой сплав? Какой толщины должны быть стены? Какой припуск на механическую обработку вы оставляете? Кому принадлежит инструмент и кто несет ответственность, если партия возвращается с пористой поверхностью под прокладкой? Хорошо ответьте на эти вопросы, и вы получите легкий, жесткий, герметичный компонент, который будет работать чисто и выдерживать десятилетие тепловых циклов. Ответьте им плохо, и следующие шесть месяцев вы проведете в погоне за процентом брака.
Это руководство написано для инженеров, покупателей и менеджеров по продуктам, которым нужен практический взгляд на предмет, а не учебник. Мы производим инструменты для литья под давлением и производим алюминиевые и цинковые отливки в Нинбо, Китай, и занимаемся этим с 1991 года, поэтому приведенные ниже заметки взяты как из цеха, так и из библиотеки.
Что на самом деле означает заливка двигателя
Литье – это процесс формирования. Расплавленный металл заливают или впрыскивают в полость, форма которой является негативной формой желаемой детали. Когда металл замерзает, у вас остается почти чистая форма: близкая к окончательному размеру, но не окончательная. Затем в ходе механической обработки удаляется тонкий слой с поверхностей, требующих жестких допусков, чистовой обработки или надежной уплотняющей поверхности.
Почему бы просто не вырезать всю деталь из цельной заготовки? Потому что двигатель наполнен геометрией, до которой не может добраться ни одна фреза. Рубашки охлаждающей жидкости охватывают цилиндры, масляные каналы проходят через блок, а ребра расположены на внутренней стороне крышек, куда инструмент не может пройти. Литье обеспечивает эти характеристики за один раз, используя металл, состояние которого уже близко к конечному металлургическому состоянию. Кроме того, при этом расходуется гораздо меньше материала и масштабируется до таких объемов, которые механическая обработка никогда не сможет обеспечить.
Вообще говоря, есть две семьи кастинга. В процессах изготовления одноразовых форм форма разрушается, чтобы освободить деталь, и литье в песчаные формы, пенопласт и литье по выплавляемым моделям - все работает таким образом. В процессах постоянной формовки один и тот же стальной или графитовый инструмент используется снова и снова, и к этой группе относятся литье под высоким давлением, литье под низким давлением и литье под давлением.
Одно уточнение позволяет избежать путаницы на собраниях. Литье двигателя в строгом смысле означает отливку блока, головки блока цилиндров и основных конструктивных деталей самого двигателя. В цепочке поставок эта фраза также охватывает отливки, окружающие двигатель: крышки ГРМ, кожухи двигателя, масляные поддоны, поддоны трансмиссии, кронштейны, радиаторы и картеры сцепления. Оба значения имеют значение, и оба обычно поступают от одного и того же поставщика.
Эмпирическое правило: большие полые детали, производимые десятками тысяч, обычно отливаются в песчаную форму или отливаются под низким давлением. Небольшие тонкостенные детали, выпускаемые сотнями тысяч, почти всегда отливаются под высоким давлением.
Основные процессы, используемые для компонентов двигателя
Большинство отливок двигателей поступает с шести маршрутов. Они различаются стоимостью инструмента, временем цикла, достижимой толщиной стенки, качеством поверхности и внутренней прочностью металла. Выбор между ними – это вопрос соответствия партии объему, а не выбор фаворита.
| Процесс | Типичные детали двигателя | Обычные сплавы | Стоимость оснастки | Лучше всего подходит |
|---|---|---|---|---|
| Литье в песок | Блоки, головки цилиндров, выпускные коллекторы | Серый чугун, ковкий чугун, алюминий | От низкого до среднего | Крупные детали, от низкого до среднего объема |
| Литье под высоким давлением | Картеры двигателя, крышки, масляные поддоны, кронштейны, радиаторы | Алюминий ADC12 и A380, цинк, магний | Высокий | Высокий volume, thin walls, tight tolerances |
| Литье под низким давлением | Головки цилиндров, структурные корпуса | Алюминий А356 | От среднего до высокого | Более плотные отливки, умеренный объем |
| Гравитационное литье под давлением | Поршни, корпуса насосов, крышки | Алюминий и заэвтектические сплавы | Средний | Плотные детали, умеренный объем |
| Литье по выплавляемым моделям | Сложные блоки с внутренними переходами | Алюминий, железо | Средний | Сложная геометрия, средний объем. |
| Литье по выплавляемым моделям | Компоненты турбины, мелкие прецизионные детали | Нержавеющая сталь, суперсплавы | Высокий | Прецизионные и жаропрочные сплавы |
Начинайте с части, а не с процесса. Литейная машина не может экономично залить 40-килограммовый блок, а песчано-литейный завод не может выдержать ту толщину стенок, которую требует современная конструкция крышки. Честный ответ на вопрос, какой процесс лучше, обычно зависит от трех цифр: годового объема, максимальной разницы в толщине стенок и самого жесткого допуска, который действительно влияет на функциональность.
Также стоит помнить, что выбор процесса фиксируется заранее. Как только штамп появится, изменение сплава или толщины стенки означает резку новой стали. Вот почему проверка дизайна имеет большее значение, чем что-либо еще в этой отрасли.
Выбор сплава: железо, алюминий, магний и цинк.
Сплав часто влияет на готовую деталь больше, чем сам процесс. Он определяет вес, тепловое расширение, коррозионное поведение и стоимость обработки. В работе двигателей доминируют четыре семейства.
| Семейство сплавов | Типичное использование двигателя | Почему его выбирают | Что посмотреть |
|---|---|---|---|
| Серый чугун | Блоки двигателя, гильзы цилиндров | Отличное демпфирование, износостойкость, низкая стоимость. | Тяжелый, ограниченная тонкостенность |
| Ковкий чугун | Коленвалы, некоторые блоки, кронштейны | Высокийer strength and ductility | Большая усадка, требует осторожного кормления. |
| Алюминий А356 and A360 | Головки цилиндров, структурные корпуса | Хорошая литейность и термообработка. | Требуются вставки или вкладыши на изнашиваемых поверхностях. |
| Алюминий ADC12 и A380 | Кожухи двигателя, крышки, поддоны, радиаторы | Хорошо течет в матрицах, тонкие стенки, хорошая отделка. | Контроль пористости имеет решающее значение |
| Магний AZ91 и AM60 | Крышки, кронштейны, облегченные корпуса | Очень легкий, хорошее демпфирование. | Защита от коррозии и обращение с расплавом |
| Цинк ЗАМАК 3 и 5 | Малые кронштейны, корпуса датчиков, детали стеклоочистителей | Стабильность размеров, превосходные тонкие стенки | Ограничения по весу, не подходят для жарких регионов |
Алюминий используется в большинстве новых корпусов двигателей и трансмиссий, поскольку он уменьшает вес именно там, где вес больше всего вредит. Железо по-прежнему побеждает там, где жесткость, демпфирование и стоимость килограмма имеют большее значение, чем масса. Цинк — специальный материал: он прекрасно отливается, держит очень тонкие стенки и быстро обрабатывается, но он тяжел и теряет прочность при повышенных температурах.
Практический урок состоит в том, что одна и та же деталь часто существует в двух сплавах. Например, радиатор освещения может быть изготовлен из алюминия для высокопроизводительного автомобиля и из цинка для компактного автомобиля, с идентичной монтажной геометрией и разными тепловыми характеристиками. Выбор сплава — это системное решение, а не решение о покупке.
Отливка компонента двигателя шаг за шагом
Литой корпус двигателя проходит предсказуемую последовательность действий. На блок-схеме последовательность выглядит просто, но каждый шаг содержит переменные, которые определяют, будет ли готовая деталь продана или списана.
- Обзор дизайна и DFM. Геометрия детали, линия разъема, углы уклона, положение литника и расположение эжектора рассматриваются вместе. Большинство проблем с отливкой решаются на этом этапе, задолго до того, как сталь будет разрезана.
- Инструментальное производство. Штамп или шаблон подвергаются механической обработке, термообработке и установке. Инструменты для литья под давлением обычно изготавливаются из стали H13 с закаленными вставками в зонах повышенного износа вокруг литников и сердечников.
- Проба и выборка. Инструмент запускается, измеряются первые детали и устанавливается окно процесса: давление впрыска, температура штампа, время цикла, уровень вакуума, где это применимо.
- Плавка и обработка расплавом. Сплав плавится, дегазируется и измельчается зерно. Содержание водорода и уровень железа контролируются, поскольку оба они вызывают пористость и оба невидимы в готовой детали.
- Заполнение полости. При литье под давлением дробовая гильза проталкивает металл через направляющие и ворота в полость за миллисекунды. Схема заполнения определяет, где окажется захваченный воздух, и это определяет, где деталь будет протекать.
- Затвердевание и выброс. Кастинг замирает за считанные секунды. Выталкивающие штифты выталкивают его, а терморегулирование матрицы позволяет контролировать коробление и перегревы.
- Дегирование и удаление заусенцев. Полозья, переливы и заусенцы удаляются, затем края зачищаются вибрационно-финишными, галтовочными или обрезными прессами.
- Обработка. Операции с ЧПУ добавляют отверстия, резьбу, уплотнительные поверхности и монтажные отверстия с допусками, которые не может выдержать ни одна литая поверхность сама по себе.
- Обработка поверхности. Дробеструйная очистка, анодирование, порошковое покрытие, электронное покрытие или хроматирование защищают деталь и обеспечивают единообразный внешний вид всей партии.
- Проверка и упаковка. Отчеты о размерах, тесты на герметичность, рентгеновские снимки и сертификаты на материалы передаются вместе с поставкой, поэтому клиент может отследить каждую партию до номера партии.
Два из этих шагов заслуживают дополнительного внимания. Обработка расплавом является незаметной, но решающей, поскольку из плохо дегазированного расплава будут изготовлены детали, которые пройдут визуальный осмотр и не выдержат испытание под давлением. Механическая обработка — это то, где прочная отливка зарабатывает свою репутацию, поскольку отливка с внутренней пористостью часто открывается только тогда, когда в ней прорезано отверстие.
Какие детали двигателя на самом деле литые?
В современном движке список актеров длиннее, чем ожидает большинство людей. В него входят блок, головка блока цилиндров, масляные поддоны, крышки клапанов, крышки ГРМ, впускные коллекторы, выпускные коллекторы, корпуса турбины, корпуса водяного насоса, корпуса термостата, опоры двигателя и длинный хвост небольших кронштейнов.
За пределами ядра сгорания наиболее распространенной отлитой под давлением деталью является сам кожух двигателя, иногда называемый крышкой газораспределительного механизма, передней крышкой или корпусом аксессуаров. Он тонкостенный, имеет канавку для уплотнения, поддерживает выступы болтов и часто включает в себя отверстия под подшипники для валов. Он должен быть плоским, стабильным по размерам и полностью лишен сквозной пористости, поскольку он отделяет масло с одной стороны от воздуха с другой.
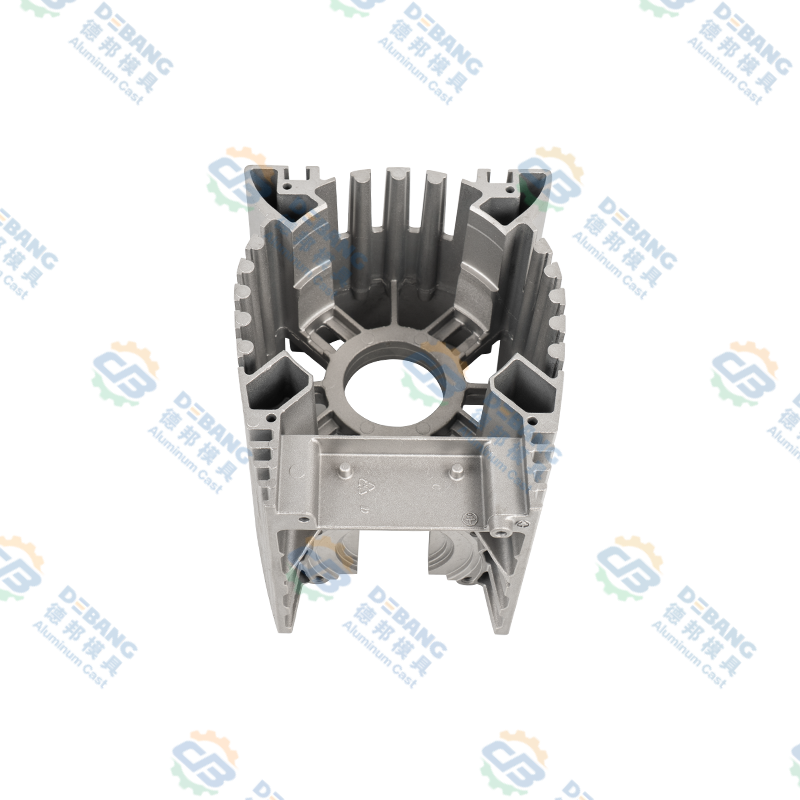 Алюминиевый корпус двигателя и корпус контроллера, отлитый под давлением Литой под давлением алюминиевый корпус двигателя или корпус автомобильного контроллера с теплоотводящими ребрами и интегрированной конструкцией, подходящей для тонкостенного уплотнения и жесткости конструкции. Посмотреть продукт →
Подобные детали вознаграждают поставщика, который контролирует всю цепочку. Если инструмент разрезается в одном месте, отливка заливается в другом, а обработка передается субподрядчику в третьем, никто не будет владеть толщиной стенки, вызвавшей утечку. Один поставщик — от проектирования штампа до готовой отливки — устраняет этот пробел.
Отливки вокруг двигателя: трансмиссия, сцепление и тепловые детали
Двигатель не работает в одиночку, как и его отливки. Масляные поддоны трансмиссии расположены в нижней части трансмиссии, собирают жидкость и служат структурной крышкой. Они обычно большие, плоские и ребристые, с выступом сливной пробки и уплотнительным фланцем, который должен оставаться плоским после многих лет термоциклирования.
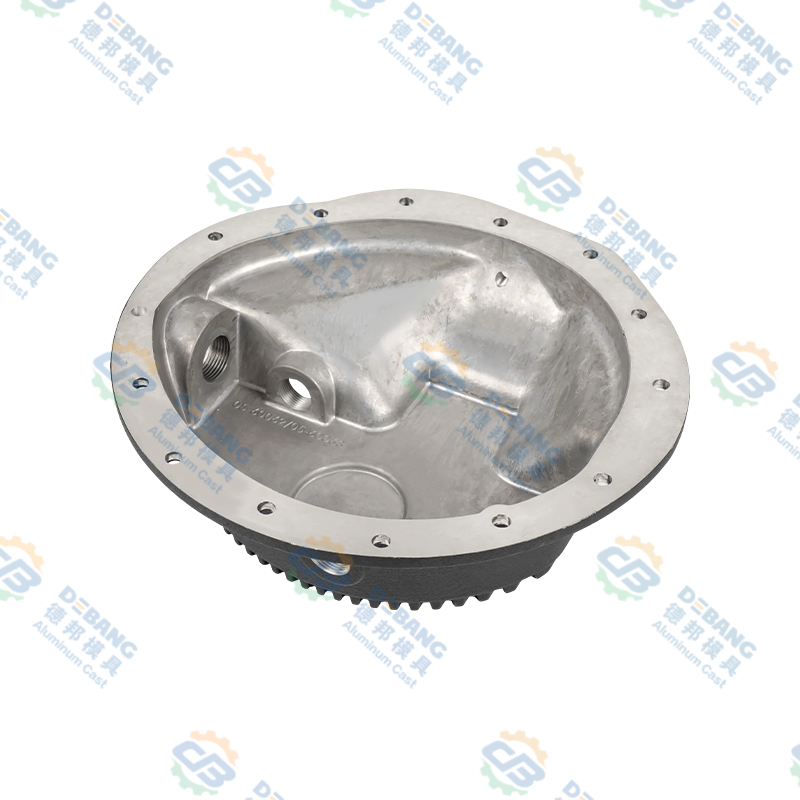 Алюминиевые поддоны трансмиссии для автомобильных трансмиссий Этот поддон коробки передач, отлитый из алюминия, имеет антикоррозионную отделку и герметичное уплотнение, выполняющее функцию сбора жидкости трансмиссии под автомобилем. Посмотреть продукт →
Компоненты сцепления представляют собой другую задачу. Детали сцепления с силиконовым маслом для тяжелых транспортных средств работают при постоянной нагрузке и температуре, поэтому точность размеров и внутренняя прочность имеют большее значение, чем внешний вид. Толщина стенок должна быть достаточно однородной, чтобы избежать горячих точек, а обрабатываемый материал должен быть достаточно предсказуемым, чтобы готовая деталь уравновешивалась.
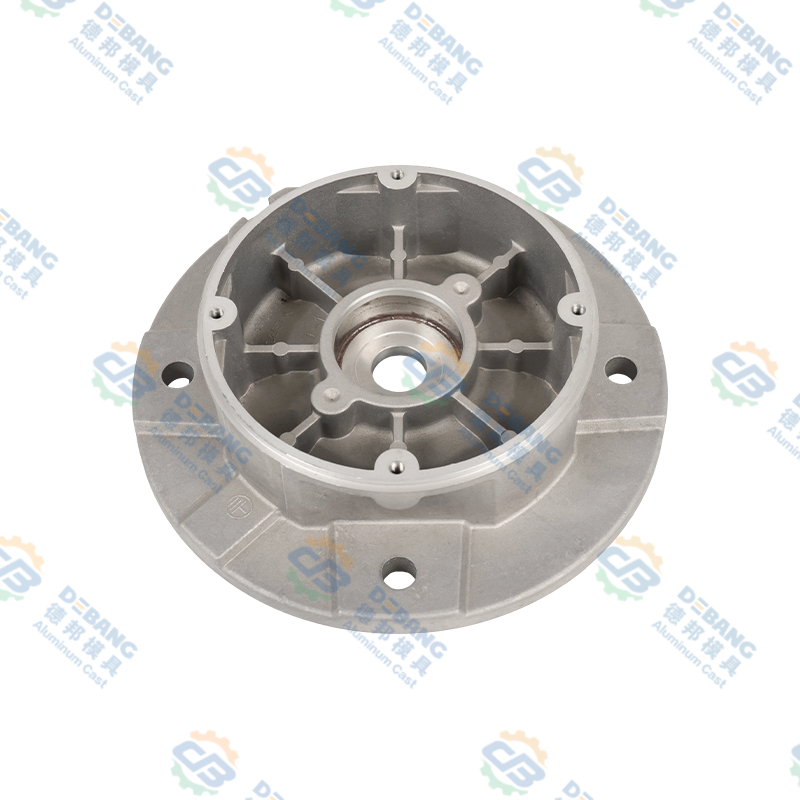 Компоненты сцепления с силиконовым маслом для литья под давлением алюминия Компоненты сцепления из прочного алюминия, отлитые под давлением с силиконовым маслом, для вентиляторов охлаждения двигателя, регулирующие скорость вентилятора в зависимости от температуры для обеспечения охлаждения и экономии топлива. Посмотреть продукт →
Тепловые детали дополняют картину. С переходом на электрические и гибридные трансмиссии отливки переместились из блока двигателя в корпус аккумулятора, корпус инвертора, корпус двигателя и радиатор освещения. Металл часто один и тот же, толщина стенок часто меньше, а требования к герметизации обычно более строгие. Поставщики, которые уже разбираются в корпусах двигателей, как правило, быстро адаптируются к этим деталям, поскольку основная дисциплина идентична.
Правила проектирования, которые сохраняют надежность отливок двигателя
Хорошие отливки проектируются, а не проверяются на наличие. Следующие правила применимы практически ко всем отливкам, связанным с двигателем, независимо от процесса.
- Сохраняйте толщину стенок как можно более однородной. Толстые секции медленно остывают и оттягивают металл от тонких соседей, создавая усадочные пустоты.
- Используйте щедрые скругления во внутренних углах. Острые углы концентрируют напряжение и ограничивают течение металла.
- Добавьте уклон на каждой вертикальной грани. Без него деталь затягивается при выбросе и рвется поверхность.
- Создавайте ребра, а не толстые выступы. Жесткость зависит от геометрии, а не от массы.
- Размещайте припуск на обработку только там, где фактически будет производиться обработка. Дополнительный припуск на отлитой поверхности — это потеря металла и дополнительное время цикла.
- Подумайте о расположении выталкивающих штифтов заранее. Попадание штифта на уплотнительную поверхность означает, что ожидается утечка.
- Делайте отверстия простыми и совпадающими с направлением отверстия матрицы. Боковые сердечники увеличивают стоимость и затраты на обслуживание.
- Укажите допуски, соответствующие процессу. Чрезмерно жесткие допуски на литой поверхности повышают стоимость оснастки и процент брака, но не улучшают функциональность.
При соблюдении этих правил отливка поступает в обрабатывающий центр в предсказуемом состоянии, и вся программа выполняется быстрее. Когда их игнорируют, первый анализ проб становится дорогостоящим переговорным процессом.
Распространенные дефекты и способы их предотвращения
На каждом литейном заводе ведется мысленный список дефектов, поскольку у каждого из них есть подпись и причина. Эти шесть чаще всего встречаются в отливках двигателей.
Газовая пористость
Круглые внутренние пустоты, образованные захваченным воздухом или растворенным водородом. Предотвращается лучшей вентиляцией, вакуумной поддержкой и правильной дегазацией расплава.
Усадочная пористость
Неравномерные пустоты в толстых секциях, которые замерзают последними. Предотвращается благодаря одинаковой толщине стенок, лучшей подаче и контролируемой температуре матрицы.
Холодное закрытие
Два металлических фронта встречаются, не сплавляясь, оставляя видимый шов и слабое соединение. Предотвращается более высокой температурой матрицы и более быстрым заполнением.
Вспышка
Вылет металла по линии разъема. Предотвращается техническим обслуживанием штампа, правильной силой зажима и контролируемым давлением выстрела.
Коробление
Искажение после выброса из-за неравномерного охлаждения. Предотвращается сбалансированными контурами охлаждения и правильным моментом выброса.
Пайка
Алюминий прилипает к поверхности штампа, оставляя шероховатое пятно. Предотвращается покрытием штампом, контролем температуры и подходящим химическим составом сплава.
Картина последовательна: почти каждый дефект связан с температурой, рисунком заливки или качеством металла. Вот почему мониторинг процесса более ценен, чем окончательный контроль. Деталь, которую выбрасывают после механической обработки, уже отняла трудозатраты, энергию и срок службы инструмента.
Контроль качества при литье деталей двигателя
Планирование качества отливок двигателя начинается с определения функции детали. Крышка, удерживающая масло, должна быть герметичной. Кронштейну необходима повторяемость размеров. Радиатору необходима целостность стенки, чтобы тепло могло проходить через металл.
На практике типичный план управления объединяет несколько уровней. Спектрометрические проверки подтверждают химический состав сплава перед использованием расплава. Мониторинг в ходе процесса фиксирует профили впрыска и температуру матрицы. При контроле размеров используются штангенциркули, калибры и координатно-измерительные машины для определения важных элементов. Неразрушающие методы, такие как рентгеновское исследование, испытание под давлением или испытание на герметичность, позволяют выявить внутренние пустоты, которые не может обнаружить визуальный осмотр. Наконец, разрушающие проверки частей образцов позволяют выявить микроструктуру, твердость и фактический уровень пористости.
Документация имеет такое же значение, как и тестирование. Поставщик отливок должен иметь возможность показать покупателю протокол проверки конкретной партии, соответствующий номеру плавки и машине. Именно эта отслеживаемость превращает поставку в надежные отношения поставок, и это причина, по которой мы относимся к нашим собственным отчетам о проверках как к самостоятельному продукту. Подробнее о том, как мы к этому подходим, вы можете прочитать на нашем страница качества .
Стоимость, оснастка и время выполнения заказа
Покупатели часто просят указать одну цифру за деталь, но цена отливки представляет собой сумму нескольких очень разных затрат. На приведенной ниже диаграмме примерно показано, как обычно распределяется общая стоимость программы изготовления литого под давлением алюминиевого компонента двигателя.
Отсюда следуют два вывода. Во-первых, доминируют материал и инструменты, поэтому небольшое изменение толщины стенок может повлиять на цену за единицу продукции больше, чем долгие переговоры о ставках рабочей силы. Во-вторых, расходы на качество не являются накладными расходами. Это самая дешевая страховка от гарантийной претензии из-за протекающей крышки.
Время выполнения подчиняется аналогичной логике. На изготовление инструментов обычно уходит несколько недель от заморозки проекта до первого образца, а приспособления для механической обработки дополнительно увеличивают время. Реалистичный график позволяет провести отбор проб, при необходимости внести коррективы в конструкцию и изготовить небольшую предсерийную партию перед полным вводом в эксплуатацию.
Работа с партнером по литью под давлением
Самая распространенная ошибка в кастинговых проектах – не техническая. Это разрыв передачи. Производитель инструментов винит литейный завод, литейный завод винит партию сплава, а механический цех обнаруживает проблему, существовавшую с момента первого выстрела.
Поставщик, который занимается проектированием штампов, литьем, вторичными операциями, прецизионной механической обработкой, обработкой поверхности и сборкой под одной крышей, устраняет большую часть этого риска. Это также сокращает цикл обратной связи: когда в обработанном отверстии обнаруживается пористость, литейный завод узнает об этом на той же неделе, а не в том же квартале.
Если вы планируете отлить новый двигатель или трансмиссию, стоит привлечь к обсуждению партнера-производителя до того, как чертеж будет заморожен. Короткое обсуждение линий разъема, толщины стенок и обрабатывающего материала может сэкономить весь цикл обработки. Добро пожаловать поговори с нашей командой о вашем проекте, будь то отдельная деталь или семейство компонентов.
Часто задаваемые вопросы
Отливка блока двигателя — это то же самое, что и литье под давлением?
Нет. Блоки двигателей обычно отливаются в песчаную форму или отливаются под низким давлением из железа или алюминия, поскольку они большие, и для их внутренних каналов требуется форма, которую можно отломить. Литье под высоким давлением обычно используется для небольших и тонких деталей, таких как корпуса, крышки, поддоны и кронштейны, где большой объем и жесткие допуски оправдывают стоимость стальной матрицы.
Какой металл используется для отливки деталей двигателя?
Серый чугун и ковкий чугун преобладают в традиционных блоках и коленчатых валах. Алюминиевые сплавы, такие как A356, A360, ADC12 и A380, используются для изготовления головок, корпусов, крышек и тепловых деталей. Магний используется в легких крышках и кронштейнах, а цинк используется в небольших прецизионных компонентах, которым нужны очень тонкие стенки.
Почему литые детали двигателя все еще нуждаются в механической обработке?
Потому что литье дает почти готовую форму, а не законченную. Литая поверхность не может выдержать допуск, необходимый для отверстия подшипника, уплотняющей поверхности или резьбового отверстия. При механической обработке удаляется контролируемый слой металла, чтобы достичь этих допусков, а также обнажается внутренняя пористость, которая в противном случае вышла бы из строя.
Сколько времени занимает отливка и доставка компонента двигателя?
Для новой детали отведите несколько недель на проектирование и изготовление оснастки, а затем отбор проб для проверки размеров и параметров процесса. Изготовление готовой детали происходит быстро, часто измеряется днями, но общее время выполнения заказа также включает в себя закупку материалов, механическую обработку, обработку поверхности, проверку и доставку.
Можно ли устранить пористость литой детали двигателя?
Небольшую поверхностную пористость иногда можно закрыть пропиткой, но структурную пористость в герметичных или несущих зонах не следует ремонтировать. Правильный ответ — исправить процесс, отрегулировать затвор или охлаждение и повторно взять пробу. Устранение внутренних пустот скорее скрывает проблему, чем решает ее.
Как узнать, что отливка не протечет?
Герметичность проектируется и контролируется, а не надеется на нее. Он начинается с моделирования заполнения, продолжается контролем качества расплава и температуры матрицы и заканчивается испытанием на герметичность производственных деталей под давлением. Рентгеновский контроль образцов подтверждает, что внутренняя структура соответствует проектному замыслу.
Литье двигателя — тема, которая вознаграждает за терпение. Процесс, сплав и геометрия взаимодействуют друг с другом, и решение, принятое на первом совещании по проектированию, обычно отражается на уровне брака год спустя. Правильно определите основы, держите цепочку поставок короткой и контролируйте плавку и оснастку с одинаковой серьезностью, и отливки будут тихо выполнять свою работу на протяжении всего срока службы автомобиля.
Если вы хотите получить второе мнение по детали, которую вы разрабатываете, отправьте нам чертеж. Короткий разговор о толщине стенок, линиях разъема и обрабатываемом материале обычно является самым ценным часом во всем проекте.
Последние новости
Узнайте больше о новостях отрасли
-
07
Sep
 Литье под давлением в автомобильной промышленности: выбор сплавов, допуски и выбор OEMРуководитель автомобильной программы однажды прислал нам поддоны трансмиссии, которые постоянно не проходили тесты на герметичность. Толщина стенок менялась, появлялась пористость, и дважды в не...
-
28
Sep
Цинковый сплав Zamak 3: свойства, применение литья под давлением и руководство по выбору для OEM-производителейКогда металлическая деталь требует сложной геометрии, жестких допусков и хорошего качества поверхности по разумной цене, инженеры по материалам часто обращаются к Zamak 3 в первую очередь. Этот ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением