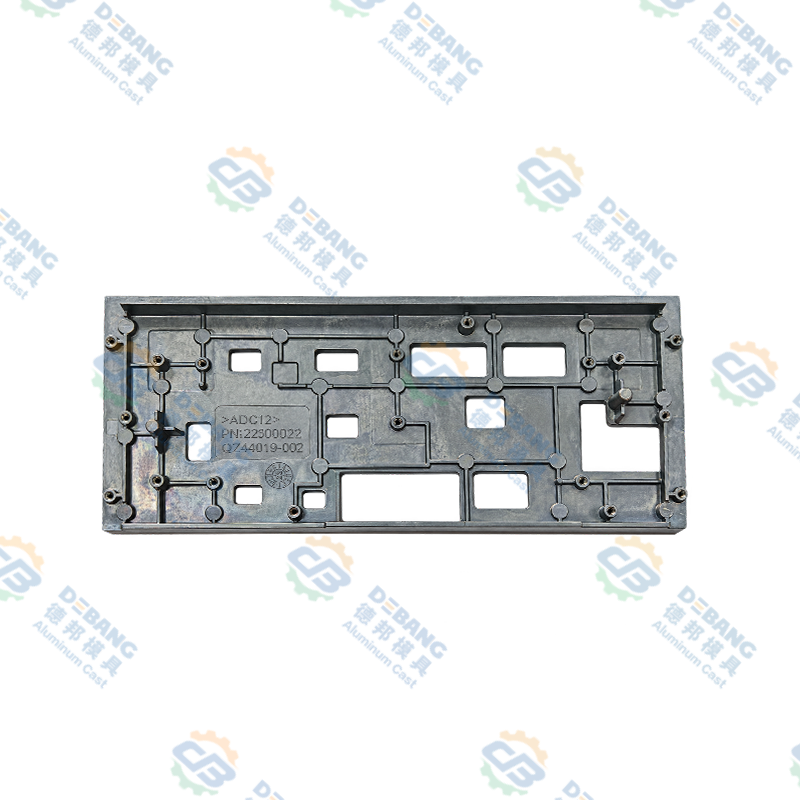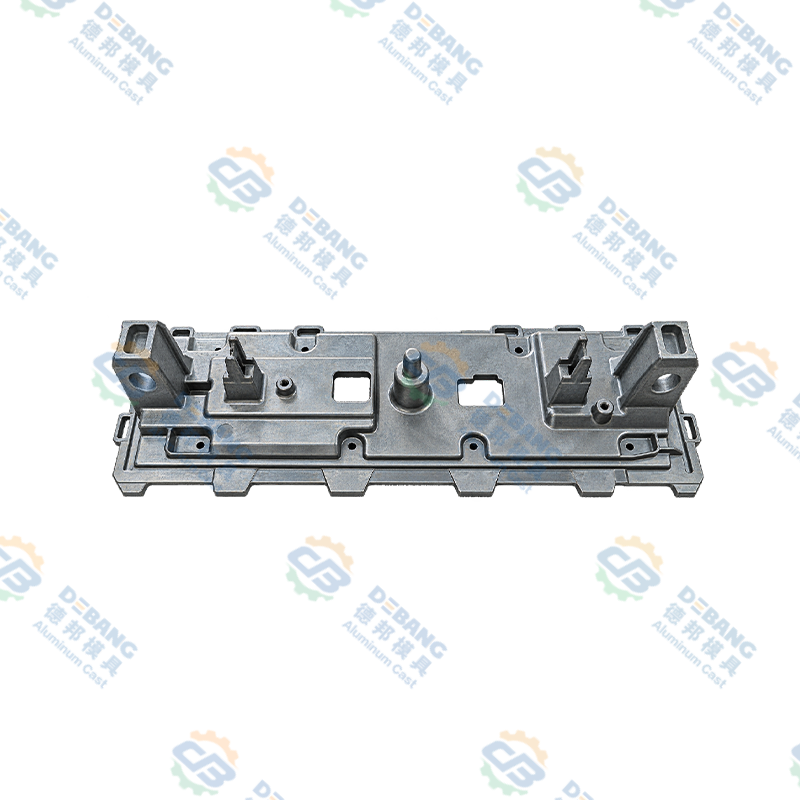


Компоненты для литья под давлением алюминия: прямое определение и обзор
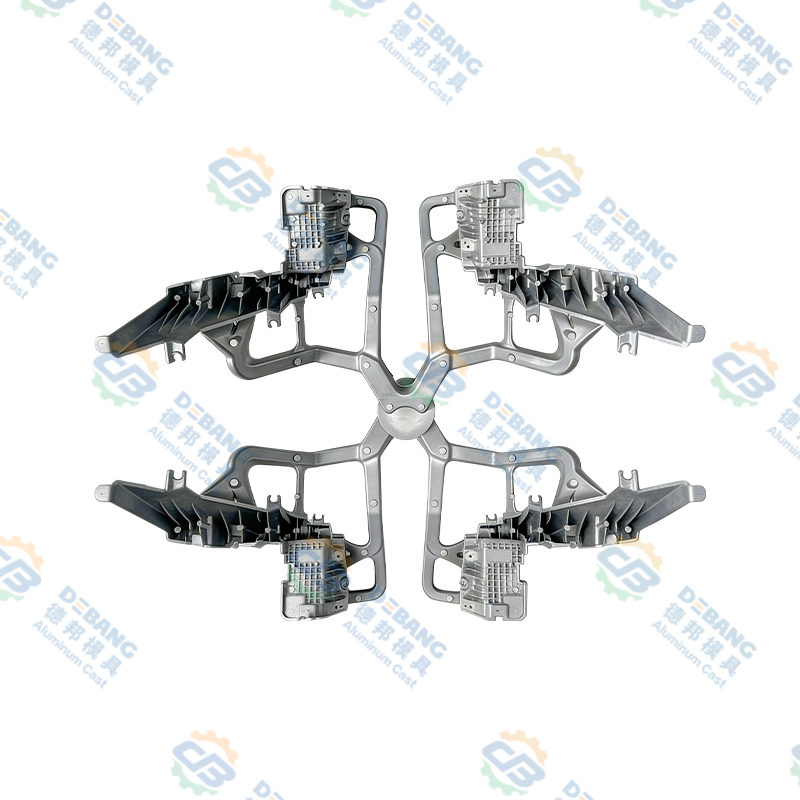
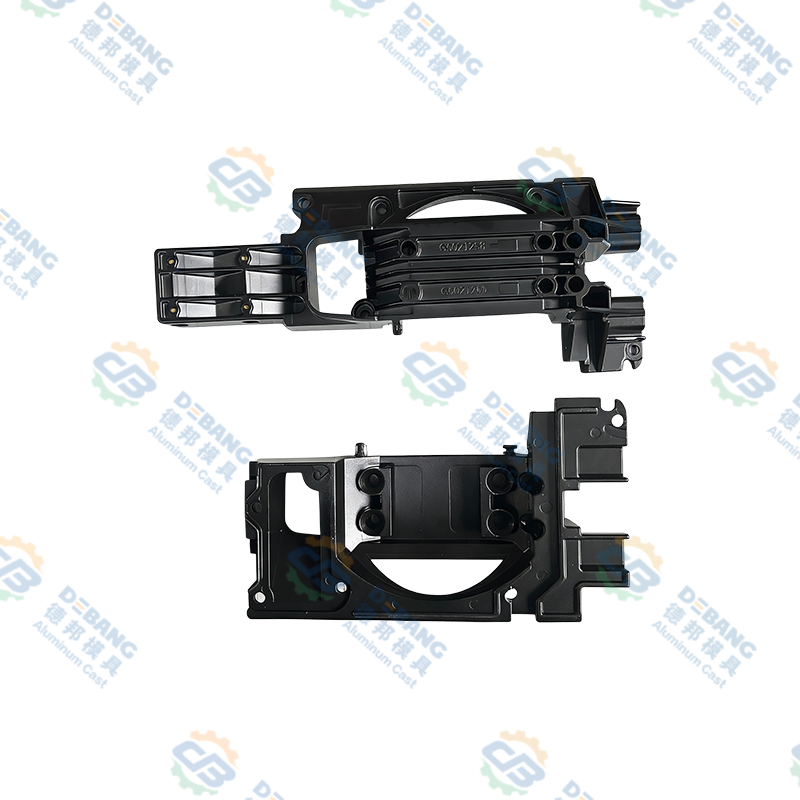
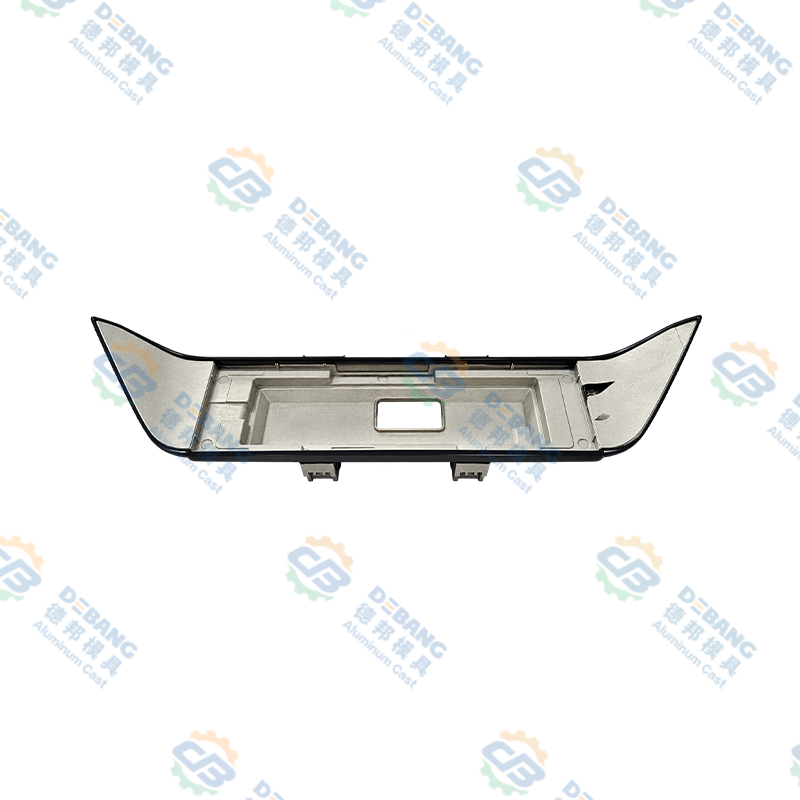
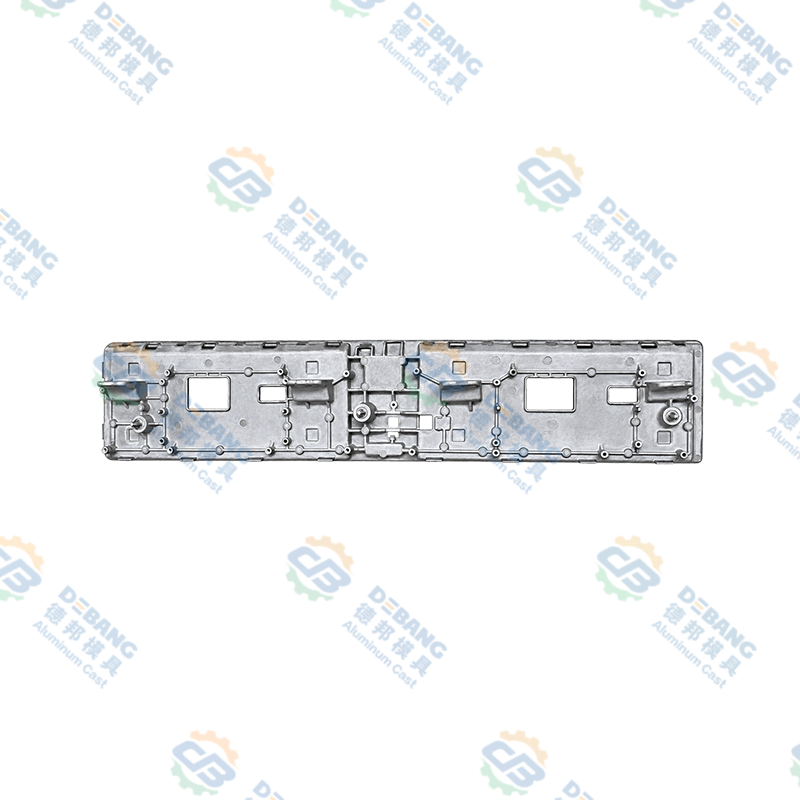
Литые алюминиевые компоненты представляют собой прецизионные металлические детали, изготовленные путем впрыскивания расплавленного алюминия под высоким давлением в формы из закаленной стали, создавая сложные геометрические формы с жесткими размерными допусками и превосходным качеством поверхности в одном производственном цикле. .
Процесс литья под давлением нагнетает расплавленный алюминий под давлением, превышающим 1500–3500 фунтов на квадратный дюйм, в прецизионные полости, что позволяет производить компоненты с размерной точностью плюс-минус 0,003 дюйма и качеством поверхности, сравнимым с обработанными деталями, без операций вторичной чистовой обработки. .
Выбор алюминиевых сплавов, включая 380, 390, А356, а также специализированные запатентованные рецептуры позволяют адаптировать свойства материала к конкретным требованиям применения, включая высокотемпературные характеристики, коррозионную стойкость и оптимизацию механической прочности. .
Основы процесса литья алюминия под давлением и производственные процедуры
Понимание производственных процедур литья под давлением проясняет возможности и качественные характеристики.
Машины для литья под давлением и компоненты систем давления
Машины для литья под давлением, разделенные на категории с горячей камерой и с холодной камерой, обеспечивают явные эксплуатационные преимущества: системы с горячей камерой поддерживают постоянную температуру расплавленного металла, обеспечивая быстрые последовательные циклы литья, производя от 400 до 600 компонентов в час, а машины с холодной камерой работают с металлами с более высокими температурами плавления, обеспечивая универсальность алюминиевых сплавов и превосходное качество продукции. . Давление впрыска варьируется от 1500 фунтов на квадратный дюйм для крупных компонентов до 3500 фунтов на квадратный дюйм для тонкостенных прецизионных деталей, проталкивая расплавленный металл в каждую деталь полости формы.
Конструкция пресс-формы и характеристики инструментальной стали
Прецизионные формы из закаленной инструментальной стали, изготовленные с допусками плюс или минус 0,0005 дюйма, обеспечивают геометрию полости, определяющую форму и размерные характеристики конечного компонента, при этом ожидаемый срок службы формы составляет от 100 000 до 500 000 отливок в зависимости от выбора материала и конструкции системы охлаждения. . Пресс-формы с несколькими полостями, производящие от 4 до 8 компонентов за цикл, значительно снижают затраты на производство единицы продукции.
Проектирование систем шлюзования и подачи
Сложные литниковые системы, направляющие поток расплавленного алюминия в полости формы с точно контролируемыми скоростями, предотвращают турбулентность, уменьшают захват воздуха и обеспечивают равномерное заполнение металла, устраняя пустоты и дефекты пористости. . Системы подачи обеспечивают непрерывный поток металла, компенсируя усадку при затвердевании.
Процедуры затвердевания и охлаждения
Контролируемые скорости охлаждения, обычно находящиеся в диапазоне от 50 до 200 градусов Цельсия в секунду, позволяют достичь желаемых характеристик микроструктуры, включая размер зерна и распределение фаз, оптимизируя механические свойства. . Стенки полости с водяным охлаждением обеспечивают быструю тепловую экстракцию.
Что такое литые под давлением алюминиевые компоненты и их определение по применению
Понимание литой под давлением алюминиевый компонент приложений поясняет производственную важность и объем возможностей.
Блоки двигателей, головки цилиндров, корпуса трансмиссии и впускные коллекторы составляют от 20 до 30 процентов веса современного автомобиля.
- Снижение расхода топлива на 5–10 %.
- Возможность жаропрочных сплавов
- Встроенные охлаждающие каналы
Компоненты шасси, конструктивные элементы и оборудование топливной системы требуют стандартов отсутствия дефектов.
- Требования к качеству в аэрокосмической отрасли
- Полная отслеживаемость
- Специализированные характеристики сплава
Компьютерные серверы, телекоммуникационное оборудование и промышленные шкафы управления выигрывают от управления температурой.
- Создание сложной геометрии
- Интеграция теплоотвода
- Возможность экранирования электромагнитных помех
Корпуса насосов, корпуса клапанов и компоненты компрессора обеспечивают надежную работу.
- Возможность работы в суровых условиях
- Экономическая эффективность
- Интегрированные проходы
Электроинструменты, садовая техника и портативная техника демонстрируют универсальность.
- Эстетическая отделка поверхности
- Легкая конструкция
- Гибкость дизайна
Корпуса оборудования и сетевое оборудование демонстрируют прецизионные возможности.
- Точные размеры
- Интеграция компонентов
- Надежность
Алюминиевые сплавы для выбора и спецификации литья под давлением
Выбор сплава фундаментально влияет на свойства компонентов и их пригодность для применения.
| Обозначение сплава | Первичный кремний % | Предел прочности на разрыв, тыс. фунтов на квадратный дюйм | Удлинение % | Основные приложения |
|---|---|---|---|---|
| 380 сплав | от 8,5 до 11,5 | с 47 по 49 | от 3 до 5 | Автомобильная трансмиссия |
| 390 сплав | с 17 до 19 | с 53 по 56 | 1 к 2 | Насосы блоков двигателя |
| Сплав А356 | 7,0 номинал | от 33 до 55 | от 3 до 6 | Аэрокосмическая автомобильная промышленность |
Стандартный промышленный выбор
Содержание кремния от 8,5 до 11,5% обеспечивает превосходную литейность, позволяя создавать сложные тонкостенные конструкции с превосходной коррозионной стойкостью, что делает его оптимальным выбором для компонентов автомобильных силовых агрегатов.
Высокопроизводительный вариант
Содержание кремния от 17 до 19% обеспечивает превосходную твердость и износостойкость по сравнению с 380, а также повышенные прочностные характеристики, подходящие для применений с высокими нагрузками.
Премиум-класс
Содержание кремния в 7% позволяет проводить термообработку посредством дисперсионного твердения, повышая прочность на 30–50 процентов, обеспечивая исключительные свойства для применения в аэрокосмической отрасли.
Преимущества процесса литья под давлением и конкурентные преимущества
Проблемы and Limitations in Aluminum Die Casting Processes
Захват газа и образование усадочной пористости во время затвердевания создают пустоты внутри отливок. Литье под высоким давлением уменьшает, но не устраняет проблемы пористости.
Точность hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Ограничения по толщине стенок, требования к углу уклона и ограничения по линиям разъема ограничивают свободу проектирования по сравнению с механической обработкой.
Во многих случаях требуется обрезка кромок, термообработка и прецизионная отделка, что увеличивает общую стоимость от 10 до 30%.
Контроль качества and Testing Procedures for Die Cast Components
Проверка размеров
Координатно-измерительные машины и автоматизированные системы оптического контроля проверяют соответствие размеров, при этом планы выборочного контроля проверяют от 0,5 до 5% объемов продукции.
Обнаружение пористости
Рентгеновское исследование выявляет внутреннюю пористость и образование пустот, а автоматический анализ позволяет количественно определить размер и расположение дефектов.
Механические испытания
Образцы для испытаний на растяжение проверяют прочность на разрыв, предел текучести и удлинение на соответствие требованиям спецификаций.
Качество поверхности
Визуальный осмотр и оптическая профилометрия проверяют гладкость поверхности и выявляют дефекты, включая следы усадки и холодные притиры.
Документация
Комплексная документация, фиксирующая идентификацию пресс-форм, производственные параметры и результаты контроля, обеспечивает полную отслеживаемость продукции.
Соответствие
Электронные системы управления данными обеспечивают эффективный доступ к записям, удовлетворяя нормативным требованиям и требованиям клиентов.
Экономика литья алюминия под давлением и анализ затрат
Литье под давлением становится экономически выгодным при объемах от 50 000 до 100 000 единиц в зависимости от сложности компонентов. Ниже этого порога механическая обработка или другие процессы могут оказаться более экономичными.
Рекомендации по проектированию and Best Practices for Die Casting
Равномерность толщины стенки
Поддерживайте одинаковую толщину стенок от 0,100 до 0,150 дюйма, чтобы предотвратить чрезмерную усадку и появление горячих точек. Для переходов используйте большие радиусы минимум 0,050 дюйма.
Требования к углу уклона
Применяйте углы уклона минимум 1–2 градуса, чтобы обеспечить легкое извлечение компонентов из форм без следов и повреждений.
Ребра и боссы
Используйте стратегические ребра и расположение выступов, чтобы увеличить жесткость и прочность без пропорционального увеличения веса. Толщина ребер должна составлять от 50 до 70 % номинальной толщины стенки.
Минимизация подреза
Сведите к минимуму подрезы и сложную геометрию, требующую подвижных стержней, что значительно увеличивает сложность и стоимость пресс-формы.
Стратегия толерантности
Укажите реалистичные допуски, соответствующие возможности литья под давлением, обычно ±0,003 дюйма для элементов и ±0,001 на дюйм размера.
Размещение линии разъема
Размещайте линии разъема на некритических поверхностях, чтобы свести к минимуму эстетическое воздействие и упростить конструкцию пресс-формы.
Передовые технологии литья под давлением и инновации в процессах
Литье под давлением и полутвердый металл
Применение повышенного давления во время затвердевания позволяет получить сверхплотные отливки без дефектов, механические свойства которых приближаются к кованым компонентам.
Литье под давлением с помощью вакуума
Вакуумная экстракция во время заполнения формы предотвращает захват газа, уменьшая пористость на 75–90 процентов, что позволяет получать герметичные отливки.
Термический контроль литья под давлением
Усовершенствованные системы охлаждения обеспечивают точный контроль термоциклирования, оптимизируя микроструктуру и свойства для более мелкозернистых структур.
Моделирование процессов и искусственный интеллект
Усовершенствованное программное обеспечение для моделирования и искусственный интеллект оптимизируют параметры, обеспечивая превосходное качество и постоянно улучшая производительность.
Интеграция Индустрии 4.0
Подключенные системы, собирающие производственные данные в режиме реального времени, позволяют проводить профилактическое обслуживание и удаленный мониторинг.
Часто задаваемые вопросы о компонентах для литья под давлением алюминия
Литье алюминия под давлением становится экономически конкурентоспособным с механической обработкой при объёмах производства от 50 000 до 100 000 единиц в зависимости от сложности детали. , с расчетом безубыточности, сравнивающим стоимость пресс-формы с экономией на единицу продукции, определяющей минимальный жизнеспособный объем.
Специализированные алюминиевые сплавы, в том числе 390 и модифицированные варианты А356, сохраняют приемлемые свойства при температурах от 300 до 350 градусов Цельсия. , хотя длительная эксплуатация при высоких температурах требует тщательного выбора материала и потенциальной вторичной термообработки.
Обычные вторичные операции включают обрезку кромки линии разъема, удаление следов литника, прецизионное сверление и нарезание резьбы для создания резьбовых отверстий, а также периодическую расточку и чистовую обработку. для критических размеров, где допуск при литье под давлением оказывается недостаточным.
Рентгеновская радиография обеспечивает точное обнаружение внутренних дефектов, включая выявление пористости, а ультразвуковой контроль обеспечивает быстрый скрининг дефектов. для крупносерийного производства, требующего более быстрых циклов контроля.
Поверхности, отлитые под давлением, могут быть анодированы для защиты от коррозии и изменения цвета, порошковое покрытие для долговечной цветной отделки, покрытие, включая никелирование и хромирование. или полировка для придания яркого металлического вида.
Специализированные пищевые алюминиевые сплавы и процедуры литья со строгой документацией по очистке и отслеживанию позволяют производить компоненты, одобренные для контакта с пищевыми продуктами. соответствие нормативным требованиям, включая соответствие FDA.
Равномерная толщина стенок, большие радиусы переходов, правильное расположение ребер для жесткости и тщательное расположение линии разъема сводят к минимуму дефекты. и существенно повысить выход продукции.
Незащищенные алюминиевые отливки легко подвергаются коррозии в среде соленой воды, требуя защитных покрытий, включая анодирование, полиуретановую краску или специальные эпоксидные системы. обеспечивая надежную долговременную защиту.
Точность die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , с тщательным проектированием и анализом допусков, обеспечивающим надежную повторяемость сборки.
Полный срок выполнения заказа обычно составляет от 8 до 12 недель, включая проектирование и изготовление пресс-форм, опробование и проверку оснастки, а также поставку первоначальных производственных образцов. , при этом ускоренная оснастка добавляет график снижения затрат на 20–40 процентов.