

Литье под давлением магния и алюминия: сравнение плотности, прочности, стоимости и применения
 2026.09.02
 Новости отрасли
OEM-инженер, рассматривающий новый компонент электромобиля, оказывается на знакомом распутье: должен ли этот корпус быть магниевым или алюминиевым? Ответ никогда не бывает простым материальным предпочтением. Магний примерно на 34% легче алюминия по объему, а алюминий обеспечивает более высокий предел текучести и превосходную коррозионную стойкость. Если деталь несет нагрузку и подвергается воздействию брызг от дороги, алюминий является более безопасным вариантом. Если основной целью является снижение массы при приемлемой надбавке, магний может выиграть при условии, что затраты на обработку поверхности и покрытие жизненного цикла включены в бюджет.
Плотность и вес: первый рычаг
Магний — самый легкий конструкционный металл, доступный на рынке. При плотности 1,74 г/см³ это всего 66% от плотности алюминия 2,70 г/см³. При одинаковой геометрии детали отливка из магния может быть примерно на четверть-одну легче, чем такая же отливка из алюминия. Вот почему магний стал стандартом в корпусах ноутбуков, корпусах камер и кронштейнах для электромобилей, где каждый грамм влияет на дальность полета или управляемость.
| Недвижимость | Магниевые сплавы | Алюминиевые сплавы |
|---|---|---|
| Плотность (г/см³) | 1.74 | 2.70 |
| Предел текучести (МПа) | 85-180 | 150-270 |
| Модуль упругости (ГПа) | ~45 | ~70 |
| Теплопроводность (Вт/м·К) | ~96 | 120-160 |
| Коррозионная стойкость | Нижняя, требует покрытия | Высший природный оксид |
| Обрабатываемость | Отлично | Хорошо |
| Типичная стоимость сырья ($/кг) | $3-6 | 2-4 доллара |
Однако история с весом не бесплатна. Сплавы магния стоят дороже за килограмм, чем алюминиевые сплавы. На небольшом кронштейне экономия веса может составить всего 200-400 грамм, что редко оправдывает переплату за материал. В случае более крупного корпуса, такого как крышка трансмиссии или кожух двигателя, совокупная экономия может составлять несколько килограммов на транспортное средство, и становится легче защитить затраты на сэкономленный килограмм. Эти цифры формируют отправную точку оценки, а не вердикт. Контекст приложения в конечном итоге решает, какое свойство имеет наибольший вес.
Прочность, жесткость и несущая способность
Алюминиевые сплавы обычно обеспечивают более высокий предел текучести, чем магниевые сплавы. Многие марки литого алюминия попадают в диапазон 150–270 МПа, тогда как литые магниевые сплавы обычно имеют давление 85–180 МПа. Для детали с одинаковой толщиной стенки алюминий не поддается деформации при более высокой нагрузке. Это преимущество важно для кронштейнов, точек крепления и любой геометрии, на которую воздействует прямая механическая сила.
Сравнение меняется, когда вес остается постоянным. Более низкая плотность магния позволяет инженеру увеличить толщину стенок, при этом производя деталь легче, чем эквивалентное алюминиевое литье. Такая свобода проектирования является реальным преимуществом в тонкостенных корпусах, где размер корпуса фиксирован, но поперечное сечение стенки можно регулировать для восстановления жесткости.
В чем алюминий остается впереди, так это в модуле упругости. Алюминий имеет модуль упругости примерно 70 ГПа против 45 ГПа у магния. Если компонент должен противостоять прогибу под действием крутящего момента без изменения своей текущей геометрии, алюминий является более жестким выбором. Если компонент легкий и помещается в компактном пространстве, магний может удовлетворить требования к жесткости за счет ребер, оптимизации литников и стратегического утолщения стенок.
Коррозионная стойкость и обработка поверхности: долгосрочная перспектива
Алюминий образует естественный оксидный слой, который хорошо противостоит коррозии в большинстве автомобильных сред. Окрашенное или порошковое алюминиевое литье обеспечивает десятилетия эксплуатации на открытом воздухе без дополнительной обработки поверхности. Вот почему в кронштейнах днища кузова, узлах дворников и корпусах сцепления появляются алюминиевые детали, которые сталкиваются с водой, солью и дорожным мусором.
Магний более электрохимически активен, и его нельзя оставлять без покрытия при влажной сборке. Требуется конверсионное покрытие, анодирование или прочное порошковое покрытие. Конверсионные покрытия, не содержащие хрома, сегодня широко распространены, но этот процесс требует дополнительных этапов, требований к допускам и накладных расходов на проверку. Каждый дополнительный этап нанесения покрытия также создает новый потенциал для дефектов, которые команда качества должна выявить.
При закупках стоимость покрытия не является маленькой статьей. Магниевый корпус может увеличить стоимость обработки поверхности на 10–15 % по сравнению с окрашенной алюминиевой деталью. В течение пятилетнего жизненного цикла магниевый компонент с хорошим покрытием может работать так же хорошо, а экономия веса может снизить износ соседних деталей и нагрузки на подвеску. Реальный вопрос заключается в том, сможет ли программа покрыть эти первоначальные затраты.
Различия в литье под давлением и механической обработке
И магний, и алюминий отливаются на машинах для литья под давлением с холодной камерой. Оба поддерживают сложную геометрию, жесткие допуски и крупносерийное производство. Более резко различия проявляются при второстепенных операциях.
Магний является одним из наиболее поддающихся механической обработке материалов в литейном производстве. Он режет быстро, образует короткую стружку и продлевает срок службы инструмента. Но мелкая магниевая пыль легко воспламеняется, поэтому стружку необходимо собирать и хранить в контролируемых условиях. В квалифицированном учреждении этими рисками можно управлять путем надлежащего ведения хозяйства и пожаротушения. Это не повод отказываться от магния, но это повод проверить программу безопасности поставщика, прежде чем присуждать программу.
Алюминий более щадящий в магазине. Он не представляет такого же риска воспламенения, и его можно сваривать, нарезать резьбу и соединять стандартными методами. Для деталей, требующих послелитой сварки или длительного крепления к конструкции, алюминий — более простой путь.
Чистота поверхности и допуски на размеры сопоставимы. В хорошо спроектированной матрице оба материала могут выдерживать типичные допуски ±0,05–0,10 мм на сечениях менее 100 мм. Для отливок большего размера окно допуска обычно сужается до ±0,15–0,25 мм. Сама матрица, а не сплав, обычно является ограничивающим фактором точности.
Выбор общих компонентов для конкретных приложений
Автомобильное освещение и управление температурным режимом
В сборках светодиодных фар используются эффективные тепловые пути, позволяющие поддерживать рабочую температуру источника света. Теплопроводность алюминия 120-160 Вт/м·К по сравнению с 96 Вт/м·К магния делает алюминий стандартом для радиаторов. Если модуль фары имеет мощность 25–30 Вт, алюминиевый радиатор может быть меньше, легче сам по себе и дешевле в производстве, чем магниевый радиатор с эквивалентной охлаждающей способностью.
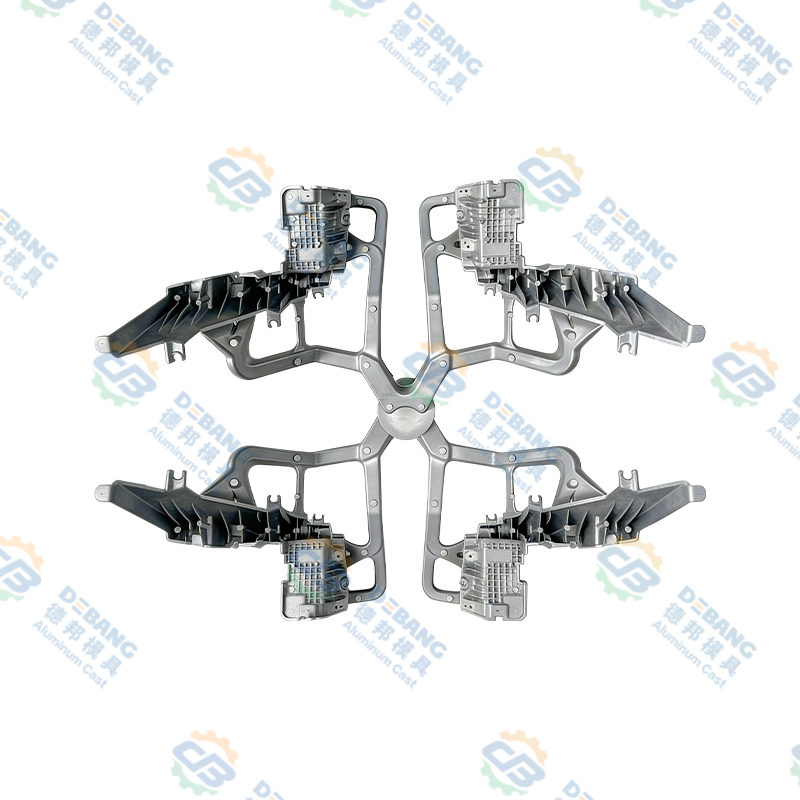
Радиатор из алюминиевого сплава для автомобильных модулей светодиодных фар. Превосходная теплопроводность алюминия позволяет использовать более легкий и компактный радиатор для блоков светодиодных фар. Этот литой радиатор увеличивает площадь поверхности благодаря ребрам и каналам, обеспечивая эффективное рассеивание тепла при уровнях мощности 25–30 Вт, что делает его экономически выгодным выбором по сравнению с магнием.Просмотреть продукт →Системы стеклоочистителей и корпуса электродвигателей
Рычаги стеклоочистителей представляют собой несущие детали конструкции, передающие крутящий момент от двигателя к щетке. В этой роли жесткость алюминия выигрывает при равной толщине стенок. Однако корпуса электродвигателей стеклоочистителей могут быть отлиты из любого материала. Многие OEM-производители выбирают алюминий из-за более низкой стоимости материала и защиты от коррозии. Магний может снизить массу корпуса почти на 30%, если в архитектуре автомобиля уже используются тонкостенные конструкции.
Крупные компоненты трансмиссии
Поддоны трансмиссии, кожухи двигателя и корпуса сцепления с силиконовым маслом несут значительную нагрузку и требуют прочного материала по конкурентоспособной цене. Здесь доминирует алюминий, потому что деталь большая, нагрузка реальна, а экономия веса за счет магния может не оправдать более высокую цену материала и стоимость покрытия. Для компонента тяжелого грузовика экономия одного килограмма гораздо менее ценна, чем гарантированная пятилетняя гарантия от коррозии.
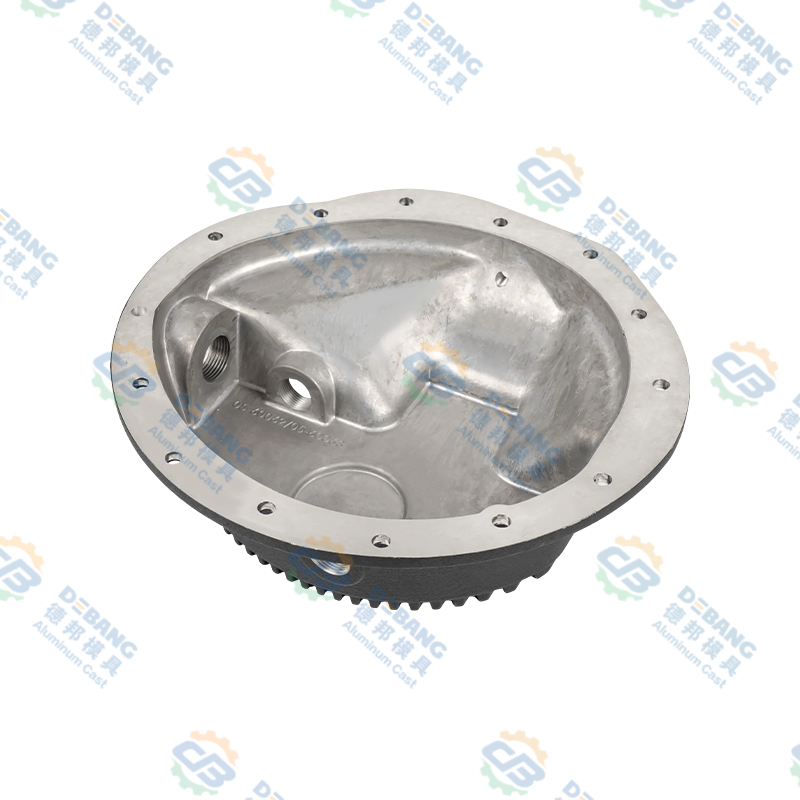 Алюминиевый поддон трансмиссии для тяжелых транспортных средств Алюминиевые поддоны трансмиссии обеспечивают надежную несущую способность и устойчивость к коррозии по конкурентоспособной цене. Для крупных, подвергающихся нагрузкам компонентов, таких как кожухи двигателей, жесткость алюминия и гарантия на защиту от коррозии перевешивают скромную экономию веса магния, что делает его практичным выбором. Посмотреть продукт →
Бытовая электроника и запчасти для мотоциклов
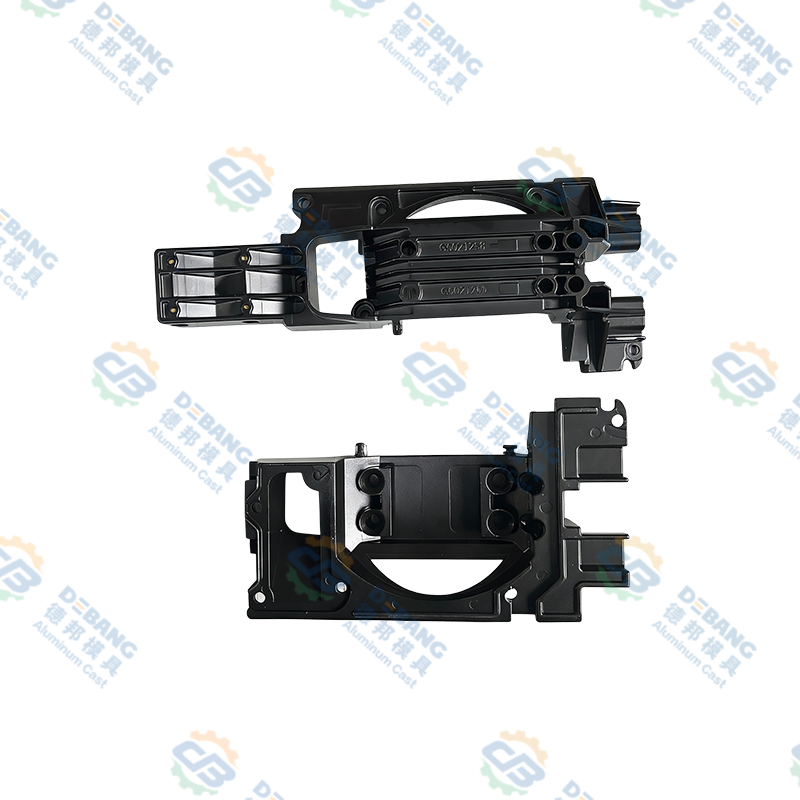
Внутри корпуса камеры магниевый корпус экономит вес, что важно для конечного потребителя, и скрывает его поверхность под окрашенной оболочкой. Та же логика применима к корпусам фар мотоцикла и подножкам: легкие нагрузки, минимальное воздействие брызг на дороге и видимая история снижения веса. В этих сегментах магний не просто конкурентоспособен; часто это предпочтительный выбор.
 Изделия из магниевого сплава для литья под давлением для легких применений Магниевые сплавы стоят 3–6 долларов за килограмм по сравнению с 2–4 долларами алюминия, но в видимых деталях с низкой нагрузкой, таких как корпуса камер и фары мотоциклов, их экономия в весе оправдывает более высокую цену. Общая стоимость доставки должна учитывать компромиссы в отношении материалов, покрытия и производства. Посмотреть продукт →
Соображения стоимости закупок
Разница в стоимости материалов — это первое, что видят покупатели. Стоимость магниевых сплавов обычно варьируется от 3 до 6 долларов за килограмм, а алюминиевых сплавов — от 2 до 4 долларов за килограмм. Но материальные затраты — это только начало общей стоимости земли.
Обрабатываемость магния может снизить затраты на вторичную рабочую силу. Более высокая скорость резания и более длительный срок службы инструмента могут компенсировать часть стоимости сырья. Однако требование к покрытию добавляет несколько долларов за деталь. Таким образом, окончательное сравнение зависит от объема детали, толщины стенок и сложности спецификации обработки поверхности.
Стоимость лома также различается. Алюминиевый лом имеет более устоявшуюся и сильную экономику переработки. Лом магния можно переработать, но инфраструктура для сбора, обработки и переработки менее распространена. Поставщик, который хорошо управляет ломом, может вернуть сэкономленные средства покупателю, поэтому стоит спросить, как магазин-кандидат обрабатывает возврат сплавов.
Делаем окончательный выбор
Практический способ сформулировать решение — начать с функциональных требований к детали и двигаться в обратном направлении.
- Какова основная роль детали: несущая нагрузку или уменьшение массы?
- Будет ли эта деталь подвергаться воздействию брызг, влажности или соли?
- Какова приемлемая кривая себестоимости единицы продукции при прогнозируемом годовом объеме?
Если деталь является конструкционной и подвергается воздействию влаги, алюминий обычно является более быстрым решением с меньшим риском. Если деталь закрыта, относительно мала и чувствительна к массе, магний заслуживает внимательной оценки. Для корпуса для легких условий эксплуатации версия из магния может превзойти вес, не жертвуя при этом долговечностью.
Качество и ответственность поставщика
Для любого материала контроль процесса со стороны поставщика литья под давлением так же важен, как и выбор сплава. Постоянство толщины стенок, контроль угла уклона, конструкция ворот и пределы пористости контролируются с помощью инструментов и проверок. Надежный OEM-поставщик должен предоставить подробный отчет DFM на этапе ценового предложения, а затем предоставить отчеты о проверке первого изделия для каждого нового инструмента. Протоколы обеспечения качества, соблюдаемые на серьезном литейном заводе, — это тот же контроль, который обеспечивает единообразие как магниевых, так и алюминиевых отливок.
На литейном заводе с полным спектром услуг производственная цепочка охватывает проектирование пресс-форм, литье под давлением, вторичную обработку, прецизионную механическую обработку, обработку поверхности и окончательную сборку. Такой подход из одного источника устраняет риски переключения, которые часто возникают между литейным цехом и обрабатывающим цехом, особенно когда выбор материала влияет на износ инструментов и подготовку поверхности.
Итог
Решение о выборе магния или алюминия не является универсальным ответом. Это компромисс между ценой и функциональностью, зависящий от веса, защиты от коррозии, производительности обработки и реального применения приложения. Когда покупатель и поставщик вместе проводят проверку DFM, оба материала можно оценить на реальных чертежах деталей, и правильный выбор обычно становится очевидным.
Для оценки конкретной детали обратитесь к опытному поставщику литья под давлением с уже имеющимся чертежом. Попросите рекомендацию по материалам со сравнением стоимости с указанием объема единицы и последовательности отделки. Это самый быстрый способ узнать, какой сплав действительно выиграет в производстве.
Последние новости
Узнайте больше о новостях отрасли
-
08
May
 Цифровая трансформацияВ отрасли производства пресс-форм происходит цифровая трансформация с целью повышения производительности и контроля качества за счет внедрения интеллектуального производства и технологий Индустрии ...
-
28
Sep
Цинковый сплав Zamak 3: свойства, применение литья под давлением и руководство по выбору для OEM-производителейКогда металлическая деталь требует сложной геометрии, жестких допусков и хорошего качества поверхности по разумной цене, инженеры по материалам часто обращаются к Zamak 3 в первую очередь. Этот ... -
09
Nov
Магний в алюминиевом сплаве: как магний контролирует прочность, литье и коррозиюМагний — это наименьшее число в большинстве сертификатов на алюминиевые сплавы, и зачастую именно оно определяет поведение детали. Несколько десятых процента могут повысить предел текучести лить... -
02
Nov
Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлениемЛитье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением