

Цинковый сплав против алюминия: применение, критерии выбора и практическое руководство
 2026.09.21
 Новости отрасли
Для OEM-покупателей, сравнивающих цинковый сплав и алюминий по цене литье под давлением Выбор материала обычно определяется четырьмя переменными: размером детали, целевым весом, рабочей температурой и требованиями к отделке. Цинковый сплав является наиболее подходящим кандидатом для изготовления тонкостенных и сложных деталей, требующих полированного покрытия. Алюминиевый сплав является лучшим вариантом, когда вес имеет значение или когда деталь должна рассеивать тепло или быть анодирована. Эти четыре переменные разрешают большинство споров еще до того, как будет опубликовано ценовое предложение.
Основные свойства материала с первого взгляда
Цинк и алюминий являются проверенными материалами для литья под давлением, но их физические профили различаются, что напрямую влияет на конструкцию детали и стоимость производства. В таблице ниже приведены значения, которые чаще всего учитывают покупатели OEM при выборе между ними.
| Недвижимость | Цинковый сплав | Алюминиевый сплав |
|---|---|---|
| Плотность | ~6,6 г/см³ | ~2,7 г/см³ |
| Точка плавления | 380-430°С | 580-660°С |
| Предел прочности | 250-320 МПа | 230-360 МПа |
| Теплопроводность | ~100 Вт/м·К | ~110-130 Вт/м·К |
| Типичная толщина стенки | 0,5 мм и выше | 1,5 мм и выше |
| Коррозионная стойкость | Хорошо, требует обшивки | Отлично, можно анодировать |
Эти различия приводят к практическим последствиям. Цинковую деталь можно отливать со стенками толщиной до 0,5 мм, тогда как для надлежащего заполнения алюминиевой детали обычно требуется не менее 1,5 мм. Разница в плотности имеет значение в транспортных средствах, где добавленный вес измеряется с точки зрения экономии топлива или целевого пробега. Разница в температуре плавления влияет на срок службы инструмента и продолжительность цикла, что, в свою очередь, меняет экономику единицы изделия.
Вес и сила: что для вас важнее?
Начнем с вывода: если деталь небольшая и должна выдерживать грубое обращение, цинк обеспечивает большую ударопрочность на единицу объема. Если деталь больше или установлена на движущемся узле, вес алюминия становится более ценным. Цинк примерно в 2,4 раза плотнее алюминия. Это означает, что цинковый корпус имеет массу примерно на 60 процентов больше, чем такой же объем из алюминия. Для стационарных компонентов эта дополнительная масса зачастую безвредна. Для вращающихся или вибрирующих узлов это влияет на усталость и размер привода. Прочность на разрыв является более жесткой: оба материала достигают 250 МПа или выше в зависимости от сплава и термической обработки. Но прочность тонких сечений склоняется к цинку. Алюминий с большей вероятностью порвется, если стенка тонкая, а точка напряжения острая.
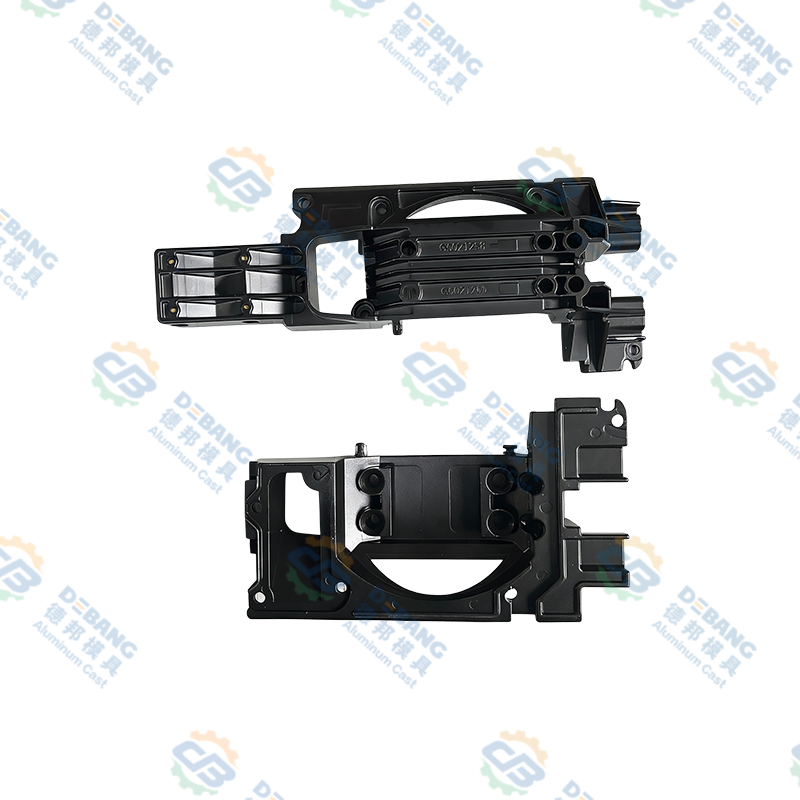
Корпуса двигателей автомобильных стеклоочистителей и компоненты сцепления хорошо иллюстрируют этот компромисс. Корпус двигателя стеклоочистителя должен иметь прочную и тонкую стенку, чтобы избежать увеличения веса узла стеклоочистителя. Алюминий может сделать это, если толщина стенки останется выше 1,5 мм. Цинк может стать тоньше с меньшим риском пористости. На практике из обоих материалов производятся надежные детали стеклоочистителей, но какой из них победит, зависит от замысла конструкции.
- Выбирайте цинк для компактных, детализированных деталей, требующих жестких допусков.
- Выбирайте алюминий для корпусов большего размера, где важна экономия веса.
- Выбирайте цинк, если деталь требует декоративной полированной отделки.
- Выбирайте алюминий, если деталь будет анодирована для обеспечения износостойкости.
Тепловые и экологические характеристики
Алюминий является более распространенным выбором для деталей, подвергающихся воздействию высоких рабочих температур. Его диапазон плавления примерно на 200°C выше цинка, а потолок рабочей температуры соответственно выше. Для радиаторов автомобильного освещения и силовой электроники, охлаждаемых воздухом или жидкостью, обычно выбирают алюминий, поскольку он отводит тепло от чувствительных устройств и устойчив к размягчению при повышенных температурах. Цинк также проводит тепло, но его верхняя рабочая температура составляет около 100-120°C при непрерывной работе, что ограничивает его использование вблизи мощных источников света или в моторном отсеке.
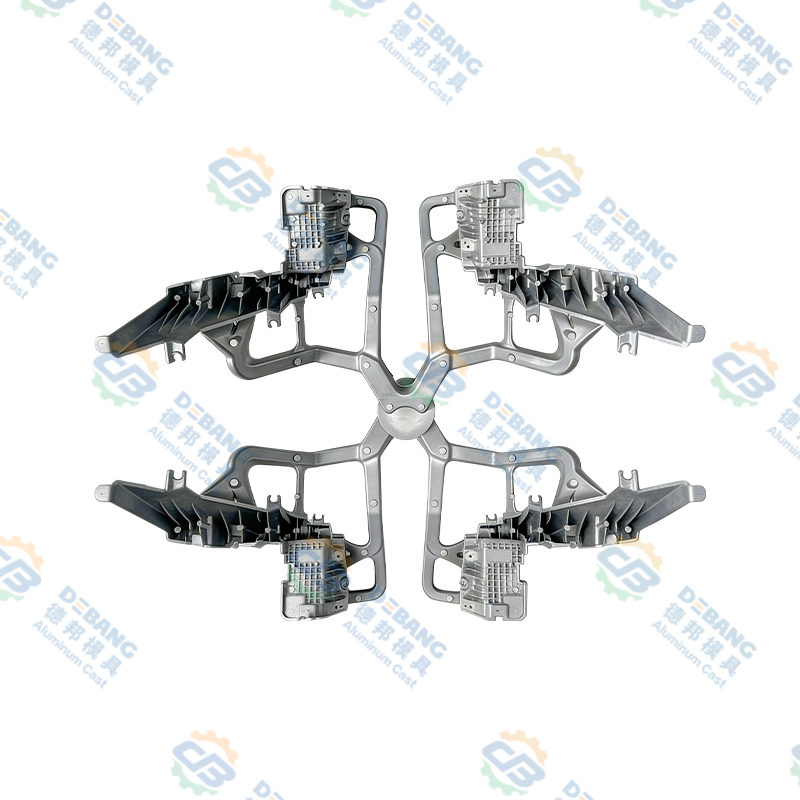
Для корпусов освещения, которые расположены рядом со светодиодными матрицами или газоразрядными лампами, тепловой путь от источника света к корпусу имеет большее значение, чем косметическая отделка. Вот почему многие радиаторы автомобильного освещения отлиты из алюминия и почему покупатели OEM обычно запрашивают результаты теплового моделирования, прежде чем утверждать дизайн.
Цинк по-прежнему можно использовать в термических целях, когда деталь небольшая и тепловая нагрузка невелика. Небольшой цинковый светильник иногда превосходит более крупный алюминиевый кронштейн с точки зрения стоимости и стабильности размеров, если рабочая температура остается в безопасном диапазоне.
Различия в процессе литья под давлением и срок службы инструментов
Цинк имеет более низкую температуру плавления, что приводит к более быстрому циклу обработки и увеличению срока службы штампа. Инструмент для литья под давлением цинка может произвести один миллион или более выстрелов, прежде чем износ станет очевидным. Алюминий с более высокой температурой плавления более агрессивно воздействует на инструментальную сталь; типичная алюминиевая матрица производит от 100 000 до 200 000 выстрелов, прежде чем потребуется ремонт. Эта разница имеет значение, когда программа имеет большой объем, поскольку амортизация инструмента и затраты на техническое обслуживание влияют на заявленную цену за штуку.
Время цикла — еще одна точка разделения. Цинк быстро затвердевает и может быть выброшен раньше. Алюминий требует больше времени для охлаждения. Для небольших деталей с тонкими стенками цикл цинкования может быть значительно короче, чем цикл алюминия, что повышает производительность на уровне ячейки. Для больших и тяжелых алюминиевых деталей время цикла увеличивается еще больше, поскольку полость занимает больше времени для заполнения и охлаждения. Покупателям, которые сравнивают предложения, следует отдельно спрашивать о времени цикла и ожидаемом сроке службы матрицы, поскольку оба они указаны в стоимости единицы продукции, даже если они не указаны как отдельные позиции.
Если в рамках программы планируется продавать один миллион единиц продукции в год, цинковая матрица может прослужить дольше двух или трех алюминиевых матриц в течение срока действия программы. Если программа представляет собой небольшую нишу тиражом в 5000 штук, первоначальная стоимость штампа будет доминировать, и материал, который легче производить при небольших объемах, может быть более привлекательным.
Поверхностная обработка и коррозионная стойкость
Цинк имеет репутацию превосходной совместимости с гальваническими покрытиями. Цинковую отливку можно отполировать, покрыть никелем или хромом и покрасить для декоративной отделки. Сплавы цинка также хорошо противостоят коррозии без покрытия, но на металл обычно наносят покрытие, чтобы улучшить его внешний вид и продлить срок службы. Гладкая, бездефектная поверхность, которую получают цинковые штампы, позволяет легко добиться зеркального или почти зеркального блеска.
Алюминий также можно обрабатывать несколькими способами, но наиболее ценным способом отделки является анодирование. Анодированный алюминий создает твердый оксидный слой, устойчивый к истиранию и доступный в различных цветах. Алюминиевые отливки также можно покрыть порошковой краской, покрасить или оставить текстурированной матовой поверхностью. Практический вопрос для OEM-покупателя заключается в том, какой отделки ожидает ваш клиент. Если деталь видна и декоративна, цинк имеет преимущество. Если деталь функциональна и должна выдерживать воздействие солевых брызг, химикатов или погодных условий, анодированный алюминий может выдержать лучше.
Для корпусов с крепежными деталями, требующих стабильности размеров после нанесения покрытия, оба материала могут обеспечить стабильные допуски. Ключевое отличие состоит в том, что оцинкованные детали обычно имеют более жесткие допуски при производстве, поскольку процесс литья под давлением более воспроизводим при тонких стенках.
Факторы затрат, которые должны сравнивать OEM-покупатели
Реальный вопрос стоимости заключается не в цене за килограмм металла, а в общей стоимости приемлемой детали. Здесь обсуждение меняется для каждого покупателя.
- Стоимость материала: цинк дороже за килограмм, чем алюминий, но для цинковой детали может потребоваться меньше обрезков материала, поскольку полость при тонких стенках заполняется более эффективно.
- Время цикла: цинк обрабатывается быстрее, что снижает трудозатраты и накладные расходы оборудования на деталь.
- Срок службы инструмента: цинковые матрицы служат дольше, поэтому затраты на обслуживание детали со временем снижаются.
- Вторичные операции: цинк требует меньше обрезки и обычно требует меньше механической обработки, в то время как алюминий часто требует удаления заусенцев, а иногда и работы на станке с ЧПУ для достижения жестких допусков.
- Процент брака: цинк имеет меньший риск пористости на тонких срезах, что означает меньше отходов. Отходы алюминия могут проявляться в виде газовой пористости или дефектов усадки, что повышает стоимость качества.
Для визуально видимых деталей, требующих низкой пористости и блестящей отделки, цинк часто обеспечивает самую низкую общую стоимость. Для конструктивных деталей, где снижение веса является приоритетом, алюминий все равно может превзойти цинк, даже если время его цикла больше.
Сценарии применения в автомобильной и не только
Детали автомобильного освещения являются одним из ярких примеров давления при выборе материала. Радиатор автомобильного освещения должен быть достаточно легким для автомобиля, но термически способным выдерживать тепло от источника света. Алюминий обычно используется по умолчанию для самого радиатора. Тем не менее, небольшие цинковые осветительные компоненты, включая радиаторы, по-прежнему указываются в местах, где светоотдача ниже, а деталь окружена пластиком или где цинковое литье упрощает сборку. Решение использовать цинк для радиатора освещения обычно обусловлено необходимостью более точной повторяемости размеров и тонкой, сложной геометрии, а не чисто тепловыми возможностями.
Системы стеклоочистителей предлагают еще один контраст. Корпус электродвигателя стеклоочистителя может быть отлит из алюминия, чтобы уменьшить массу рычага стеклоочистителя, особенно в модулях передних стеклоочистителей. Оцинкованная версия может быть предпочтительнее для заднего дворника или для внутренних механических деталей, поскольку покрытие и точность размеров снижают шум и трение.
Тяжелые транспортные средства создают термический стресс. Компоненты сцепления с силиконовым маслом для тяжелых транспортных средств подвергаются воздействию устойчивых высоких температур и крутящего момента. Алюминий является рациональным выбором для таких корпусов, поскольку он выделяет тепло и устойчив к провисанию под нагрузкой.
Мотоциклы и оборудование для отдыха часто сочетают в себе оба материала. Подножки и опоры крыльев предпочитают алюминий для снижения веса. Небольшие кронштейны и декоративные крышки предпочитают цинк для более мелких деталей и лучшей отделки.
Схема окончательного решения для покупателей
Прежде чем отправлять запрос предложения, примените следующую последовательность действий. Сначала укажите диапазон рабочих температур. Если температура превышает 120°C в течение длительного периода времени, алюминий является более безопасным путем. Во-вторых, рассчитайте максимально допустимый вес компонента. Если каждый грамм имеет значение для экономии топлива или полезной нагрузки, алюминий — единственный разумный вариант. В-третьих, просмотрите чертеж на предмет минимальной толщины стенки. Если проектировщик требует стенок толщиной от 0,5 до 1,0 мм, цинк является более прочным материалом. В-четвертых, определитесь с финишем. Если это хромированная декоративная поверхность, выигрывает цинк. Если это цветное анодированное покрытие, выигрывает алюминий.
Заявление также следует рассмотреть. Для радиаторов освещения в большинстве современных транспортных средств традиционно выбирают алюминий. Для мелких механических деталей и сложных кронштейнов одного и того же автомобиля цинк часто является более экономичным вариантом. Многие OEM-поставщики литья под давлением поддерживают оба материала, а это означает, что хороший партнер может предложить материал, исходя из функции детали, а не металла, имеющегося у него на складе.
Обеспечение качества также играет роль. Когда вы работаете с производителем, имеющим опыт работы с обоими материалами, он может предоставить надежный набор справочных данных, включая уровни пористости, отчеты о размерах и образцы отделки из каждого семейства материалов, что дает вам уверенность в принятии решения, прежде чем переходить к использованию инструментов.
Контрольный список перед размещением заказа
- Определите диапазон рабочих температур и сверьте его с пределом эксплуатации материала.
- Установите целевой вес и подтвердите объем детали относительно разницы плотности.
- Подтвердите минимальную толщину стенки и совместима ли конструкция с возможностью алюминиевого наполнения.
- Укажите требуемую обработку поверхности и подтвердите наличие покрытия или анодирования.
- Оцените годовой объем, затем рассчитайте амортизацию инструмента и ожидаемый срок службы штампа для каждого материала.
- Перед утверждением инструмента запросите у поставщика данные образца о пористости, допуске и чистовой обработке.
Имея эти ответы на руках, решение о выборе цинка или алюминия обычно является простым. Правильным ответом будет материал, который лучше всего соответствует функции детали и среде применения, независимо от того, какой сплав дешевле за килограмм.
Последние новости
Узнайте больше о новостях отрасли
-
08
May
 Цифровая трансформацияВ отрасли производства пресс-форм происходит цифровая трансформация с целью повышения производительности и контроля качества за счет внедрения интеллектуального производства и технологий Индустрии ...
-
28
Sep
Цинковый сплав Zamak 3: свойства, применение литья под давлением и руководство по выбору для OEM-производителейКогда металлическая деталь требует сложной геометрии, жестких допусков и хорошего качества поверхности по разумной цене, инженеры по материалам часто обращаются к Zamak 3 в первую очередь. Этот ... -
09
Nov
Магний в алюминиевом сплаве: как магний контролирует прочность, литье и коррозиюМагний — это наименьшее число в большинстве сертификатов на алюминиевые сплавы, и зачастую именно оно определяет поведение детали. Несколько десятых процента могут повысить предел текучести лить... -
02
Nov
Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлениемЛитье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением