

Литье алюминиевых блоков двигателей в песчаные формы: процесс, преимущества и ключевые соображения
 2026.09.14
 Новости отрасли
Алюминиевые блоки двигателей отливаются в песчаную форму, поскольку в результате этого процесса могут образовываться внутренние каналы для охлаждающей жидкости и переходы от тонкой к толстой стенке, которые сложно воспроизвести при литье под давлением без дорогостоящих модификаций инструментов. Этот краткий ответ определяет каждое решение, от прототипа до производства, и объясняет, почему большинство OEM-программ по-прежнему начинаются с блока, отлитого в песке. В этой статье объясняется процесс, выбор сплава и конструкции, компромиссы между литьем в песчаные формы и литьем под давлением, а также то, что следует учитывать, прежде чем покупать алюминиевый блок двигателя или окружающие его компоненты.
Почему литье в песчаные формы остается стандартом для алюминиевых блоков цилиндров
Основная причина – рубашка охлаждающей жидкости. Блок двигателя должен перемещать охлаждающую жидкость через лабиринт каналов вокруг цилиндров, клапанов и масляных каналов. При литье в песчаные формы эти каналы образуются песчаными стержнями, которые помещаются в форму, а затем выламываются после затвердевания металла. Это дает дизайнерам полную свободу направлять охлаждение туда, где оно необходимо. В инструменте для литья под давлением, напротив, используются постоянные стальные сердечники, которые необходимо вытягивать из полости по прямой линии. Сложные изогнутые проходы непрактичны, и любая попытка их последующей обработки увеличивает стоимость и может ослабить деталь.
Другая причина – термическая усталость. Алюминиевые блоки двигателей работают при высоких температурах и подвергаются быстрым циклам нагрева и охлаждения. Литье в песчаные формы обеспечивает относительно медленную скорость охлаждения в форме, что помогает избежать захвата газа и обеспечивает более пластичную микроструктуру. В результате получается блок, который может выдерживать термоциклирование без растрескивания так же легко, как некоторые отливки под высоким давлением.
Стоимость также имеет значение. Песчаная оснастка значительно дешевле, чем оснастка для литья под давлением. Для новой программы двигателей, особенно на этапах прототипа и проверки, литье в песчаные формы позволяет тестировать конструкции с несколькими полостями без ввода в эксплуатацию полного производственного штампа. Даже при умеренных объемах общая стоимость пескоструйного инструмента плюс стоимость стержня часто превышает амортизированную стоимость матрицы, которая может стоить сотни тысяч долларов. Когда конструкция заморожена и объем большой, некоторые программы переходят к полупостоянной форме или литью под низким давлением, но отправной точкой остается песок.
Как происходит литье в песчаные формы алюминиевых блоков двигателей
Процесс начинается с изготовления стержня. Для блока двигателя обычно требуется несколько сердечников: один для рубашки охлаждающей жидкости, один для полости водяного насоса и один для отверстий цилиндров. Эти сердечники изготавливаются из кварцевого песка, смешанного со связующим веществом. Процессы «холодного ящика» и «горячего ящика» являются обычным явлением. Во многих современных инструментальных цехах сердечники также производятся с использованием 3D-печати, что позволяет быстро изменять внутреннюю геометрию без какого-либо физического шаблона.
- Изготовьте сердечники для рубашки охлаждающей жидкости, полости водяного насоса и отверстий цилиндров.
- Постройте форму вокруг внешнего рисунка.
- Поместите сердцевины в форму и закройте ее.
- Залейте расплавленный алюминий через управляемую литниковую систему.
- После затвердевания блок вытряхните и удалите сердцевины.
- Вырежьте ворота и стояки, проведите термообработку и обработайте важные поверхности.
Поскольку литье в песчаные формы имеет шероховатую поверхность и более широкий диапазон допусков размеров, чем литье под давлением, на основных поверхностях, которые будут подвергаться механической обработке, следует ожидать припуск примерно от 3 до 5 мм.
Выбор сплава и соображения проектирования
В большинстве алюминиевых блоков цилиндров, отлитых в песчаную форму, используются кремний-алюминиевые сплавы. A356 (Al-7Si-0,3Mg) является распространенным, поскольку он предлагает хорошее сочетание литейных качеств, обрабатываемости и механической прочности после термообработки Т6. A319 также используется, когда деталь требует более высокой теплопроводности и немного лучшей герметичности. Выбор сплава влияет на эффективность охлаждения, коробление и легкость обработки блока.
При выборе дизайна обратите внимание на толщину стенок. При литье в песчаные формы можно обрабатывать участки толщиной от 3 до 20 мм, но резкие изменения толщины создают горячие точки, которые приводят к усадочной пористости. Используйте скругления и большие радиусы в каждом внутреннем углу. Убедитесь, что отпечатки сердечника — элементы, которые определяют местоположение и стабилизируют каждый сердечник — достаточно прочны, чтобы выдержать силу текущего металла. Система литников также имеет значение: плохо спроектированный шибер может привести к появлению оксидных включений, которые во время испытаний двигателя проявятся в виде усталостных трещин.
Когда вы оцениваете блок, отлитый из песка, попросите отчет о моделировании. Хороший поставщик должен провести анализ наполнения и затвердевания, чтобы показать, где вероятна пористость и как будут вести себя стержни. Здесь вы отделяете поставщика, который просто льет металл, от того, кто отвечает за качество литья.
Литье в песчаные формы или литье под давлением: где выигрывает каждый процесс
| Атрибут | Литье в песок | Литье под давлением |
|---|---|---|
| Типовые детали | Блоки двигателя, большие корпуса | Поддоны коробки передач, кожухи двигателя, кронштейны |
| Внутренняя геометрия | Отлично, использует расходные сердечники | Ограничено, стальные сердечники должны уйти |
| Стоимость оснастки | Нижний | Высшее |
| Минимальный экономичный объем | Прототип до среднего объема | Большой объем |
| Размерный допуск | CT8 - CT10 | CT5 - CT7 |
| Типичная толщина стенки | 3 мм и выше | 1,5 мм и выше |
Как видно из таблицы, литье в песчаные формы имеет явное преимущество, когда вам нужна сложная внутренняя геометрия, низкая стоимость инструментов и удобный для прототипирования маршрут. Литье под давлением становится предпочтительным, когда объем детали велик, толщина стенок мала и размеры должны быть повторяемыми. Рубашка охлаждающей жидкости блоков цилиндров обеспечивает лидерство при литье в песчаную форму почти для любого применения.
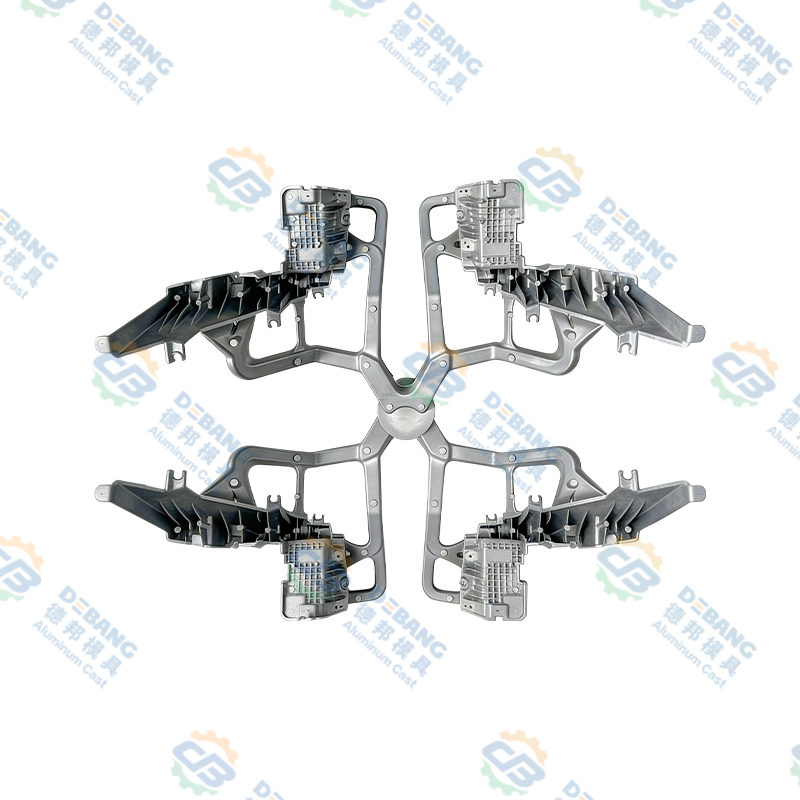
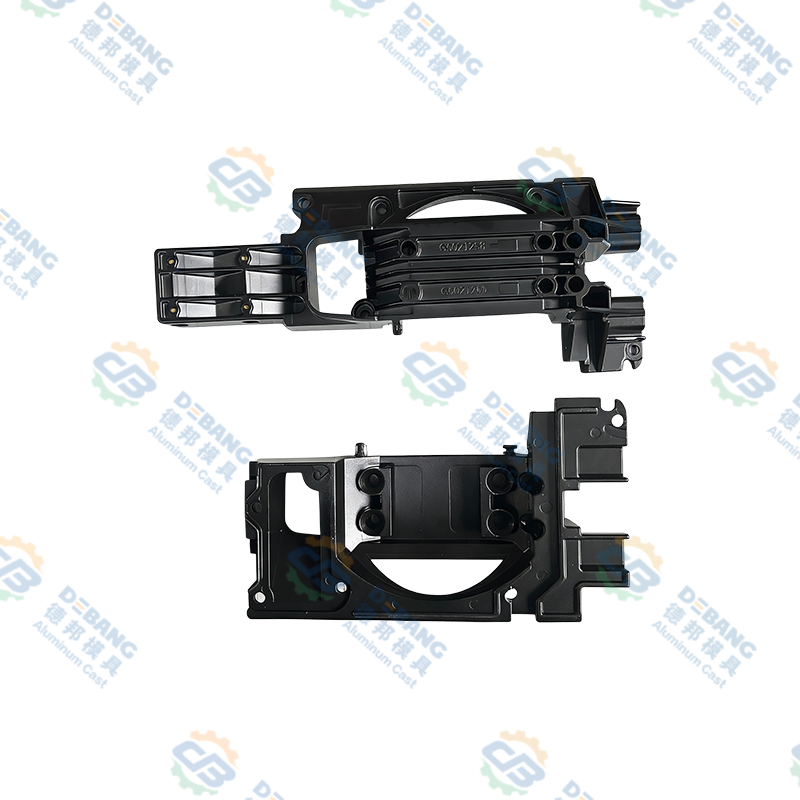
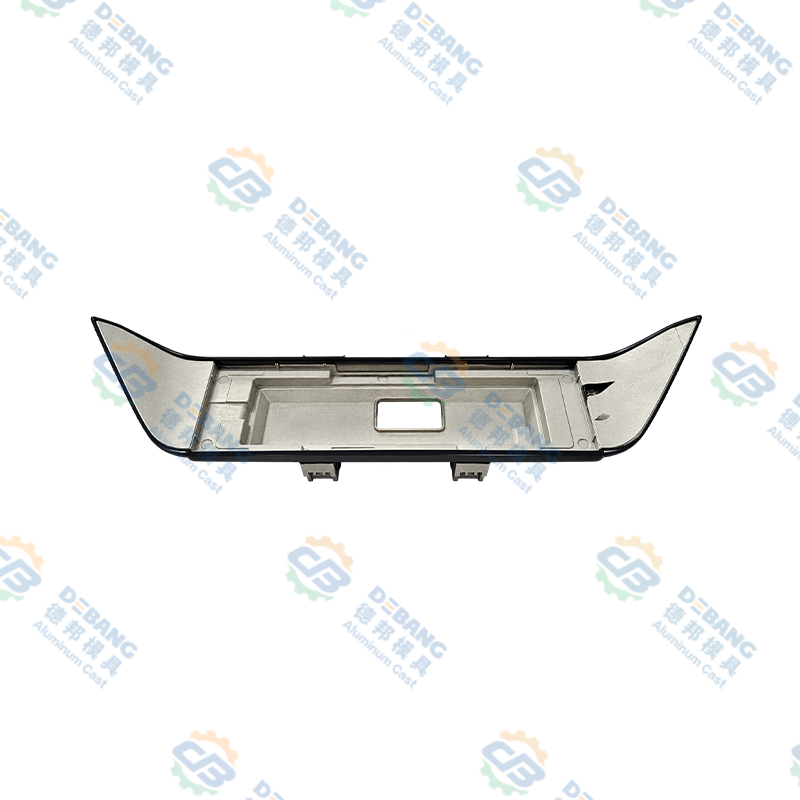
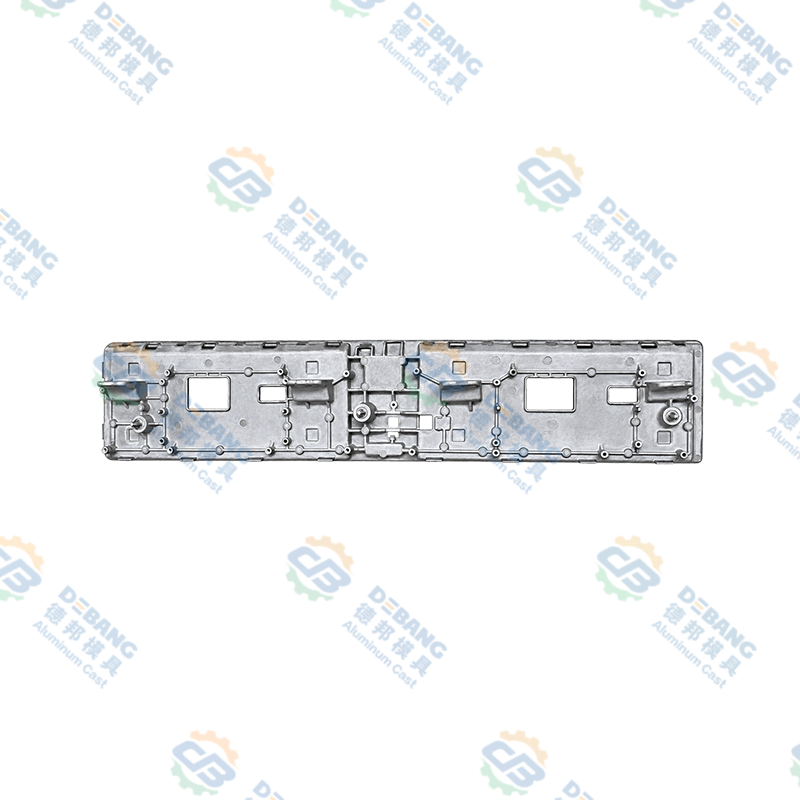
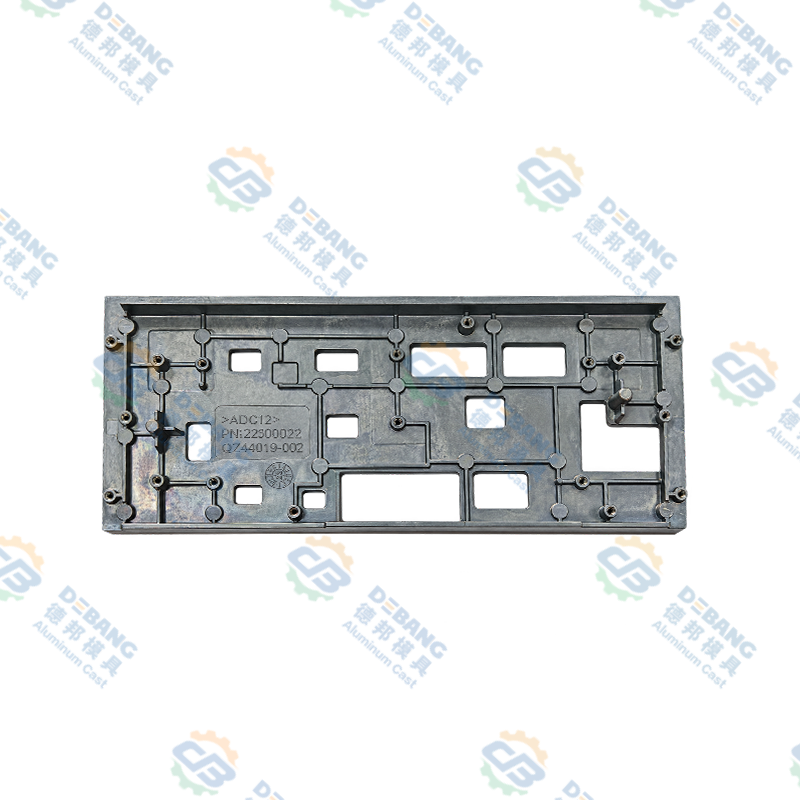
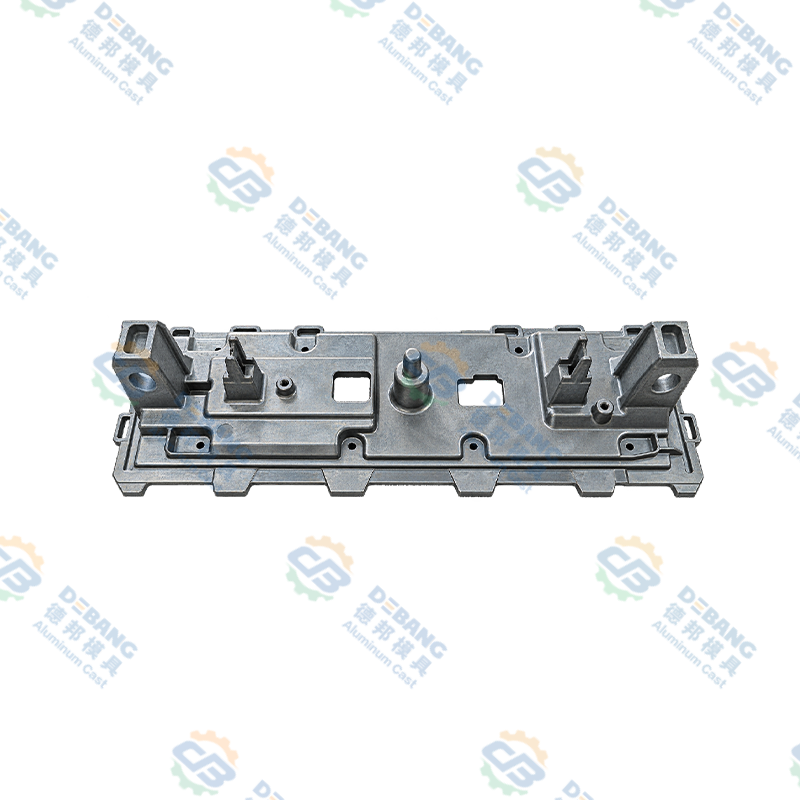
Тем не менее, литье под давлением по-прежнему оказывает тяжёлое воздействие на трансмиссию в целом. Такие компоненты, как алюминиевые кожухи двигателя и поддоны трансмиссии, являются идеальными кандидатами для литья под высоким давлением. Они часто имеют более тонкие стенки, более простые внутренние каналы и требуют жестких допусков, которые обеспечивает литье под давлением в больших масштабах. В Debang Mold мы концентрируем свою работу по литью под давлением алюминия. В наш ассортимент продукции входят кожухи двигателей и поддоны трансмиссии, которые производятся с той же точностью, которую ожидают программы по производству двигателей.
 Корпус двигателя из литого под высоким давлением алюминия для силовых агрегатов В этом алюминиевом корпусе двигателя используется литье под высоким давлением для достижения тонких стенок и жестких допусков, дополняя блоки двигателя, отлитые в песчаную форму. Его интегрированная конструкция и оптимизированные ребра для отвода тепла обеспечивают надежную работу и эффективное управление температурой в силовых агрегатах транспортных средств. Посмотреть продукт →
Когда вы приобретаете эти компоненты трансмиссии, литье в песчаные формы и литье под давлением не являются конкурентами — они дополняют друг друга. Блоки двигателей сохраняют метод песчаного литья, в то время как окружающие отливки используют преимущества скорости литья под давлением и качества поверхности. Понимание этого различия позволит вам договориться о более разумных сроках выполнения работ и затратах на всю сборку двигателя.
 Прецизионный литой алюминиевый поддон трансмиссии для автомобильных трансмиссий Этот поддон трансмиссии изготавливается методом литья под высоким давлением, что обеспечивает более быстрое производство и превосходное качество поверхности. Он дополняет более тяжелые компоненты двигателя, обеспечивая эффективную сборку и экономичный поиск комплектных систем трансмиссии. Посмотреть продукт →
На что обратить внимание при покупке алюминиевых деталей двигателя
Начните с контроля процесса. Литье в песчаные формы может привести к пористости, усадке и оксидным включениям, поэтому поставщик должен показать вам документированную систему качества. На нашей странице качества в Debang Mold объясняется, как мы отслеживаем проверки от поступающего материала до окончательной обработки. Та же самая строгость применяется независимо от того, отлита ли деталь в песке или под давлением. О нашем контроле качества читайте здесь .
Затем рассмотрите возможности механической обработки. Блок двигателя не готов, когда он покидает литейный цех. Отверстия, торцы и каналы должны быть обработаны с точностью до микронов. Поставщик, предлагающий внутреннюю обработку, сокращает вашу базу поставщиков и сокращает цепочку коммуникаций. Debang Mold предоставляет комплексные услуги: от проектирования пресс-форм, литья, вторичных операций и точной механической обработки до обработки поверхности и сборки. Этот универсальный подход особенно ценен, когда вы запускаете новую модель и вам необходимо сократить время разработки.
Наконец, инженерная поддержка имеет значение. Если поставщик отливок может помочь вам оптимизировать конструкцию с точки зрения технологичности, вы избежите дорогостоящих повторных итераций. Мы советуем вам обсудить ваши требования с нашей командой перед заказом инструмента. Свяжитесь с нами чтобы поговорить о вашем кастинге.
Литье в песчаные формы остается наиболее практичным способом изготовления алюминиевых блоков двигателей. Это дает вам внутреннюю свободу для создания эффективных охлаждающих каналов, гибкость инструментов для повторения и микроструктуру материала, устойчивую к нагреву. В то же время литье под давлением охватывает другой набор деталей силового агрегата. Независимо от того, работаете ли вы над самим блоком или отливками вокруг него, главное — согласовать процесс с геометрией и объемом.
Последние новости
Узнайте больше о новостях отрасли
-
08
May
 Цифровая трансформацияВ отрасли производства пресс-форм происходит цифровая трансформация с целью повышения производительности и контроля качества за счет внедрения интеллектуального производства и технологий Индустрии ...
-
28
Sep
Цинковый сплав Zamak 3: свойства, применение литья под давлением и руководство по выбору для OEM-производителейКогда металлическая деталь требует сложной геометрии, жестких допусков и хорошего качества поверхности по разумной цене, инженеры по материалам часто обращаются к Zamak 3 в первую очередь. Этот ... -
09
Nov
Магний в алюминиевом сплаве: как магний контролирует прочность, литье и коррозиюМагний — это наименьшее число в большинстве сертификатов на алюминиевые сплавы, и зачастую именно оно определяет поведение детали. Несколько десятых процента могут повысить предел текучести лить... -
02
Nov
Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлениемЛитье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением