

Литье против формы: в чем реальная разница? Руководство для литейщика на простом английском языке
 2026.10.12
 Новости отрасли
Большинство людей знакомятся с этими двумя словами задолго до того, как ступили на фабрику. Вы раскалываете камень, находите идеальное углубление в форме раковины, и кто-то говорит: «Это форма». Затем вы находите подходящий камень в форме ракушки, и кто-то говорит: «Это отливка». Два объекта, которые выглядят почти одинаково, играя две совершенно разные роли. То же самое сочетание проявляется в бронзовых статуях, слепках зубов, шоколадных кроликах и алюминиевых корпусах, прикрепленных болтами к электромобилю.
Короткая версия такова: форма — это форма, из которой что-то формируется, а отливка — это то, что формируется. Вот и вся идея в одной строке. Все остальное — детали, а именно в деталях люди сбиваются с толку.
Короткий ответ простым языком
Плесень – негативное впечатление. Это полость, инструмент, оформленная пустота. Отливка — это положительный объект, который выходит из этой полости после того, как материал был залит, введен, спрессован или просто оставлен для затвердевания.
Таким образом, форма — это то, из чего вы делаете деталь, а отливка — это деталь, которую вы сделали. Несколько быстрых практических правил помогут, когда вы смотрите на два объекта и не можете определить, какой из них какой:
- Если в нем есть полость или отпечаток, который заполняет другой материал, вы смотрите на форму.
- Если внутри такой полости находится твердый предмет, который когда-то был жидким или мягким, вы смотрите на слепок.
- Если одно из двух явно является инструментом, а другое — продуктом, то инструмент — это форма, а продукт — отливка.
Еще один полезный тест: плесень обычно выживает и снова привыкает. Актеры покидают здание.
Почему эти два слова так часто путают
Английский здесь не оказывает нам никакой пользы, потому что оба слова работают как существительные и как глаголы, а их значения перекрываются ровно настолько, чтобы размыть грань.
- Глагол против существительного. «Отливка» описывает действие заливки материала в форму. «Приведение» называет готовый результат. То же слово, две работы.
- Плесень делает то же самое. «Формовать» означает придавать чему-то форму, а «форма» — это инструмент, выполняющий формование.
- Ископаемый язык нарушает правила. Палеонтологи называют отпечаток, оставленный в породе, формой, а минералы, которые позже заполняют этот отпечаток, — слепком. Логика идентична, меняются только масштаб и сроки.
- Орфография разбивается по регионам. В британском английском слово «плесень» можно встретить почти повсюду, и оба варианта написания встречаются в технических документах.
- Форма сама может быть отливкой. Форма из силиконовой резины обычно отливается по шаблону, поэтому один и тот же объект может быть и тем, и другим, в зависимости от того, какую главу истории вы описываете.
Все это не пустяки. Уточнение словарного запаса избавит вас от путаницы, когда поставщик говорит вам, что с формой все в порядке, но отливка вышла за пределы допусков.
Пресс-форма и отливка в реальном цехе литья под давлением
При литье под давлением у формы есть свое прозвище: матрица. Это блок из закаленной инструментальной стали, обычно разделенный на две половины, с просверленными в нем водопроводами, системой направляющих, врезанной в разделяющую поверхность, и механизмом выталкивателя позади него. Отливка — это компонент алюминия, цинка или магния, который выпадает из нее через несколько секунд.
Иногда люди предполагают, что слово «форма» применимо только к песку или гипсу, а стальная матрица — это совсем другое. Это не. Матрица — это форма в строгом смысле этого слова: многоразовый негатив, определяющий внешнюю форму детали. Промышленность просто предпочитает «штамповку», потому что это также подразумевает высокое давление и стальную конструкцию, сопутствующую этому процессу.
Это часть производства, в которой мы работаем с 1991 года, вырезая штампы и эксплуатируя их для клиентов автомобилей, мотоциклов, фотоаппаратов и мебели. После нескольких тысяч рабочих мест словарный запас перестает быть академическим. Форма и отливка выходят из строя по-разному и по разным причинам, и исправление одного редко совпадает с исправлением другого.
Что на самом деле живет внутри формы
Форма — это не одно гладкое отверстие. Это небольшая машина, по форме напоминающая вашу деталь. Основные части анатомии стоит знать, потому что каждая из них проявляется в готовом слепке как особенность.
- Полость и ядро. Полость образует внешнюю часть детали, а сердцевина образует любой внутренний проход или углубление. Вместе они определяют окончательную толщину стены.
- Ворота, бегунки и переливы. Это каналы, которые переносят жидкий металл из дробовой гильзы в полость и позволяют первому, самому остывшему металлу выйти в переливные карманы.
- Каналы охлаждения. Просверленные или обработанные каналы, которые отводят тепло с контролируемой скоростью. Неравномерное охлаждение является наиболее распространенным источником коробления и усадочной пористости.
- Выталкиватели, направляющие и вставки. Подвижные детали, позволяющие твердой детали покинуть форму, не затягивая сталь.
Каждая из этих особенностей оставляет след. Линия разъема, слабый круг выталкивающего штифта или небольшая заглушка на отливке не являются дефектом, это признак формы.
Что делает актерский состав актерским составом
Отливка начинает свою жизнь в виде жидкости или мягкого, поддающегося формованию материала, а заканчивает твердой формой, принявшей контур того, что ее удерживало. Это единственное жесткое требование. Все остальное, от сплава до отделки поверхности, является инженерным выбором.
На что вы можете рассчитывать, так это на то, что отливка несет в себе отпечаток формы, из которой она изготовлена. Текстура поверхности, углы уклона, угловые радиусы и расположение линий сшивки — все это зависит от инструмента. Если форму отполировать, отливка получится блестящей. Если в форме предусмотрена термопроверка, на отливке это тоже будет видно, обычно в виде тонкой сети линий.
Гипс также меняет размер по мере остывания. Алюминий заметно сжимается по мере затвердевания, поэтому полость формы всегда вырезается немного больше, чем того требует чертеж. Плесень — это негатив, но это не идеальный, однозначно отрицательный результат. Это минус плюс расчетный допуск на усадку, осадку и припуск.
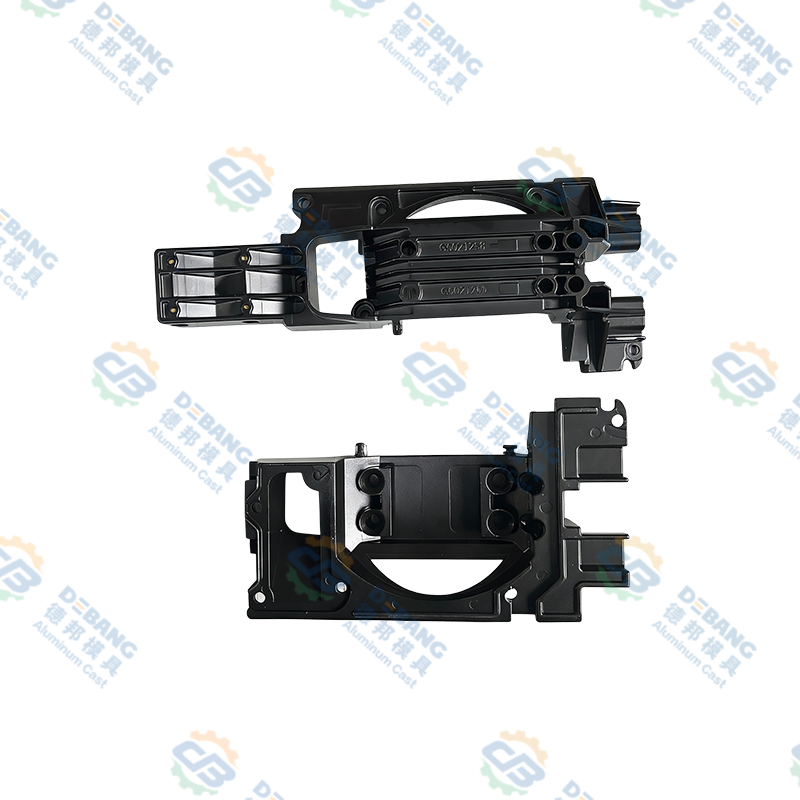
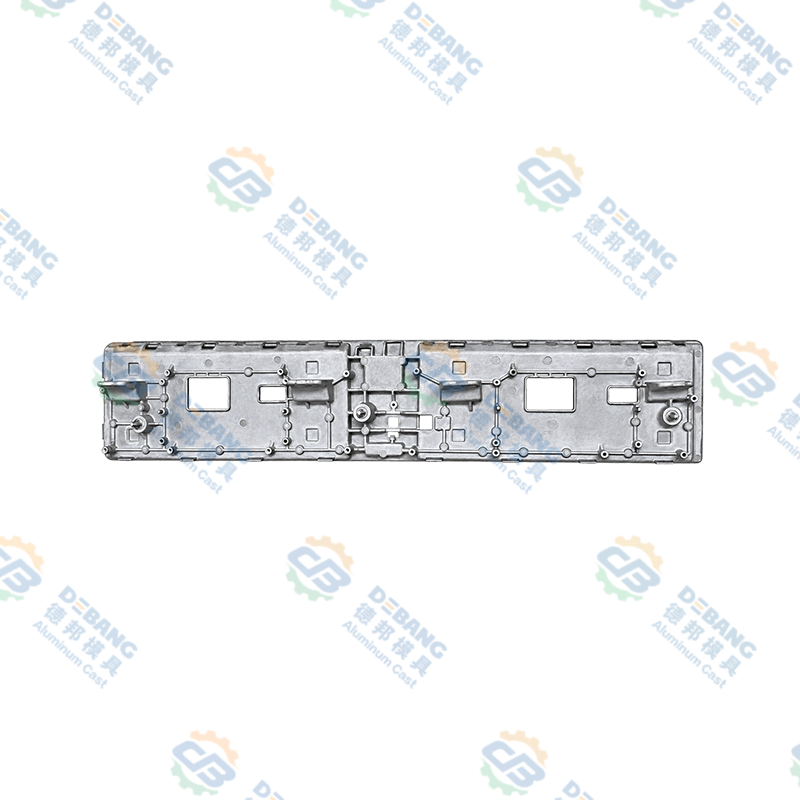
 Алюминиевый корпус двигателя, отлитый под давлением Технические характеристики Посмотреть продукт →
Корпуса двигателей являются хорошей иллюстрацией. Они сочетают в себе тонкие стенки, толстые монтажные выступы и жесткие допуски на уплотняющих поверхностях, что означает, что форма должна балансировать скорость заполнения и скорость охлаждения, чего никогда не происходит с простой плоской деталью.
Пресс-форма против гипса: различия бок о бок
Если вы хотите сохранить одну ссылку, в таблице ниже представлены практические различия, которые имеют значение в производственной среде.
| Аспект | Плесень | В ролях |
|---|---|---|
| Что это такое | Формованная полость или негативное впечатление | Твердый объект, образованный этой полостью |
| Типичный материал | Инструментальная сталь, песок, гипс, силикон, графит. | Алюминий, цинк, магний, бронза, смола |
| Многоразовый | Да, часто тысячи циклов | Нет, один готовый предмет за выстрел |
| Профиль затрат | Высокие первоначальные инвестиции | Низкая себестоимость единицы продукции после амортизации оснастки |
| Режим отказа | Износ, растрескивание, проверка тепла | Пористость, коробление, размерный дрейф |
| Кому принадлежит это | Инструментальщик или штамповочный цех | Литейное производство или конечный потребитель |
Разделение затрат — это та часть, которая больше всего удивляет новичков. Форма может стоить столько же, сколько небольшой дом, а каждая отдельная отливка стоит меньше, чем еда. Именно это соотношение является причиной того, что техническому обслуживанию инструментов уделяется так много внимания в этой отрасли.
Почему различие имеет значение на производстве
Когда что-то идет не так, первый полезный вопрос всегда один и тот же: это проблема с плесенью или с отливкой? От ответа зависит, кто будет проводить расследование, что будет исправлено и как долго линия будет оставаться неактивной.
Если размер постепенно перемещается по тысячам деталей, то под подозрением обычно оказывается плесень. Сталь изнашивается, вставки смещаются, а термическая усталость медленно изменяет полость. Если одна деталь неисправна, а ее соседи идеальны, вы, скорее всего, имеете дело с проблемой литья: холодный выстрел, газовый карман или момент нестабильного давления впрыска.
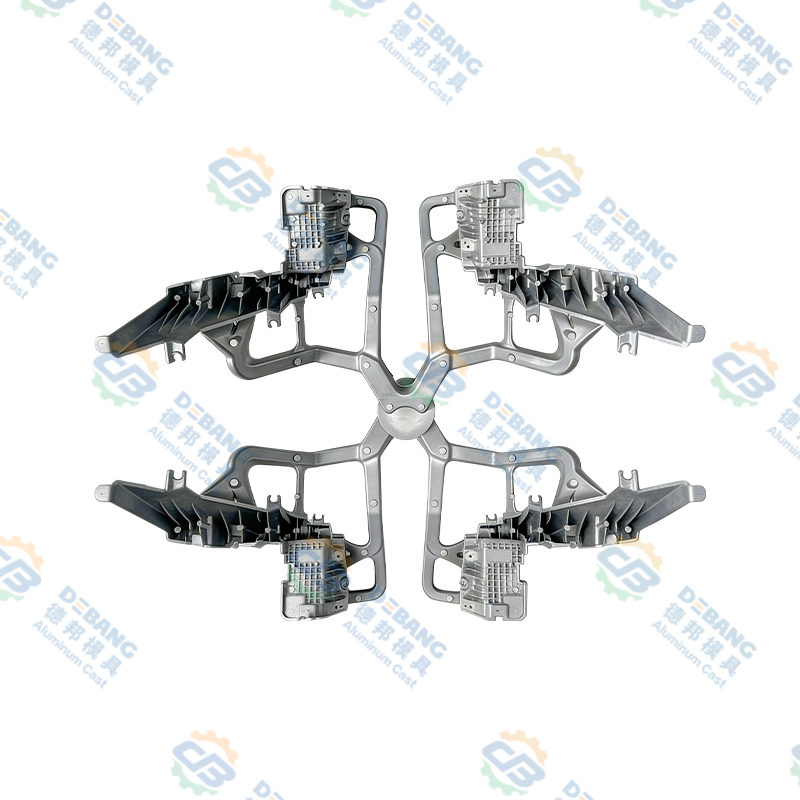
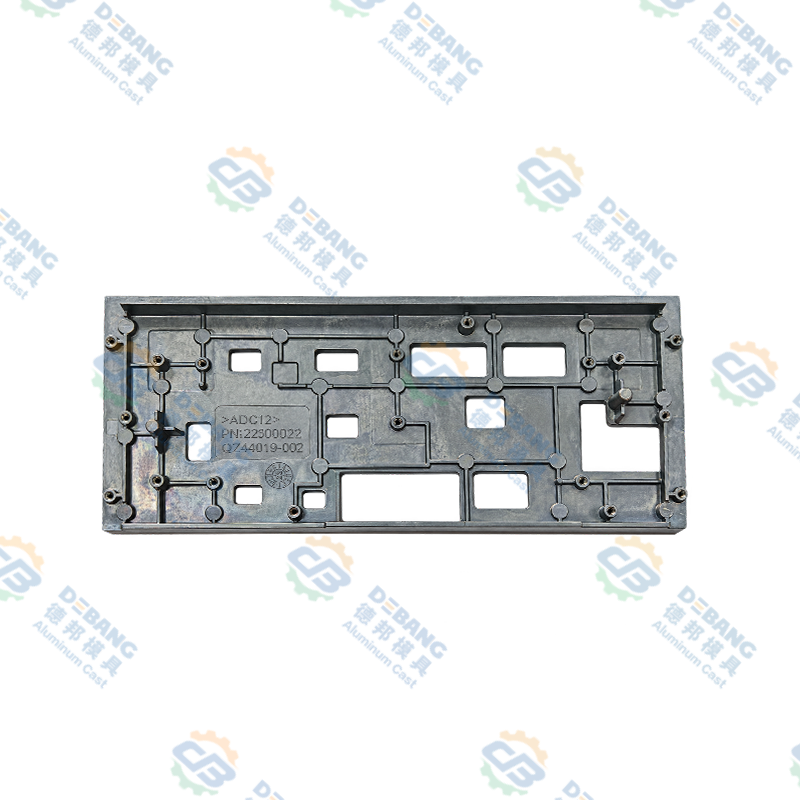
Компоненты с тонкими ребрами делают разделение особенно четким. Возьмем алюминиевый радиатор автомобильного освещения, ребра которого на кончиках могут иметь толщину менее миллиметра. Если ребра не хватает при каждом отдельном выстреле, исправление обычно зависит от формы, вентиляции, размеров желобов или схемы охлаждения, а не от настроек машины.
 Литой алюминиевый радиатор для автомобильного освещения Радиатор из литого под давлением алюминия для управления температурой автомобильного освещения, с ребрами высокой плотности и вентиляционными каналами для отвода тепла в светодиодных фарах и модулях. Посмотреть продукт →
Подобная диагностическая привычка построена на многолетних мусорных баках, а не на теории. Именно поэтому мы держим полную качественный процесс за каждым инструментом, а не рассматривать проверку как заключительный этап.
Примеры из повседневной жизни, которые заставляют задуматься
Абстрактные определения лучше сочетаются с прикрепленными к ним несколькими знакомыми картинками:
- Окаменелости. Полость, оставленная растворенной скорлупой, — это плесень. Наполненная минералами копия этой раковины представляет собой отливку.
- Бронзовая скульптура. Восковой оригинал заключен в керамическую оболочку, воск расплавляется, а пустоту заполняет расплавленная бронза. Раковина – форма, бронзовая фигура – отливка.
- Шоколад. Пластиковый поднос с отверстиями в форме кролика — это форма. Шоколадный кролик — актерский состав.
- Литье под давлением. Стальная матрица – это форма. Выходящий из него алюминиевый поддон трансмиссии — литой.
Обратите внимание, что в каждом случае форма — это вещь с пустотой, а отливка — это вещь с объемом. Этот шаблон никогда не нарушается.
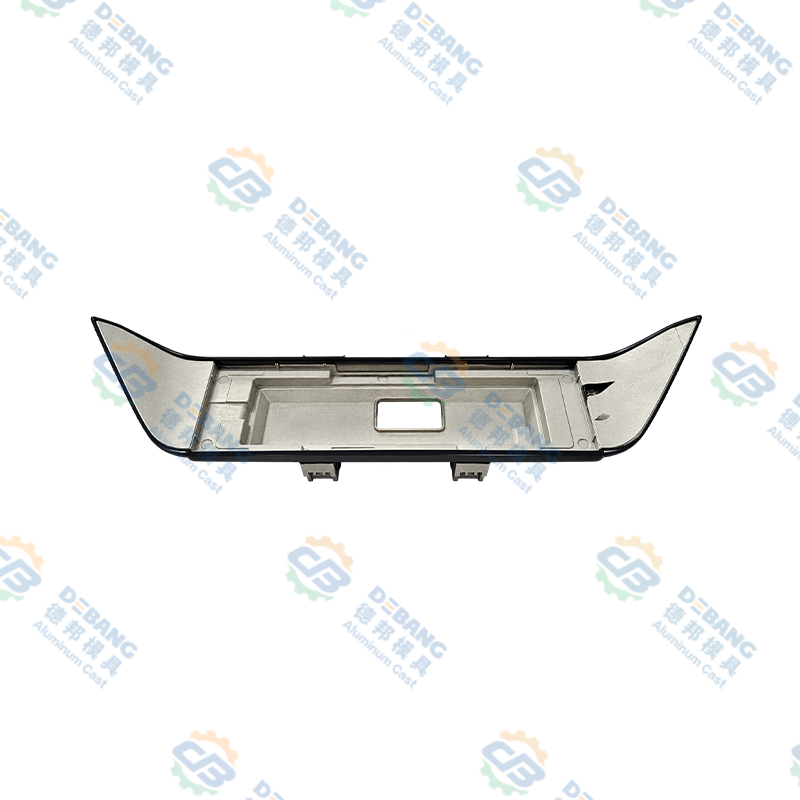
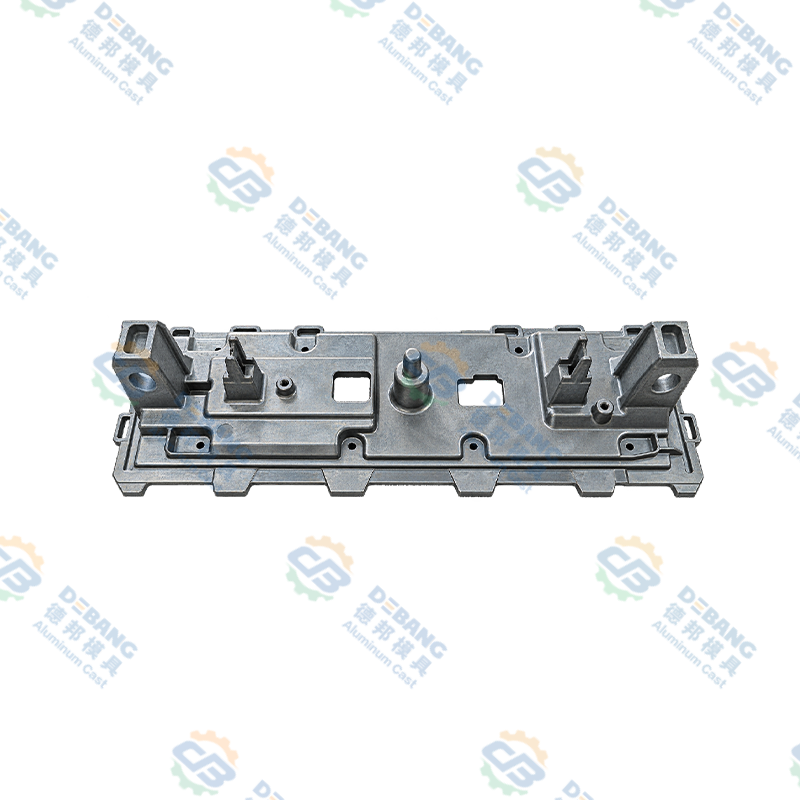
 Литые алюминиевые поддоны трансмиссии для автомобильной промышленности Эти прочные поддоны трансмиссии из литого под давлением алюминия имеют прецизионно обработанную резьбу, герметичное уплотнение и устойчивую к царапинам матовую поверхность для использования в автомобилях. Посмотреть продукт →
Поддоны автомобильных трансмиссий — тихий пример того, насколько много значит пресс-форма, помимо формы. Им нужен плоский уплотнительный фланец, сплошная стенка вокруг отверстий для болтов и часто охлаждающие ребра снаружи, и все это изготавливается за один раз без последующей механической обработки всей поверхности. Форма сохраняет эту геометрию, а отливка переносит ее на сборочную линию.
Распространенные недоразумения, которые стоит прояснить
- «Каст» — это не только существительное. Это также глагол и прилагательное, описывающее семейство компонентов, например, в корпусах из литого алюминия.
- Форма не является автоматически двойником отливки. Пресс-форма может производить тысячи почти идентичных отливок, поэтому она никогда не отражает ни одну из них один в один.
- Плесень не значит мягкая. Стальные штампы, песчаные формы и гипсовые формы — все это формы. Материал инструмента не имеет никакого отношения к определению.
- Это не взаимозаменяемые части речи. Сказать «форма вышла деформированной», когда вы имеете в виду деталь, — это один из самых быстрых способов запутать поставщика.
- Быть формой не делает что-то постоянным. Песчаные формы разрушаются при каждой заливке, а стальные штампы выдерживают десятки и сотни тысяч циклов. Возможность повторного использования сильно различается, но роль не меняется.
Таким образом, разница сводится к роли, а не к внешнему виду. Форма — это сформированная пустота, инструмент, негатив, который используется повторно. Отливка — это твердый объект, который заполняет его, принимает форму и затем выходит в мир. Как только эта формулировка щелкает, половина словарного запаса литейного завода перестает звучать как иностранная, и разговоры об износе инструментов, припусках на усадку и смещении размеров становятся гораздо легче отслеживать.
Если вы работаете над деталью и не уверены, связаны ли ограничения с инструментом или с процессом, это именно тот вопрос, который стоит обсудить заранее. Не стесняйтесь свяжитесь с нашей командой и проведем нас через геометрию, прежде чем будет разрезана хоть одна линия стали.
Последние новости
Узнайте больше о новостях отрасли
-
08
May
 Цифровая трансформацияВ отрасли производства пресс-форм происходит цифровая трансформация с целью повышения производительности и контроля качества за счет внедрения интеллектуального производства и технологий Индустрии ...
-
21
Sep
Цинковый сплав против алюминия: применение, критерии выбора и практическое руководствоДля OEM-покупателей, сравнивающих цинковый сплав и алюминий по цене литье под давлением Выбор материала обычно определяется четырьмя переменными: размером детали, целевым весом, рабоч... -
09
Nov
Магний в алюминиевом сплаве: как магний контролирует прочность, литье и коррозиюМагний — это наименьшее число в большинстве сертификатов на алюминиевые сплавы, и зачастую именно оно определяет поведение детали. Несколько десятых процента могут повысить предел текучести лить... -
02
Nov
Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлениемЛитье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением