

Комплексное руководство по литым деталям: процессы, материалы и применение
 2026.07.14
 Новости отрасли
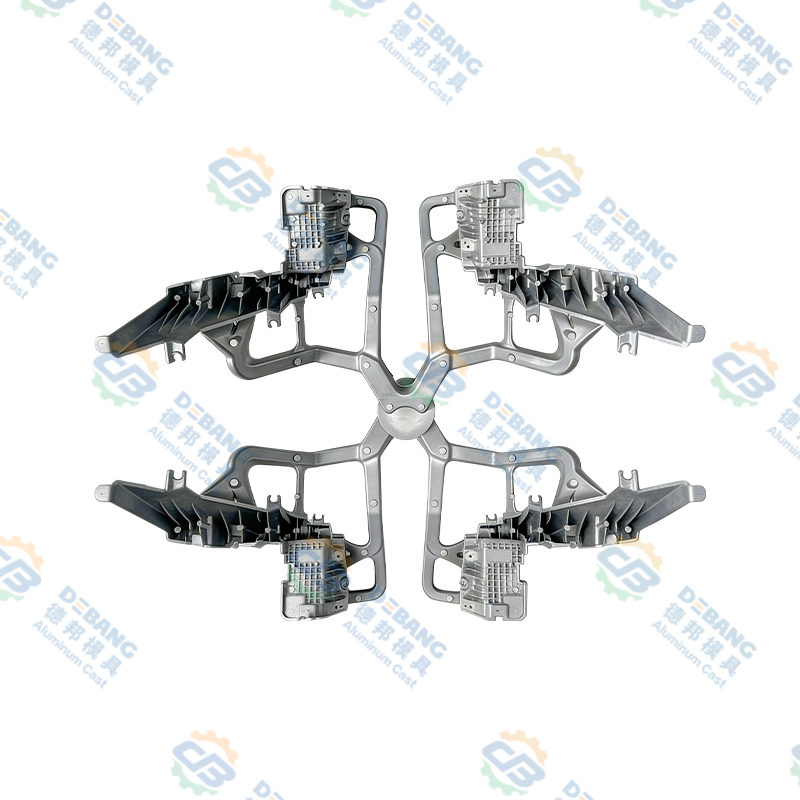
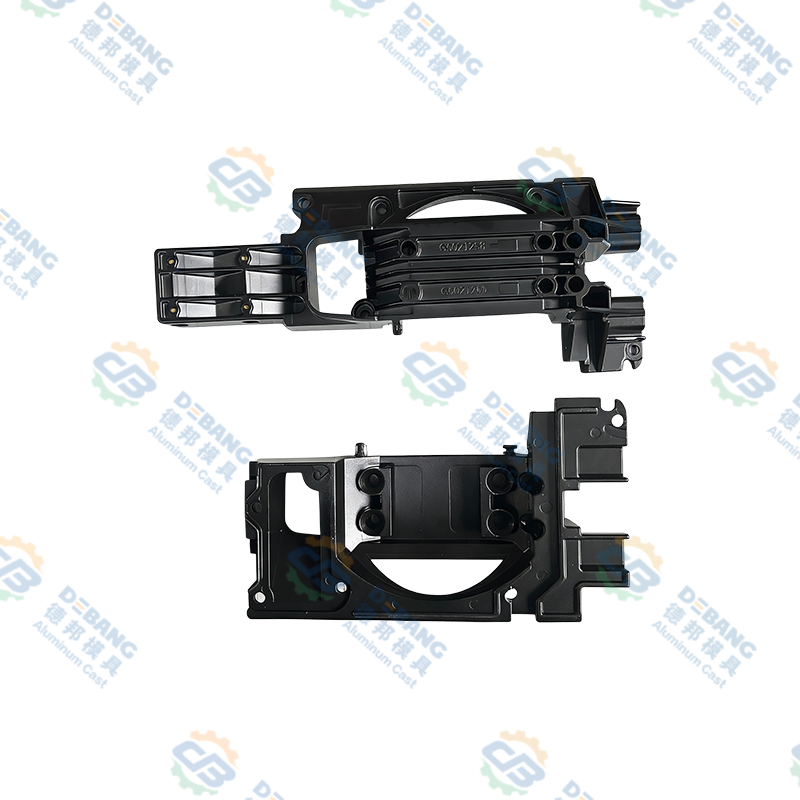
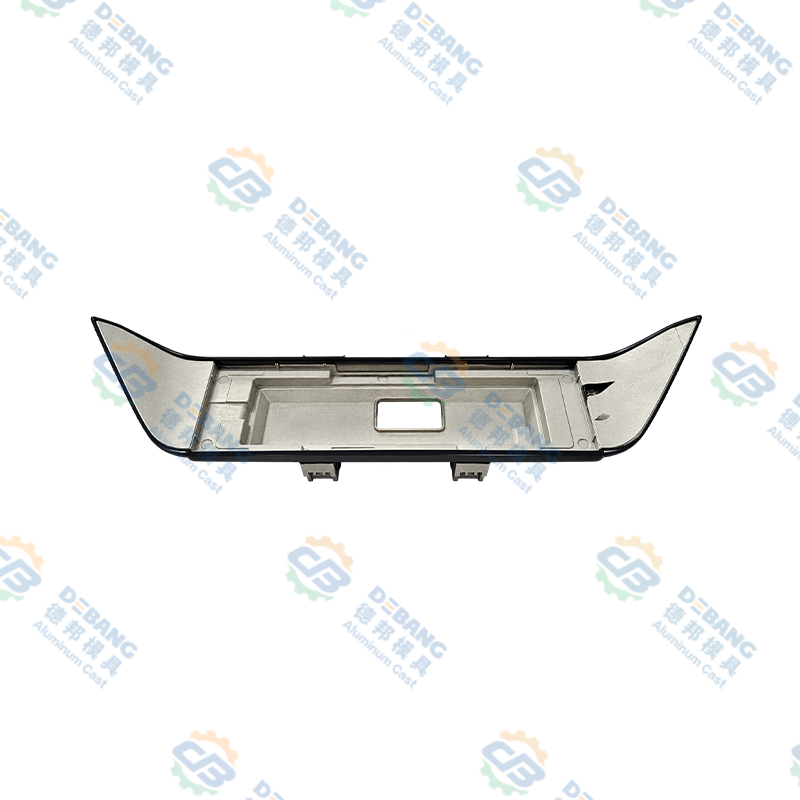
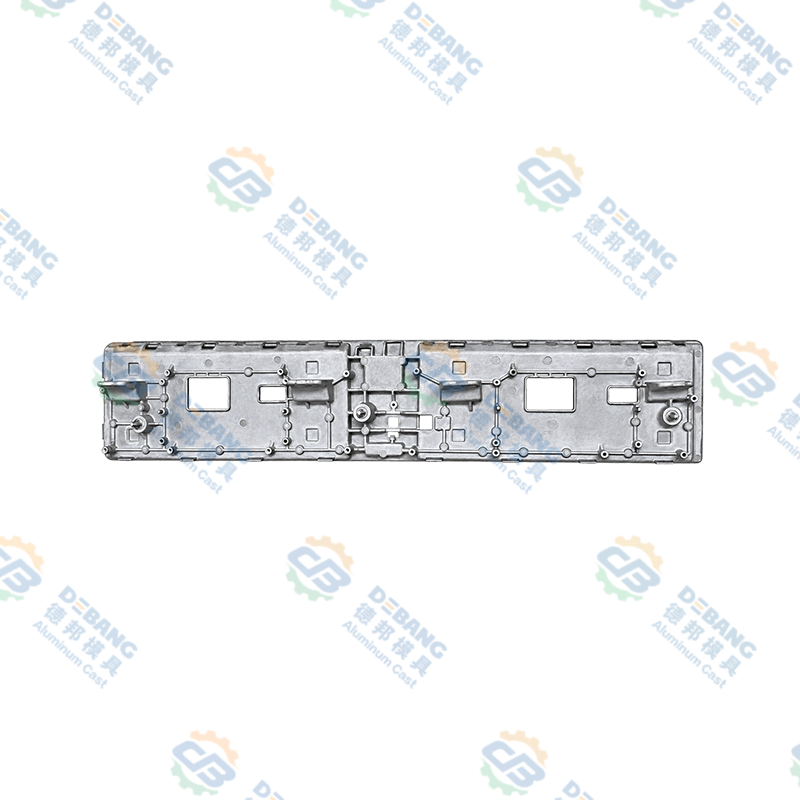
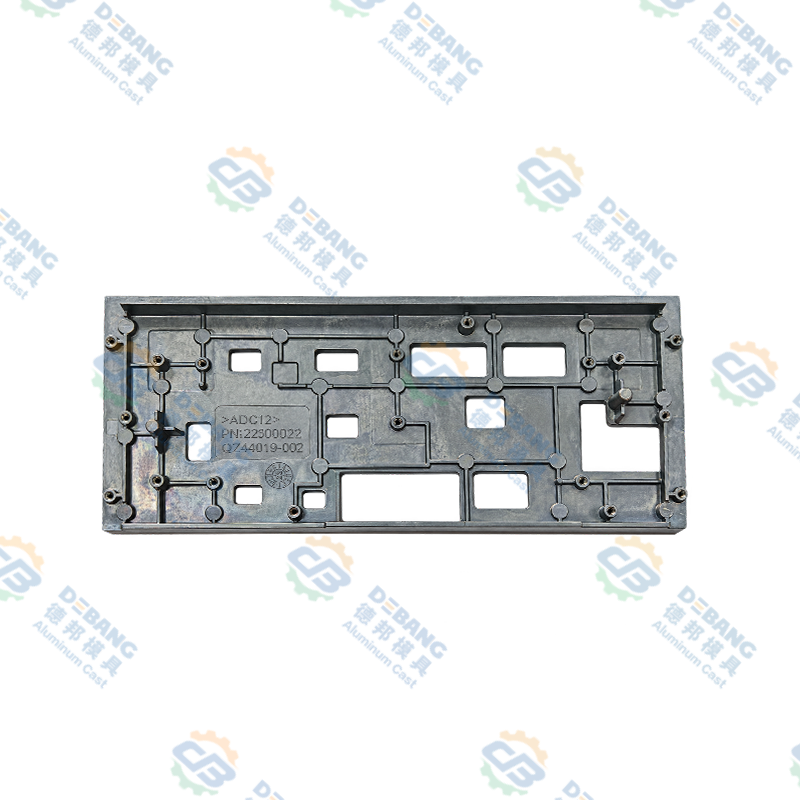
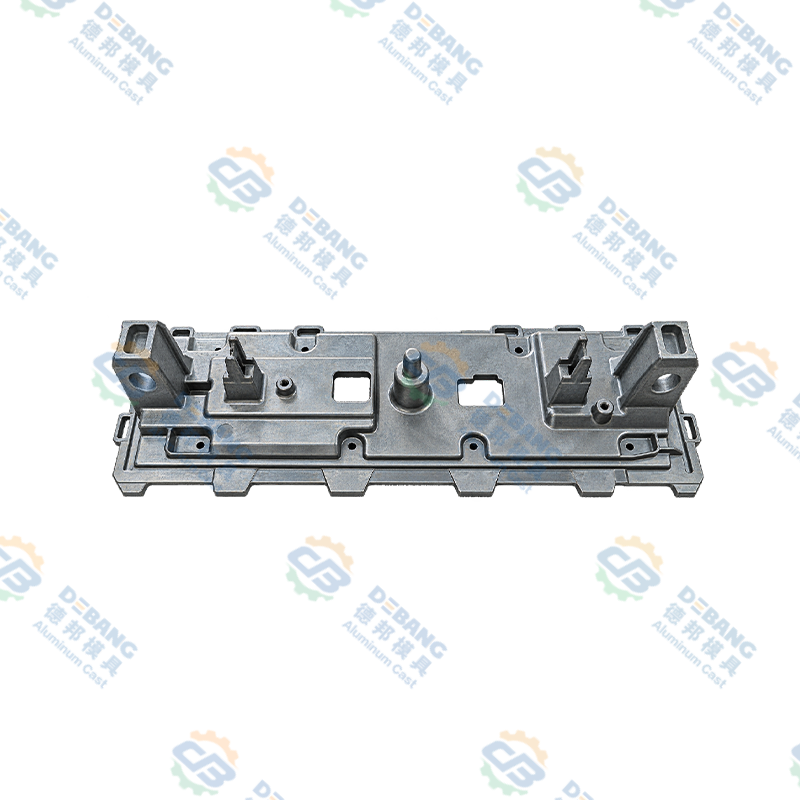
Детали для литья под давлением — это металлические компоненты, производимые путем нагнетания расплавленного металла, обычно алюминия, цинка или магния, в многоразовую стальную форму под высоким давлением. Этот метод используется в автомобильной промышленности, электронике, промышленном оборудовании и производстве потребительских товаров, поскольку он позволяет производить точные, повторяемые детали в больших объемах и при относительно низкой стоимости единицы. В этом руководстве рассказывается, как изготавливаются детали для литья под давлением, какие материалы и отделка доступны, где этот процесс подходит лучше всего, а также как работать с поставщиком для получения стабильных и высококачественных результатов.
Прямой ответ: Детали, отлитые под давлением, лучше всего подходят для средних и больших объемов производства, обычно начиная с 1000 единиц и заканчивая миллионами, где точность размеров, тонкие стенки и гладкая поверхность имеют большее значение, чем механическая прочность. Если для вашего проекта требуется менее нескольких сотен единиц, обработка на станке с ЧПУ или литье в песчаные формы обычно более рентабельны. Если ваш проект требует больших объемов, жестких допусков и сложной геометрии за один раз, детали, отлитые под давлением, почти всегда являются правильным выбором.
Что такое детали для литья под давлением
Детали, отлитые под давлением, представляют собой металлические компоненты, изготовленные методом литья под давлением, при котором расплавленный металл впрыскивается в прецизионно обработанную стальную форму, известную как матрица, под значительным давлением. Металл заполняет полость штампа за долю секунды, быстро остывает и затвердевает, принимая окончательную форму детали. Как только металл затвердевает, матрица открывается и готовая деталь выбрасывается, готовая к минимальной вторичной отделке.
Этот процесс фундаментально отличается от литья в песчаные формы или литья по выплавляемым моделям, поскольку матрицу можно использовать повторно, часто в течение десятков тысяч циклов, что делает детали, отлитые под давлением, экономичными для крупносерийного производства. С помощью одной матрицы можно изготовить от 50 000 до более 1 миллиона деталей, прежде чем она потребует значительного обслуживания или замены, в зависимости от используемого сплава и сложности детали.
Термин «детали для литья под давлением» охватывает очень широкий спектр физических продуктов: от небольшого цинкового разъема весом в несколько граммов до большого алюминиевого корпуса коробки передач весом в несколько килограммов. Их объединяет метод производства, а не конечное использование, поэтому один и тот же базовый процесс используется в таких разных отраслях, как автомобилестроение, бытовая электроника и бытовая техника. Понимание этой общей основы помогает покупателям и инженерам принимать более обоснованные решения, когда они оценивают, подходит ли литье под давлением для новой детали.
Также стоит отметить, что детали, отлитые под давлением, почти всегда имеют чистую или близкую к чистой форму, то есть деталь выходит из матрицы очень близко к своим окончательным размерам. Это контрастирует с такими процессами, как ковка или расширенная механическая обработка, где для достижения окончательной формы удаляется большое количество дополнительного материала. Почти чистая форма деталей, отлитых под давлением, является одной из главных причин, по которой этот процесс настолько эффективен в использовании материалов в масштабе.
Точность размеров
Типичные допуски варьируются от плюс-минус 0,05 мм до 0,15 мм в зависимости от размера детали и сплава, что намного меньше, чем при литье в песчаные формы.
Толщина стены
Детали, отлитые под давлением, обычно имеют толщину стенок от 0,5 до 5 мм, что позволяет создавать легкие, но структурно прочные конструкции.
Скорость цикла
Машины для литья под высоким давлением могут производить от 200 до более 1000 выстрелов в час в зависимости от размера детали.
Поверхностная обработка
Детали выходят из штампа с гладкой, как отливка, поверхностью, и часто перед использованием практически не требуется дополнительная обработка.
Объяснение процесса литья под давлением
Сегодня для производства деталей, литых под давлением, используются три основных метода литья под давлением: литье под высоким давлением, литье под низким давлением и гравитационное литье. На литье под высоким давлением приходится подавляющее большинство деталей, производимых во всем мире, поскольку оно обеспечивает самое быстрое время цикла и самые жесткие допуски. Литье под низким давлением часто выбирают для автомобильных колес большего размера и деталей конструкций, где более медленное и контролируемое заполнение уменьшает пористость. Гравитационное литье под давлением, иногда называемое литьем в постоянные формы, основано только на силе тяжести, а не на внешнем давлении, и обычно используется для получения более простых форм в небольших производственных циклах. Общий процесс литья под высоким давлением, наиболее широко используемый вариант, следует этим этапам.
1
Подготовка штампа и зажим
Две половины стальной матрицы очищаются, смазываются разделительной смазкой и сжимаются вместе под действием запирающего усилия, которое на больших машинах может превышать 4000 тонн, гарантируя, что матрица остается герметичной против давления поступающего металла. Слой смазки также помогает готовой детали, отлитой под давлением, аккуратно отделиться от поверхности матрицы во время выталкивания, снижая риск разрыва поверхности.
2
Плавка и литье металлов
Металл плавится в печи, обычно при температуре от 380 градусов по Цельсию для цинка и до 660 градусов по Цельсию для алюминия, затем впрыскивается в полость матрицы под давлением от 1500 до более 25000 фунтов на квадратный дюйм в зависимости от машины и сплава. Металл проходит через систему направляющих и литников, предназначенных для заполнения самых тонких и детализированных участков детали, отлитой под давлением, прежде чем более толстые участки затвердеют.
3
Охлаждение и затвердевание
Расплавленный металл охлаждается и затвердевает внутри матрицы в течение от долей секунды до нескольких секунд, в зависимости от толщины стенки и объема детали, принимая точную форму полости, включая мелкие детали поверхности и внутренние ребра. Охлаждающие каналы, встроенные в матрицу, обеспечивают циркуляцию воды или масла для контроля скорости затвердевания и снижения вероятности возникновения внутренних дефектов усадки.
4
Открытие матрицы и выброс
После затвердевания матрица открывается, и выталкивающие штифты выталкивают готовую отлитую под давлением деталь из полости, готовую к почти немедленному началу следующего цикла. Хорошо обслуживаемые эжекторные системы помогают избежать деформации тонкостенных секций на этом этапе, особенно деталей с глубокими полостями.
5
Обрезка и отделка
Избыточный материал, такой как заусенцы и металлические направляющие, обрезается, и деталь может подвергаться вторичным операциям, таким как дробеструйная очистка, механическая обработка, гальваническое покрытие или порошковое покрытие, в зависимости от применения. Многие производственные линии автоматизируют этот этап обрезки, используя специальную обрезную матрицу, что позволяет деталям, отлитым под давлением, быстро перемещаться от литейной машины к упаковке.
Распространенные материалы, используемые при литье под давлением
Выбор правильного сплава является одним из наиболее важных решений при проектировании деталей для литья под давлением, поскольку он влияет на прочность, вес, коррозионную стойкость и общую стоимость. В таблице ниже сравниваются четыре наиболее широко используемых материала для литья под давлением.
| Материал | Типичная плотность | Ключевые свойства | Общее использование |
|---|---|---|---|
| Алюминиевые сплавы, такие как ADC12 и A380. | Около 2,7 г на кубический см | Легкий вес, хорошая коррозионная стойкость, хорошее соотношение прочности и веса, высокая теплопроводность. | Автомобильные корпуса, кронштейны двигателя, электронные корпуса, радиаторы |
| Цинковые сплавы, такие как Замак 3 и Замак 5. | Около 6,6 г на кубический см | Отличная литейность, очень жесткие допуски, высокая ударная вязкость, легкость нанесения покрытия. | Соединители, декоративная фурнитура, мелкие прецизионные шестерни, сантехническое оборудование. |
| Магниевые сплавы, такие как AZ91D. | Около 1,8 г на кубический см | Самый легкий конструкционный металл для литья под давлением, хорошая прочность, отличная обрабатываемость. | Автомобильные внутренние кронштейны, кожухи для ноутбуков и камер, корпуса электроинструментов. |
| Медные и латунные сплавы | Около 8,5 г на кубический см | Прочный, износостойкий, хорошая электропроводность, более высокая температура плавления. | Электрические разъемы, сантехнические клапаны, морское оборудование |
Алюминиевые детали, отлитые под давлением, составляют наибольшую долю мирового производства литья под давлением, поскольку они сбалансированы по весу, прочности и экономичности в разных отраслях. Детали из цинка, отлитые под давлением, выбираются, когда для более мелких деталей требуются очень мелкие детали и жесткие допуски, поскольку сплавы цинка легче растекаются в тонкие секции, чем алюминий.
Детали, отлитые под давлением из магния, набирают популярность в отраслях, где важен каждый грамм, поскольку магний примерно на 35 процентов легче алюминия при сопоставимой геометрии детали. Это делает его распространенным выбором для портативной электроники, электроинструментов и некоторых внутренних кронштейнов автомобилей. Сплавы на основе меди, хотя и менее распространены, чем алюминий или цинк, выбираются, когда электропроводность или износостойкость под нагрузкой более важны, чем минимизация веса, например, в электрических клеммных колодках или втулках для тяжелых условий эксплуатации.
При сравнении вариантов материалов инженеры обычно взвешивают четыре фактора вместе, а не по отдельности: рабочая температура, с которой столкнется деталь, механическая нагрузка, которую она должна выдерживать, метод отделки, запланированный после отливки, и целевая стоимость единицы продукции. Деталь, отлитая под давлением, предназначенная для моторного отсека, должна выдерживать длительное нагревание выше 120 градусов по Цельсию, что обычно исключает использование цинковых сплавов более низкого качества и вместо этого указывает на жаропрочный алюминиевый сплав. С другой стороны, декоративная дверная ручка может отдавать предпочтение гладкой поверхности, которая хорошо воспринимает хромирование, что предпочтительнее цинка по сравнению с алюминием.
Литье под давлением по сравнению с другими методами литья металла
Детали для литья под давлением их часто сравнивают с литьем в песчаные формы и литьем по выплавляемым моделям, поскольку все три процесса придают расплавленному металлу окончательную форму. Правильный выбор во многом зависит от объема производства, требуемой точности и размера детали. В таблице ниже показано, как эти три метода различаются по факторам, наиболее важным для покупателей.
| Фактор | Литье под давлением | Литье в песок | Инвестиционное литье |
|---|---|---|---|
| Типичная толерантность | Плюс-минус 0,05–0,15 мм. | Плюс-минус 0,5–1,5 мм. | Плюс-минус 0,1–0,3 мм. |
| Лучший подходящий объем | 1000 единиц и выше | от 1 до нескольких сотен единиц | от 50 до нескольких тысяч единиц |
| Поверхностная обработка | Гладкая, почти чистая форма | Грубый, требует механической обработки | Гладкая, точная детализация |
| Стоимость оснастки | Высокий аванс, низкий за единицу | Низкий аванс, выше за единицу | Умеренная предоплата и за единицу |
| Общие материалы | Алюминий, цинк, магний | Железо, сталь, бронза, алюминий | Сталь, нержавеющая сталь, суперсплавы |
Детали, отлитые под давлением, явно выигрывают, когда производственный цикл большой, а геометрия выигрывает от тонких, однородных стенок. Литье в песчаные формы по-прежнему лучше подходит для изготовления очень крупных деталей или единичных прототипов, где изготовление стальной матрицы нерентабельно. Литье по выплавляемым моделям обычно выбирают, когда деталь требует как мелких деталей, так и металла, такого как нержавеющая сталь, который нецелесообразно подвергать литью под высоким давлением.
Варианты обработки поверхности деталей, отлитых под давлением
Большинство деталей, отлитых под давлением, уже выходят из матрицы с пригодной для использования поверхностью, но во многих случаях требуется дополнительный этап отделки для улучшения внешнего вида, коррозионной стойкости или износостойкости. В таблице ниже представлены методы отделки, наиболее часто применяемые для деталей, отлитых под давлением.
| Метод отделки | Цель | Типичные применения |
|---|---|---|
| Дробеструйная очистка | Удаляет остатки с поверхности и создает равномерную матовую текстуру. | Кронштейны и корпуса общего назначения |
| Порошковое покрытие | Добавляет прочный цветной слой с хорошей устойчивостью к коррозии. | Наружное оборудование, корпуса бытовой техники |
| Хромирование или никелирование | Улучшает внешний вид и образует прочный, устойчивый к коррозии слой. | Декоративная фурнитура, сантехника |
| Анодирование, только алюминий | Создает защитный оксидный слой и позволяет окрашивать | Бытовая электроника, архитектурная отделка |
| обработка с ЧПУ | Обеспечивает более жесткие допуски на определенных сопрягаемых поверхностях. | Детали двигателя, прецизионные сборки |
Выбор правильной отделки детали, отлитой под давлением, не является чисто косметическим вопросом. Например, порошковое покрытие и анодирование добавляют измеримый слой защиты от коррозии, который может продлить срок службы компонента наружного применения на несколько лет по сравнению с незавершенной деталью, подвергающейся воздействию той же окружающей среды.
Ключевые преимущества деталей для литья под давлением
A
Высокая скорость производства
Одна машина для литья под давлением может производить сотни деталей в час, что делает этот процесс идеальным для заказов в десятки тысяч или миллионы, особенно по сравнению с гораздо более медленными циклами литья в песчаные формы или обработки на станках с ЧПУ.
B
Сложная геометрия в одном кадре
Ребра, выступы, резьбу и тонкие стенки можно формовать непосредственно в штампе, что уменьшает или устраняет необходимость вторичной сборки нескольких компонентов, что снижает как количество деталей, так и трудозатраты на сборку.
C
Отличная повторяемость размеров
Поскольку для каждого выстрела повторно используется одна и та же матрица из закаленной стали, различия между деталями остаются чрезвычайно низкими при длительных производственных циклах, что критически важно для деталей, которые должны точно вписываться в более крупную сборку.
D
Более низкая стоимость за единицу при объеме
Хотя первоначальная стоимость оснастки выше, стоимость детали значительно падает по мере увеличения объема, часто становясь самым дешевым вариантом после нескольких тысяч единиц и продолжая улучшаться по мере того, как объем достигает сотен тысяч.
E
Прочная поверхность
Детали обычно практически не требуют полировки перед покраской, гальванопокрытием или нанесением покрытия, что сокращает общий срок изготовления и снижает трудозатраты, связанные с вторичной подготовкой поверхности.
F
Эффективность материала
Избыточный металл из желобов и переливных колодцев можно переплавить и использовать повторно, сохраняя при этом отходы материала на относительно низком уровне по сравнению с субтрактивными процессами, такими как обработка на станках с ЧПУ, где большая часть исходного металла превращается в стружку.
Распространенные области применения и отрасли производства деталей для литья под давлением
Автомобильная промышленность
Блоки двигателей, корпуса трансмиссии, кронштейны и конструктивные элементы, детали из которых отлиты под давлением из алюминия, помогают снизить вес автомобиля и повысить топливную экономичность. Многие производители теперь используют крупногабаритные алюминиевые детали, отлитые под давлением, для замены того, что раньше представляло собой сборки из десятков штампованных стальных деталей, сокращая как вес, так и время сборки.
Бытовая электроника
Корпуса ноутбуков, корпуса камер и компоненты смартфонов изготовлены из литых под давлением магниевых и алюминиевых деталей, что обеспечивает прочный, но легкий корпус, который также помогает отводить тепло от чувствительных внутренних схем.
Промышленное оборудование
В корпусах насосов, крышках редукторов и корпусах двигателей используются детали, отлитые под давлением, поскольку они могут выдерживать вибрацию и умеренные термические нагрузки, сохраняя при этом жесткие допуски на соосность валов и посадочные места подшипников.
Светильники
Радиаторы светодиодов и корпуса освещения зависят от превосходной теплопроводности алюминиевых деталей, отлитых под давлением, для управления рассеиванием тепла, что напрямую продлевает срок службы светодиодных компонентов внутри.
Бытовая техника
Ручки, кронштейны и внутренние конструктивные детали кухонной и бытовой техники часто изготавливаются методом литья под давлением цинка, что позволяет использовать преимущества его мелкой детализации поверхности и совместимости с декоративным покрытием.
Аппаратное обеспечение и замки
В дверных ручках, корпусах замков и декоративной фурнитуре используются детали из цинкового литья под давлением, обеспечивающие мелкие детали и простоту покрытия хромом или никелем, что дает производителям широкий выбор вариантов отделки из одного основного материала.
Контроль качества и распространенные дефекты деталей, отлитых под давлением
Даже хорошо спроектированная матрица может привести к дефектам, если параметры процесса не контролируются должным образом. Раннее выявление основной причины помогает производителям поддерживать процент брака деталей, отлитых под давлением, ниже отраслевых показателей, которые обычно составляют менее 2 процентов для зрелых производственных линий. Большинство дефектов деталей, отлитых под давлением, возникают по одному из трех источников: неправильная температура металла, недостаточное или чрезмерное давление впрыска или конструкция штампа, которая не учитывает, как металл на самом деле течет и охлаждается внутри полости.
| Дефект | Типичная причина | Общее решение |
|---|---|---|
| Пористость | Захваченный воздух или газ во время высокоскоростного впрыска или усадка во время охлаждения | Оптимизируйте конструкцию литника, уменьшите скорость впрыска на этапе наполнения или примените вакуумное литье под давлением. |
| Холодное закрытие | Расплавленный металл затвердевает до полного заполнения полости матрицы, часто из-за низкой температуры металла. | Увеличьте температуру металла или матрицы и улучшите расположение литников для лучшего потока. |
| Вспышка | Избыток металла выходит через линию разъема матрицы из-за недостаточной силы зажима. | Увеличьте силу зажима или улучшите обслуживание и выравнивание штампа. |
| Образование пузырей на поверхности | Захваченный газ расширяется у поверхности во время последующей термообработки или нанесения покрытия. | Уменьшите внутреннюю пористость в источнике и контролируйте скорость охлаждения. |
| Деформация | Неравномерная скорость охлаждения при разной толщине стенок одной и той же детали. | Спроектируйте более равномерную толщину стенок и отрегулируйте расположение каналов охлаждения в штампе. |
Авторитетные производители деталей, отлитых под давлением, используют такие технологические проверки, как рентгеновский контроль, испытания под давлением и проверку координатно-измерительных машин, чтобы выявить эти проблемы перед отправкой деталей клиентам. Многие предприятия также отслеживают показатель выхода продукции при первом проходе для каждого производственного цикла, который измеряет процент деталей, отлитых под давлением, которые проходят проверку без каких-либо доработок, что дает как производителю, так и потребителю четкий и постоянный сигнал о стабильности процесса.
Соображения устойчивого развития для деталей, отлитых под давлением
Устойчивость производства становится все более важным фактором при выборе деталей для литья под давлением, и этот процесс имеет несколько преимуществ в этой области. Лом алюминия, цинка и магния, образующийся во время обрезки и из системы направляющих, может быть переплавлен и возвращен в производство, при этом многие предприятия перерабатывают более 90 процентов технологического лома внутри компании.
Энергопотребление на деталь
Поскольку детали, отлитые под давлением, требуют минимальной вторичной обработки, общее количество энергии, потребляемой на готовую деталь, часто ниже, чем при процессах, при которых удаляется большое количество материала.
Перерабатываемые недрагоценные металлы
Алюминий и цинк можно повторно перерабатывать без значительной потери механических свойств, что поддерживает использование материалов в замкнутом цикле в ходе производства.
Долгая жизнь
Одна стальная матрица, производящая сотни тысяч деталей, распределяет свою производственную деятельность по очень большому количеству готовых компонентов.
Преимущества облегчения
В транспортных средствах экономия веса за счет литья под давлением деталей из алюминия и магния приводит к снижению потребления топлива или энергии в течение срока службы транспортного средства.
Рекомендации по проектированию деталей, отлитых под давлением
Следование проверенным правилам проектирования на ранних стадиях разработки компонента может значительно сократить количество доработок оснастки и улучшить конечное качество деталей, отлитых под давлением. Инженеры, применяющие эти рекомендации на начальном этапе проектирования, а не после того, как первый прототип вышел из строя, обычно видят гораздо меньше дорогостоящих изменений, когда штамп уже вырезан. Следующие рекомендации широко используются инженерами-конструкторами.
- Следите за тем, чтобы толщина стенок была одинаковой. Стремитесь к однородным стенкам толщиной от 1 мм до 3,5 мм для алюминия, поскольку резкие изменения толщины приводят к деформации и пористости, поскольку более толстые секции остывают медленнее, чем соседние более тонкие.
- Добавьте углы уклона. Включите угол уклона не менее 1–2 градусов на вертикальных поверхностях, чтобы детали аккуратно и без повреждений отделялись от матрицы, при этом для более глубоких полостей обычно требуется больший угол уклона.
- Избегайте острых внутренних углов. Используйте радиус скругления не менее 0,5 мм, чтобы уменьшить концентрацию напряжений и улучшить текучесть металла во время заливки, поскольку острые углы также более склонны к растрескиванию под нагрузкой.
- Запланируйте расположение ворот и направляющих заранее. Расположите заслонки так, чтобы расплавленный металл сначала заполнял самые толстые секции, что снижает риск холодного закрытия и неполного заполнения, а также согласуйте размещение заслонок с расположением вентиляции, чтобы обеспечить выход захваченного воздуха.
- Минимизируйте подрезы. Для поднутрений требуются дополнительные направляющие или подъемники матрицы, что увеличивает стоимость оснастки и время выполнения заказа, поэтому проектируйте их, где это возможно, или принимайте дополнительную сложность оснастки только тогда, когда это функционально необходимо.
- Сделайте ребра для снижения веса. Ребра, занимающие от 50 до 60 процентов толщины прилегающей стенки, повышают прочность, не создавая толстых секций, замедляющих охлаждение, что позволяет детали оставаться легкой, сохраняя при этом сопротивление изгибающим нагрузкам.
Как выбрать поставщика деталей для литья под давлением
01
Проверка оборудования и диапазона тоннажа
Убедитесь, что поставщик использует машины с диапазоном тоннажа, необходимым для размера вашей детали, поскольку оборудование меньшего размера не может поддерживать надлежащее давление зажима и может привести к вздутию или неполному заполнению более крупных деталей, отлитых под давлением.
02
Ознакомьтесь с сертификатами качества
Если детали предназначены для использования в автомобилях, ищите такие сертификаты, как ISO 9001 и IATF 16949, поскольку они указывают на зрелую систему управления качеством с документированным контролем процесса на протяжении всего производства.
03
Спросите об инструментах на дому
Поставщики, которые проектируют и изготавливают свои собственные штампы самостоятельно, обычно могут сократить время выполнения заказа и решить проблемы проектирования быстрее, чем поставщики инструментов, передающие их на аутсорсинг, поскольку изменения не нужно направлять через стороннего производителя инструментов.
04
Запросить образцы деталей и отчеты
Надежный поставщик должен предоставить образцы деталей, отлитых под давлением, а также отчеты о проверке размеров, прежде чем приступать к полному производству, что дает вам возможность заранее проверить соответствие и функционирование.
05
Оцените вторичные услуги
Проверьте, предлагает ли поставщик механическую обработку, гальваническое покрытие, порошковую окраску или сборку самостоятельно, что может значительно упростить вашу цепочку поставок и сократить количество поставщиков, с которыми вам необходимо координировать свои действия.
06
Сравните коммуникацию и время выполнения заказа
Быстрая и четкая связь во время составления предложения часто является ярким показателем того, как поставщик будет решать производственные проблемы в дальнейшем, поэтому обратите внимание на оперативность еще до размещения первого заказа.
Факторы стоимости, влияющие на ценообразование на детали для литья под давлением
Окончательная цена на детали, отлитые под давлением, зависит от нескольких факторов, каждый из которых имеет разный вес в общей стоимости. На диаграмме ниже показано относительное влияние общих факторов затрат.
Как правило, стоимость оснастки для алюминиевой детали средней сложности, отлитой под давлением, может варьироваться от 5 000 до более 40 000 долларов США, в то время как стоимость единицы самой детали может упасть от 0,50 до 10 долларов США в зависимости от размера, сплава и требований к отделке, как только объем производства станет достаточно высоким, чтобы распределить инвестиции в инструмент. Покупатели, оценивающие расценки на детали, отлитые под давлением, должны попросить поставщиков разбить стоимость оснастки отдельно от цены за штуку, поскольку это значительно упрощает сравнение расценок разных поставщиков и моделирование общей стоимости при разных объемах заказа, прежде чем переходить к серийному производству.
Часто задаваемые вопросы о деталях для литья под давлением
Каков минимальный объем заказа деталей для литья под давлением?
Большинство производителей рекомендуют минимальный заказ от 1000 до 5000 единиц, чтобы оправдать первоначальные инвестиции в инструменты, хотя некоторые поставщики соглашаются на меньшие партии прототипов с использованием недорогих инструментов для прототипов.
Сколько времени занимает изготовление новой матрицы для литья деталей
Время изготовления оснастки обычно составляет от 4 до 8 недель для штампа средней сложности, в зависимости от размера детали, количества полостей и того, требуются ли направляющие или подъемники.
Можно ли переработать детали, отлитые под давлением
Да, лом алюминия, цинка и магния, образующийся при обрезке, можно переплавить и повторно использовать в будущих производственных циклах, что делает литье под давлением относительно ресурсоэффективным процессом.
В чем разница между деталями, литыми под давлением, и деталями, обработанными на станке с ЧПУ?
Детали для литья под давлением are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Какой сплав лучше всего подходит для легких деталей для литья под давлением
Магниевые сплавы обладают самой низкой плотностью среди обычных металлов, литых под давлением, что делает их предпочтительным выбором, когда снижение веса является главным приоритетом, например, в корпусах ноутбуков или камер.
Нужна ли постобработка деталей, отлитых под давлением, прежде чем их можно будет использовать?
Это зависит от приложения. Многие детали, отлитые под давлением, можно использовать в отлитом виде после обрезки, в то время как другие требуют механической обработки критически важных сопрягаемых поверхностей, гальванического покрытия для защиты от коррозии или порошкового покрытия для улучшения внешнего вида и дополнительной защиты.
Каков типичный срок службы формы для литья под давлением?
Хорошо обслуживаемая стальная матрица, используемая для литья под давлением алюминия, обычно может производить от 100 000 до 500 000 деталей, прежде чем потребуется капитальный ремонт, в то время как штампы, используемые для литья под давлением цинка, часто могут превышать 1 миллион циклов, поскольку цинк менее абразивен для инструментальной стали.
Можно ли сваривать детали, отлитые под давлением
Стандартные детали из литого под давлением алюминия и цинка может быть трудно сваривать традиционным способом, поскольку захваченная внутренняя газовая пористость может вызвать дефекты в области сварного шва, поэтому вместо этого часто используются механическое крепление, клеевое соединение или специальные методы сварки.
Подходит ли литье под давлением как для прототипов, так и для массового производства?
Полноценная производственная оснастка обычно предназначена для больших объемов, но многие поставщики предлагают недорогие прототипы штампов или мягкие инструменты с одной полостью, которые позволяют инженерам проверять конструкцию деталей, отлитых под давлением, прежде чем переходить к окончательной закалке производственного штампа, сокращая общий путь от концепции до полномасштабного производства.
Заключительные мысли о деталях для литья под давлением
Литье деталей под давлением остается одним из наиболее эффективных способов производства точных и повторяемых металлических компонентов в больших масштабах. Понимая этапы процесса, выбирая правильный сплав для вашего применения, следуя четким рекомендациям по проектированию и сотрудничая с квалифицированным поставщиком, производители могут добиться высокого качества деталей, сохраняя при этом себестоимость единицы продукции при больших объемах производства.
Независимо от того, разрабатываете ли вы автомобильные кронштейны, электронные корпуса или промышленные корпуса, литье под давлением — это проверенный путь от концепции до готового продукта. Сочетание скорости, повторяемости и свободы проектирования трудно сопоставить с любым другим процессом обработки металлов давлением, если объем производства оправдывает инвестиции в оснастку, и именно поэтому детали, отлитые под давлением, из года в год продолжают востребованы в таком широком спектре отраслей.
Последние новости
Узнайте больше о новостях отрасли
-
08
May
 Цифровая трансформацияВ отрасли производства пресс-форм происходит цифровая трансформация с целью повышения производительности и контроля качества за счет внедрения интеллектуального производства и технологий Индустрии ...
-
28
Sep
Цинковый сплав Zamak 3: свойства, применение литья под давлением и руководство по выбору для OEM-производителейКогда металлическая деталь требует сложной геометрии, жестких допусков и хорошего качества поверхности по разумной цене, инженеры по материалам часто обращаются к Zamak 3 в первую очередь. Этот ... -
09
Nov
Магний в алюминиевом сплаве: как магний контролирует прочность, литье и коррозиюМагний — это наименьшее число в большинстве сертификатов на алюминиевые сплавы, и зачастую именно оно определяет поведение детали. Несколько десятых процента могут повысить предел текучести лить... -
02
Nov
Проектирование HPDC: практическое руководство по проектированию пресс-форм для литья под высоким давлениемЛитье под высоким давлением имеет репутацию процесса формования, близкого к заданному, что создает впечатление, будто большая часть реальной работы происходит внутри машины. В действительности, ...
Независимо от того, являетесь ли вы покупателем или партнером по развитию, мы стремимся предоставить вам надежное решение.
ССЫЛКИ НА ПРОДУКТЫ
- Изделия из алюминиевых сплавов
- Изделия для литья под давлением цинкового сплава
- Изделия для литья под давлением из магниевого сплава
мобильный
Служба поддержки клиентов
ПОЛУЧИТЬ ЦЕНУ
СВЯЗАТЬСЯ С НАМИ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: № 1 Tianxing Road, Научно-технологический парк Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
Авторское право© Zhejiang Debang Intelligent Technology Co., Ltd. Все права защищены.
 OEM/ODM производители литья под давлением